
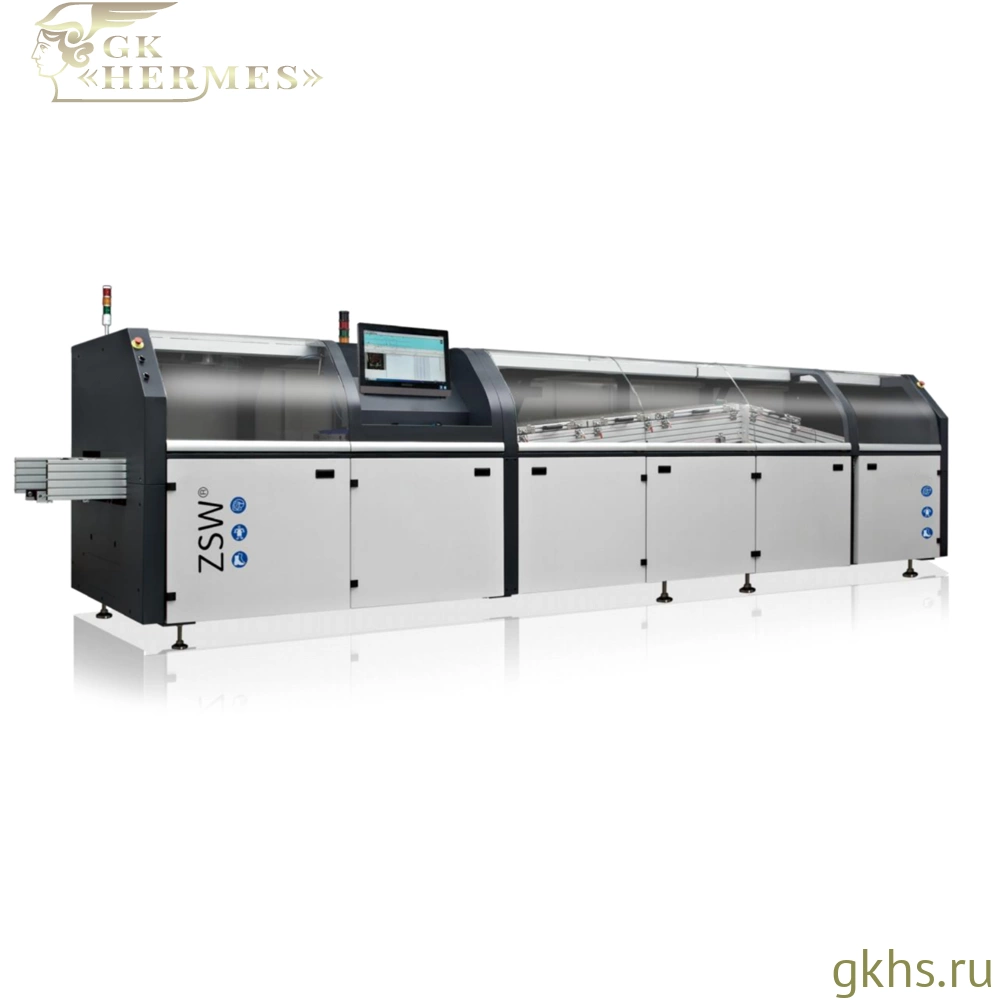
ZSW VIP-350-N — установка волновой пайки с полным азотным туннелем и четырёхзонным предварительным нагревом
ZSW VIP-350-N — автоматическая установка волновой пайки с полной азотной защитой в туннеле, предназначенная для пайки выводных компонентов на печатных платах шириной от 100 до 350 мм. Оборудование оснащено четырёхзонной системой предварительного нагрева, паяльной ванной с механическим насосом, автоматическим конвейером и системой управления на базе ПК и ПЛК.
Главная особенность ZSW VIP-350-N — организация процесса волновой пайки в защитной азотной атмосфере, которая снижает окисление расплавленного припоя и способствует стабильному формированию паяных соединений. Четыре зоны предварительного нагрева общей длиной 2420 мм позволяют подготавливать печатные платы к пайке с учётом их теплоёмкости и характеристик применяемого флюса.
Особенности ZSW VIP-350-N
- Полная азотная защита. Туннельная конструкция ограничивает контакт технологической среды с кислородом, уменьшая образование оксидов и паяльного шлака.
- Четырёхзонный предварительный нагрев. Система длиной 2420 мм поддерживает настройку температуры до 280 °C с регулированием по PID и SSR.
- Выбор технологии нагрева. Предусмотрены варианты с горячим воздухом, инфракрасными нагревателями или нагревательными лампами.
- Сервопривод регулировки высоты волны. Позволяет управлять параметрами формирования волны припоя.
- Паяльная ванна увеличенной вместимости. Расчётная масса припоя составляет около 700 ± 50 кг.
- Автоматический конвейер. Транспортировка печатных плат со скоростью до 1800 мм/мин с сервоприводом и фиксированным наклоном направляющих 5,5°.
- Управление ПК + ПЛК. Обеспечивает согласованную работу транспортной системы, предварительного нагрева и волновой пайки.
- Работа с различной номенклатурой изделий. Регулируемые технологические параметры позволяют адаптировать процесс к особенностям печатных узлов.
Туннельная система азотной защиты
В ZSW VIP-350-N применяется система полной азотной защиты, предназначенная для поддержания контролируемой атмосферы в процессе волновой пайки. Ограничение контакта расплавленного припоя с кислородом способствует улучшению смачивания металлических поверхностей, снижению образования паяльного шлака и уменьшению загрязнения оборудования продуктами окисления.
При остаточном содержании кислорода ниже 100 ppm расход азота составляет до 25 м³/ч. Давление подачи газа — 0,5–0,8 МПа, требуемое содержание кислорода в источнике азота — менее 10 ppm. Система оснащена четырьмя расходомерами для контроля подачи защитного газа.
Четырёхзонная система предварительного нагрева
Предварительный нагрев выполняется в четырёх технологических зонах общей длиной 2420 мм. Температура регулируется в диапазоне от комнатной до 280 °C с использованием PID-регулирования и твердотельных реле SSR.
В зависимости от требований производственного процесса могут применяться горячий воздух, инфракрасный нагрев или нагревательные лампы. Скорость вентиляторов регулируется частотным преобразователем, обеспечивая настройку условий теплообмена.
Предварительный нагрев способствует активации флюса и уменьшению температурного перепада перед контактом печатной платы с волной припоя. Подбор температурного профиля особенно важен для многослойных плат, массивных компонентов и изделий с высокой теплоёмкостью.
Система волновой пайки
Паяльная система ZSW VIP-350-N оснащена механическим насосом подачи расплавленного припоя. Высота волны регулируется сервоприводом, что позволяет настраивать условия контакта припоя с выводами компонентов и контактными площадками печатной платы.
Вместимость паяльной ванны составляет около 700 ± 50 кг при расчётной плотности припоя 7,5 г/см³. Максимальная рабочая температура — 280 °C, предельно допустимая температура конструкции ванны — 300 °C.
Время разогрева паяльной ванны до 260 °C составляет 180–210 минут. Фактические технологические режимы выбираются с учётом состава припоя, конструкции печатного узла и требований к качеству соединений.
Конвейерная транспортировка и нанесение флюса
Автоматическая конвейерная система обеспечивает обработку печатных плат шириной от 100 до 350 мм. Скорость транспортировки регулируется в диапазоне 0–1800 мм/мин, угол наклона направляющих фиксирован и составляет 5,5°.
Стандартное направление движения плат — слева направо, с возможностью заказа исполнения для транспортировки справа налево. Высота конвейера на входе составляет 790 мм, на выходе — 860 мм. Допустимая высота компонентов — 90 мм над платой и 16 мм под ней.
Система нанесения флюса поддерживает расход 10–100 мл/мин при давлении распыления 0,25–0,5 МПа. Параметры флюсования подбираются в соответствии с используемым материалом и особенностями печатных узлов.
Управление и интеграция в производство
Система управления на базе промышленного компьютера и ПЛК координирует работу конвейера, предварительного нагрева и паяльного узла. Регулируемые параметры позволяют настраивать технологический процесс для разных типов изделий.
Установка рассчитана на питание от трёхфазной пятипроводной сети 380 В, 50/60 Гц. Для работы пневматических систем требуется сжатый воздух давлением 0,4–0,8 МПа. Предусмотрена система вытяжки с вентилятором мощностью 750 Вт, питанием 220 В и вытяжным патрубком диаметром 200 мм.
Применение
ZSW VIP-350-N предназначена для серийной волновой пайки электронных узлов с выводными компонентами, в том числе промышленной и автомобильной электроники, систем управления, телекоммуникационного оборудования и приборостроительных изделий.
Установка подходит для предприятий, которым необходимы контролируемая азотная атмосфера, гибкая настройка предварительного нагрева и стабильные параметры волновой пайки при работе с различной номенклатурой печатных плат.
|
Макс. ширина печатной платы, мм
|
350 |
|
Мин. ширина печатной платы, мм
|
100 |
|
Размер зоны предварительного нагрева
|
2420 мм |
|
Температура предварительного нагрева
|
до 280 °C |
|
Высота компонентов верх/низ
|
90 / 16 мм |
|
Макс. скорость перемещения
|
1800 мм/мин |
|
Расход азота
|
До 25 м³/ч |
|
Кол-во зон преднагрева
|
4 |
|
Система нагрева
|
Горячий воздух / инфракрасный / ламповый |
|
Давление распыления флюса
|
0,25–0,5 Мпа |
|
Расход флюса
|
10–100 мл/мин |
|
Направление движения конвейера
|
Слева направо (справа налево — опция) |
|
Интерфейс управления
|
ПК + ПЛК |
|
Помпа
|
Механическая |
|
Подача азота
|
Полный азотный туннель |
|
Привод
|
Сервопривод |
|
Режим контроля температуры
|
PID + SSR |
|
Диаметр вытяжного воздуховода
|
200 мм |
|
Воздух
|
0,4–0,8 МПа |
|
Питание
|
380 В, трёхфазная пятипроводная сеть, 50/60 Гц |
|
Габариты
|
6525 × 1556 × 1760 мм |
|
Опции
|
Изменение направления транспортировки Выбор технологии предварительного нагрева |
|
Страна производства
|
КНР |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.
