
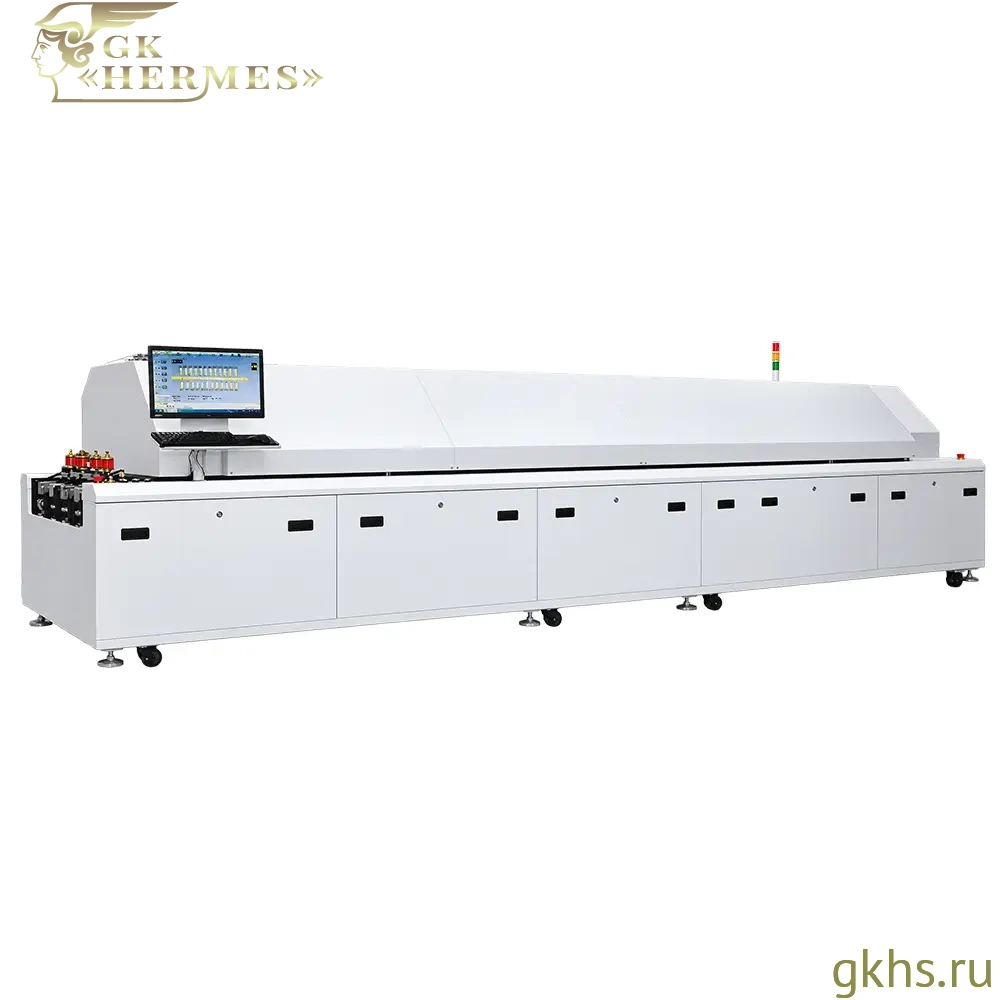
HESS XD-AS1020 — двухпутная печь оплавления припоя с удлинённым нагревательным участком

HESS XD-AS1020 — крупногабаритная двухпутная конвейерная печь оплавления припоя для производства электронных узлов с поверхностно-монтируемыми компонентами. Оборудование предназначено для термической обработки печатных плат в составе автоматизированных линий поверхностного монтажа.
Установка оснащена комбинированной транспортной системой с двумя цепными путями и сетчатой конвейерной лентой, десятью верхними и десятью нижними зонами нагрева, независимым температурным контролем и системой сбора флюса. Удлинённый нагревательный участок позволяет увеличить продолжительность теплового воздействия при одинаковой скорости транспортировки по сравнению с младшей моделью серии. Конструкция предусматривает регулировку направляющих и возможность независимого управления скоростями двух транспортных путей.
Двухпутная транспортная система
Транспортная система HESS XD-AS1020 сочетает два пути с высокопрочными закалёнными направляющими и сетчатую конвейерную ленту. Такая конструкция предназначена для параллельной транспортировки печатных плат через технологические зоны установки.
В базовой конфигурации предусмотрена синхронная транспортировка по двум путям. Дополнительно доступна система раздельного регулирования скоростей, позволяющая использовать различные режимы перемещения плат на каждом пути.
Управление скоростью конвейера осуществляется компьютерной системой с замкнутым контуром обратной связи. Положение транспортных направляющих регулируется с помощью компьютера или вручную.
Для настройки ширины предусмотрены две конфигурации с различным расположением фиксированных направляющих:
- При фиксации направляющих № 1 и № 4 диапазон регулировки составляет 50–(50–510) мм.
- При фиксации направляющих № 2 и № 3 диапазон составляет 50–280 мм.
При подборе оборудования рабочие размеры печатных плат и необходимую конфигурацию направляющих следует уточнять отдельно.
Многозонная система нагрева и температурный контроль
HESS XD-AS1020 оснащена системой нагрева с циркуляцией горячего воздуха. Для распределения воздушного потока используется конструкция с турбонагнетателями, а скорость циркуляции регулируется частотным преобразователем. Это позволяет настраивать интенсивность воздушного потока в нагревательном участке.
Удлинённая система нагрева обеспечивает последовательную термическую обработку печатных плат с возможностью формирования температурного профиля, соответствующего требованиям технологического процесса пайки оплавлением.
Каждая температурная зона оборудована независимым датчиком для измерения температуры в реальном времени. Система управления контролирует температурные показатели и выполняет компенсацию отклонений для поддержания температурного баланса между зонами.
Разница температур в трёх контрольных точках печатной платы составляет ±1,5 °C. Перепад температур между соседними зонами нагрева составляет около 50 °C, а между зонами нагрева и пайки — около 100 °C.
Участок пайки может быть организован с двумя или тремя зонами оплавления в соответствии с температурными требованиями применяемой паяльной пасты. Регулирование температуры осуществляется по замкнутому контуру с использованием PID-алгоритма и твердотельных реле SSR.
Система сбора флюса и охлаждение
Печь оснащена высокоэффективной системой улавливания и сбора продуктов испарения флюса, предназначенной для уменьшения их накопления на внутренних поверхностях оборудования.
После прохождения нагревательного участка печатные платы поступают в зоны естественного воздушного охлаждения, где происходит снижение температуры и затвердевание припоя.
Для технологических процессов, требующих дополнительного охлаждения, предусмотрена возможность оснащения установки системой водяного охлаждения.
Конструкция камеры и техническое обслуживание
В конструкции нагревательной системы предусмотрены нагревательные элементы с быстроразъёмным подключением, упрощающим их замену и проведение технического обслуживания.
Для открытия камеры печи используются два электромеханических винтовых привода. Они обеспечивают подъём верхней части камеры и доступ к внутренним технологическим узлам оборудования при выполнении сервисных операций.
Система управления и безопасность
Управление HESS XD-AS1020 осуществляется с помощью программируемого логического контроллера (ПЛК) и модулей температурного регулирования. Программное обеспечение работает на базе Windows 7 и поддерживает китайский и английский языки интерфейса с возможностью переключения непосредственно во время работы.
Компьютерная система обеспечивает контроль скорости транспортировки, регулирование положения направляющих и управление температурными режимами нагрева. Предусмотрена аварийная сигнализация при выходе температуры за установленные верхние или нижние пределы после стабилизации рабочего режима.
Система управления поддерживает переключение на источник бесперебойного питания UPS в режиме онлайн, а также автоматическое включение и выключение с задержкой. Эти функции предназначены для защиты оборудования и обрабатываемых изделий при нарушениях электроснабжения.
В качестве дополнительного оснащения доступна система азотной защиты N2, позволяющая выполнять пайку в защитной газовой атмосфере.
|
Температурный диапазон печи
|
От комнатной до 350 °C |
|
Макс. скорость перемещения
|
300–2000 мм/мин |
|
Точность измерения температуры
|
±1 °C |
|
Кол-во зон нагрева
|
10 верхних / 10 нижних |
|
Кол-во зон охлаждения
|
2 (1100 мм) |
|
Длина зоны нагрева, мм
|
3680 |
|
Направление движения конвейера
|
Слева направо (справа налево — опция) |
|
Длина, мм
|
5780 |
|
Режим нагрева
|
Нагрев с малой циркуляцией воздуха |
|
Способ охлаждения
|
Естественное воздушное охлаждение |
|
Расход воздуха
|
10 м³/мин × 2 канала |
|
Максимальная мощность
|
86 кВт |
|
Мощность
|
20 / 43 кВт |
|
Питание
|
Трёхфазная пятипроводная сеть |
|
Вес
|
2300 кг |
|
Габариты
|
5780 × 1400 × 1500 мм |
|
Опции
|
Раздельное регулирование скорости двух транспортных путей Система водяного охлаждения Система азотной защиты N₂ Изменение направления транспортировки Участок пайки с двумя или тремя зонами оплавления Система переключения на UPS Автоматическое включение и выключение с задержкой |
|
Страна производства
|
КНР |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.

