
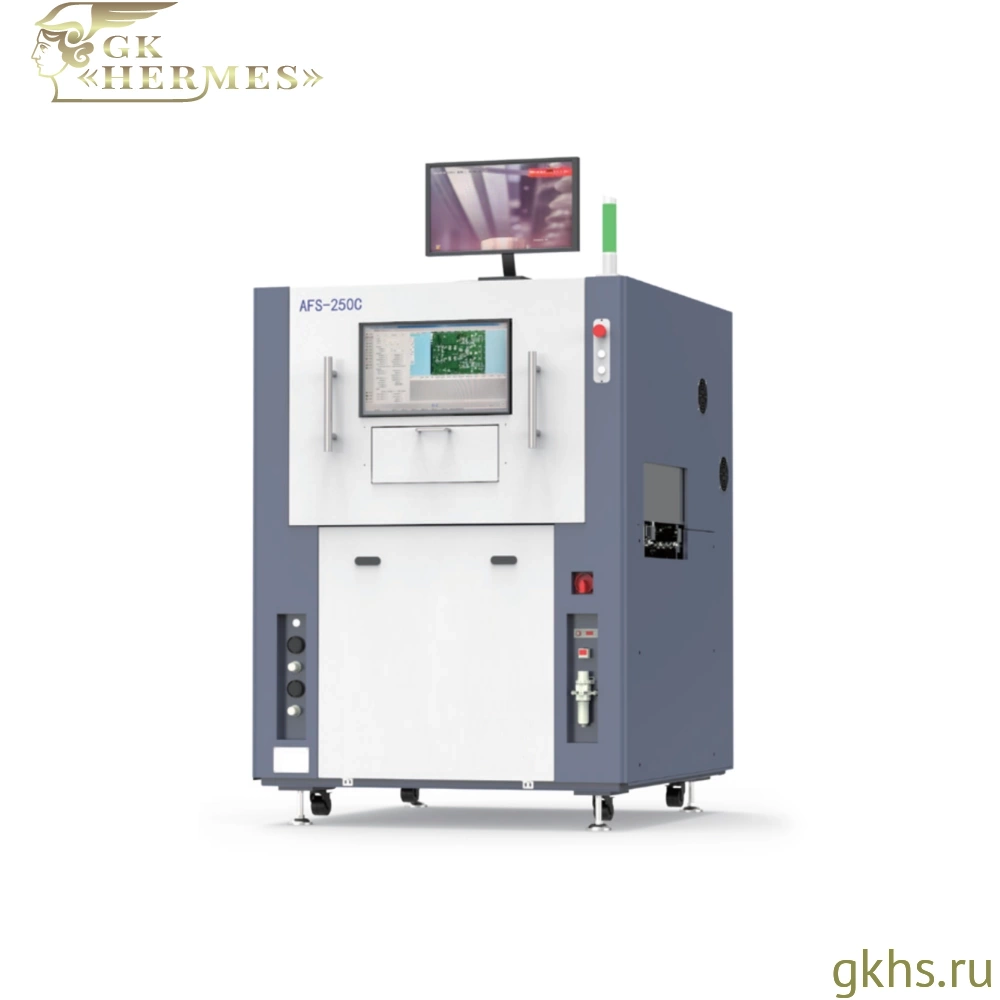
HESS AFS-250C — компактная конвейерная установка селективной пайки с подвижным паяльным тиглем

HESS AFS-250C — компактная автоматическая установка селективной волновой пайки с конвейерной транспортировкой печатных плат. Оборудование предназначено для пайки выводных компонентов на платах размером до 330 × 250 мм и объединяет системы селективного нанесения флюса, предварительного нагрева и пайки в одном корпусе.
Отличительная особенность HESS AFS-250C — сочетание компактной конструкции, автоматической транспортировки и подвижного паяльного тигля. Печатная плата подаётся в рабочую зону конвейером и фиксируется на время обработки, а паяльный тигель перемещается относительно неё по осям XYZ. Такая схема обеспечивает точное позиционирование паяльного сопла без необходимости перемещения платы непосредственно во время пайки.
Установка предназначена для интеграции в автоматические производственные линии и может работать совместно с оборудованием предыдущих и последующих технологических участков. Компактные размеры позволяют организовать автоматизированную селективную пайку при ограниченной площади производства.
Особенности HESS AFS-250C
- Компактная интегрированная конструкция. Системы нанесения флюса, предварительного нагрева и пайки объединены в одном оборудовании с габаритами 1260 × 1350 × 1760 мм.
- Автоматическая конвейерная транспортировка. Печатные платы подаются в установку и передаются на следующий технологический участок без ручной загрузки и выгрузки.
- Подвижный паяльный тигель. Во время пайки печатная плата остаётся неподвижной, а тигель перемещается по осям XYZ с использованием сервоприводов и линейных направляющих.
- Надёжная фиксация печатной платы. Пневматические прижимы удерживают плату в рабочем положении во время выполнения технологических операций.
- Встроенный предварительный нагрев. Инфракрасная система обеспечивает температурную подготовку печатной платы перед контактом с расплавленным припоем.
- Выборочное нанесение флюса. Программируемый распылительный узел наносит флюс на заданные участки платы, позволяя сократить расход материала.
- Индивидуальные параметры пайки. Для отдельных соединений можно задавать собственные траектории, скорость перемещения, высоту волны и продолжительность обработки.
- Гибкость конфигурации. Оборудование может оснащаться паяльными соплами различных типоразмеров, а также изготавливаться в индивидуальном исполнении.
Система селективного нанесения флюса
HESS AFS-250C оснащена системой выборочного нанесения флюса с игольчатым распылителем и ёмкостью объёмом 2 л. Распылительный узел перемещается с использованием сервопривода и линейных направляющих, обеспечивая позиционирование в соответствии с заданной технологической программой.
Флюс наносится непосредственно на участки печатной платы, подлежащие пайке. Точность позиционирования распылителя составляет 0,05 мм. Подача флюса регулируется с помощью редуктора давления и клапана регулировки расхода, позволяющих настраивать количество наносимого материала в соответствии с технологическими требованиями. Заправка ёмкости для флюса осуществляется вручную.
Продолжительность нанесения флюса на одну точку составляет около 1 секунды и может настраиваться в соответствии с особенностями обрабатываемых соединений. Параметры распыления сохраняются в технологических программах для повторного использования.
Система предварительного нагрева
Встроенная система инфракрасного предварительного нагрева обеспечивает температурную подготовку печатной платы перед селективной пайкой. Нагрев способствует активации флюса, уменьшению температурных перепадов и улучшению условий смачивания выводов компонентов расплавленным припоем.
Предварительный нагрев особенно важен при обработке многослойных печатных плат, изделий с массивными медными проводниками и компонентов с высокой теплоёмкостью. Управление температурой осуществляется с использованием PID-регулирования и твердотельных реле SSR.
Система селективной пайки
HESS AFS-250C оснащена одним паяльным тиглем вместимостью 16 кг припоя. Оборудование может комплектоваться механическим или электромагнитным насосом подачи припоя. Стандартный диаметр паяльного сопла составляет 8 мм; для обработки соединений другой геометрии доступны дополнительные типоразмеры и специальные формы сопел.
Во время пайки печатная плата зафиксирована в рабочей зоне, а паяльный тигель перемещается по осям XYZ. Перемещение осуществляется сервоприводами и линейными направляющими. Такая конструкция обеспечивает программируемое позиционирование паяльного сопла относительно выбранных соединений.
Для каждой точки пайки могут индивидуально задаваться высота сопла, скорость перемещения, высота волны припоя и продолжительность контакта. Это позволяет адаптировать технологический процесс к различным типам выводных компонентов и особенностям печатных плат.
Вместимость паяльной ванны составляет 16 кг, мощность системы пайки — 3,3 кВт. Время расплавления припоя составляет около 25 минут. Температура регулируется системой PID с использованием твердотельных реле SSR.
Для уменьшения окисления припоя предусмотрена азотная защита паяльного сопла и поверхности расплава. Система оснащена цифровым контролем расхода азота, позволяющим отслеживать его подачу в зону пайки. Также предусмотрены функции контроля уровня припоя в тигле и высоты волны.
Конвейерная система транспортировки
Автоматическая конвейерная система обеспечивает подачу печатных плат в рабочую зону установки и их дальнейшую передачу по производственной линии. Конвейер выполнен на основе направляющих и роликов из нержавеющей стали, обеспечивающих транспортировку печатных плат между технологическими позициями.
После поступления в рабочую зону печатная плата фиксируется пневматическими прижимами, которые удерживают её в заданном положении во время обработки. При выполнении пайки изделие остаётся неподвижным, а позиционирование относительно паяных соединений обеспечивается перемещением паяльного тигля по осям XYZ.
Конвейер рассчитан на обработку печатных плат массой до 5 кг. Возможность индивидуального изменения направляющих позволяет адаптировать оборудование для изделий нестандартных размеров.
Система управления и программирование
Управление HESS AFS-250C осуществляется с помощью промышленного компьютера и платы управления перемещениями. Программное обеспечение позволяет задавать последовательность технологических операций, траектории перемещения и параметры нанесения флюса, предварительного нагрева и пайки.
Для подготовки программ используются изображения печатных плат, в том числе полученные с помощью встроенной камеры, а также файлы Gerber. Оператор определяет точки и линии обработки непосредственно на изображении и назначает соответствующие технологические параметры.
Для отдельных паяных соединений можно настраивать высоту пайки, скорость перемещения, высоту волны припоя и продолжительность обработки. После создания программы система позволяет моделировать последовательность операций и рассчитывать ориентировочную продолжительность технологического цикла.
Технологические программы сохраняются на управляющем компьютере и могут повторно вызываться при обработке аналогичных изделий. Это ускоряет переналадку при смене номенклатуры продукции и обеспечивает повторное использование ранее настроенных режимов.
Система управления предусматривает учёт обработанных печатных плат, регистрацию системных сообщений, неисправностей и аварийных уведомлений. Информация о выполненных операциях доступна оператору через интерфейс управляющего компьютера.
Применение
HESS AFS-250C предназначена для автоматизированной селективной пайки печатных узлов с выводными компонентами. Установка может использоваться при производстве промышленной и автомобильной электроники, устройств управления, телекоммуникационного оборудования, осветительных систем и других электронных изделий.
Компактные размеры, конвейерная подача и программируемая система пайки делают оборудование подходящим для серийного и многономенклатурного производства. Возможность сохранения технологических программ позволяет использовать установку при регулярной смене выпускаемых изделий.
Дополнительное оснащение и индивидуальное исполнение
HESS AFS-250C может поставляться с различными типами насосов подачи припоя, паяльными соплами дополнительных типоразмеров и нестандартной формы, а также с модернизированной конвейерной системой для специальных печатных плат.
Предусмотрены заказные варианты компоновки технологических модулей, включая исполнение с несколькими паяльными модулями. Возможность такой конфигурации зависит от требований к производительности и доступного производственного пространства.
Установка также может изготавливаться в индивидуальном исполнении с изменением габаритов оборудования, допустимых размеров печатных плат и конструкции рабочих узлов. Окончательная комплектация согласовывается при заказе.
|
Макс. размер печатной платы, мм
|
330 × 250 |
|
Мин. размер печатной платы, мм
|
100 × 50 |
|
Исполнение
|
Линейное |
|
Ёмкость ванны припоя
|
16 кг |
|
Край печатной платы
|
>5 мм |
|
Вес печатной платы
|
до 5 кг |
|
Макс. температура пайки
|
400 °C |
|
Система предварительного нагрева
|
Инфракрасный |
|
Высота компонентов верх/низ
|
130 / 30 мм |
|
Мощность нагревателя ванны припоя
|
3,3 кВт |
|
Механизм перемещения
|
Перемещение тигля относительно неподвижной платы |
|
Тип загрузки печатной платы
|
Автоматический конвейерный |
|
Расход азота
|
1,5 Нм³/ч |
|
Высота волны
|
до 5 мм |
|
Количество паяльных тиглей
|
1 |
|
Ёмкость резервуара для флюса
|
2 л |
|
Точность позиционирования, мм
|
0,05 мм при распылении флюса / 0,1 мм при пайке |
|
Помпа
|
Механическая / электромагнитная на выбор |
|
Подача азота
|
Паяльное сопло и паяльная ванна |
|
Привод
|
Серводвигатель и линейные направляющие |
|
Режим контроля температуры
|
PID + SSR |
|
Предварительный нагрев
|
Встроенный |
|
Распылительная насадка
|
Игольчатая |
|
Общая мощность
|
12 кВт |
|
Питание
|
3 фазы, 380 В, 50/60 Гц |
|
Габариты
|
1260 × 1350 × 1760 мм |
|
Опции
|
Электромагнитный насос подачи припоя Паяльные сопла дополнительных типоразмеров Паяльные сопла нестандартной формы Автоматическая система добавления припоя Сканер штрихкодов Увеличенные конвейерные направляющие Совмещённый модуль флюсования и пайки Двухмодульное или многомодульное исполнение Индивидуальное исполнение под заказ |
|
Страна производства
|
КНР |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.
