
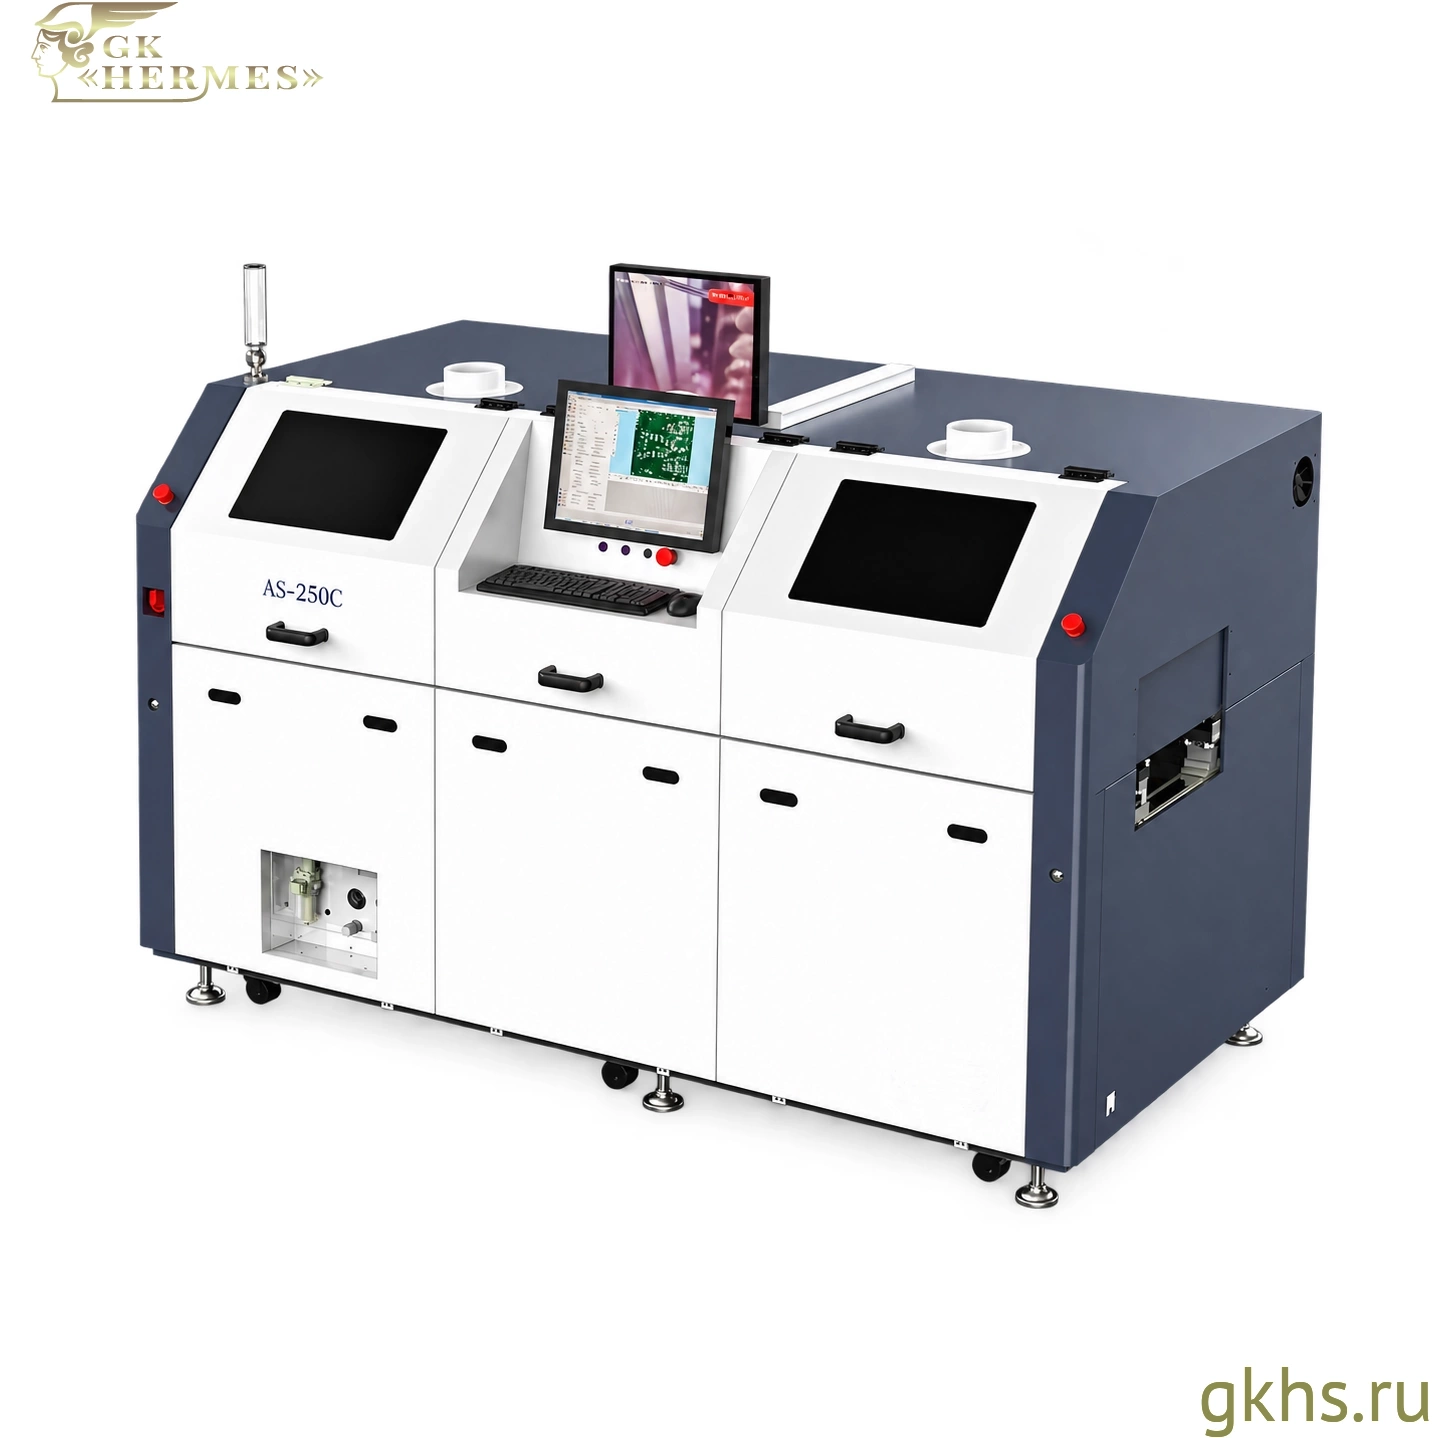
HESS AS-250C — конвейерная установка селективной пайки с двухсторонним предварительным нагревом

HESS AS-250C — автоматическая конвейерная установка селективной волновой пайки с интегрированными системами нанесения флюса, предварительного нагрева и пайки. Оборудование предназначено для обработки печатных плат размером от 100 × 50 до 330 × 250 мм и может работать в составе автоматизированной производственной линии.
Отличительная особенность HESS AS-250C — двухсторонний предварительный нагрев печатных плат в сочетании с подвижным паяльным тиглем. Верхняя и нижняя зоны нагрева обеспечивают температурную подготовку изделий перед контактом с расплавленным припоем, а перемещение паяльного узла по осям XYZ позволяет выполнять выборочную пайку заданных соединений при неподвижной печатной плате.
Установка оснащена автоматической конвейерной системой подачи и выгрузки печатных плат. Модульная архитектура позволяет изменять конфигурацию технологических узлов, выбирать тип насоса подачи припоя и адаптировать оборудование к особенностям производственного процесса.
Особенности HESS AS-250C
- Автоматическое конвейерное исполнение. Установка обеспечивает подачу и выгрузку печатных плат и может интегрироваться с оборудованием смежных технологических участков.
- Двухсторонний предварительный нагрев. Верхняя и нижняя зоны обеспечивают температурную подготовку печатной платы перед селективной пайкой.
- Подвижный паяльный тигель. Во время пайки плата фиксируется в рабочей зоне, а паяльный узел перемещается по осям XYZ.
- Три технологических модуля. Выборочное нанесение флюса, предварительный нагрев и пайка объединены в одной установке.
- Программируемая обработка. Для отдельных паяных соединений можно задавать индивидуальные траектории, скорости перемещения и параметры контакта с расплавленным припоем.
- Выбор типа насоса. Доступны механические и электромагнитные насосы подачи припоя.
- Модульная конструкция. Возможно изменение компоновки рабочих узлов и изготовление исполнений с дополнительными паяльными модулями.
- Индивидуальное исполнение. Допустимые размеры печатных плат, габариты оборудования и отдельные конструктивные решения могут адаптироваться под требования заказчика.
Система селективного нанесения флюса
HESS AS-250C оснащена программируемой системой выборочного нанесения флюса. Модуль использует игольчатый распылитель и ёмкость для флюса объёмом 2 л. Распылительный узел позиционируется с помощью системы приводов и линейных направляющих в соответствии с заданной траекторией обработки.
Флюс наносится непосредственно на участки печатной платы, подлежащие последующей пайке. Такой способ позволяет ограничивать область распыления и уменьшать расход материала по сравнению со сплошным нанесением.
Точность позиционирования распылительного узла составляет 0,05 мм. Подача флюса регулируется с помощью редуктора давления и клапана ограничения расхода, а заправка ёмкости осуществляется вручную.
Продолжительность распыления на отдельную точку составляет около 1 секунды и может изменяться в соответствии с требованиями технологического процесса. Настройки флюсования сохраняются в технологических программах для последующего повторного использования.
Система двухстороннего предварительного нагрева
HESS AS-250C оснащена верхней и нижней зонами предварительного нагрева. Двухсторонняя температурная подготовка способствует более равномерному прогреву печатного узла перед выполнением селективной пайки.
Предварительный нагрев необходим для активации флюса, уменьшения температурных перепадов и улучшения условий смачивания выводов компонентов расплавленным припоем. Особенно важна температурная подготовка многослойных печатных плат, изделий с массивными медными проводниками и компонентов с высокой теплоёмкостью.
Нижняя система нагрева использует инфракрасное излучение. Наличие верхней зоны позволяет дополнительно воздействовать на компоненты и поверхность печатной платы. Конфигурация нагревателей подбирается с учётом особенностей изделия и требований технологического процесса.
Система предварительного нагрева включает два комплекта по четыре нагревателя мощностью 0,5 кВт каждый. Суммарная мощность нагревателей составляет 4 кВт. Температура регулируется с использованием PID-контроллеров и твердотельных реле SSR, верхняя граница настройки составляет 250 °C.
Система селективной пайки
В базовой конфигурации HESS AS-250C оснащается одним паяльным тиглем вместимостью 16 кг припоя. Для формирования волны может использоваться механический или электромагнитный насос. Выбор исполнения осуществляется с учётом требований к технологическому процессу.
Во время пайки печатная плата фиксируется в рабочей зоне, а паяльный тигель перемещается по осям XYZ. Система сервоприводов и линейных направляющих обеспечивает позиционирование сопла относительно заданных соединений.
Точность позиционирования паяльного узла составляет 0,1 мм. Стандартное исполнение предусматривает паяльное сопло диаметром 8 мм; для обработки соединений другой геометрии могут применяться дополнительные типоразмеры и сопла нестандартной формы.
Для каждого соединения можно индивидуально задавать высоту пайки, высоту волны припоя, скорость перемещения, продолжительность контакта с расплавом и параметры завершения пайки. Это позволяет адаптировать обработку к различным типам выводных компонентов, геометрии контактных площадок и особенностям печатной платы.
Мощность системы пайки составляет 3,3 кВт. Максимальная температура настройки — 400 °C. Управление температурой осуществляется с помощью PID-регулирования и твердотельных реле SSR. Время первоначального расплавления припоя составляет около 20 минут.
Для поддержания стабильных условий обработки предусмотрены контроль уровня припоя в тигле и мониторинг высоты волны. Возможность индивидуальной настройки технологических параметров позволяет использовать установку для различных изделий в условиях многономенклатурного производства.
Система азотной защиты
HESS AS-250C предусматривает использование азотной защиты паяльного сопла и поверхности расплавленного припоя. Подача защитного газа снижает интенсивность окисления расплава, способствует сохранению смачиваемости паяльного сопла и уменьшает образование оксидных остатков.
Расход азота составляет 1,2 м³/ч при чистоте газа не менее 99,999 %. Параметры подачи защитного газа подбираются с учётом режима пайки и требований к технологическому процессу.
Конвейерная система транспортировки
Автоматическая конвейерная система обеспечивает поступление печатных плат в установку, их передачу между технологическими модулями и выгрузку после завершения обработки.
Транспортная система выполнена на основе направляющих и роликов из нержавеющей стали. В рабочей зоне печатная плата фиксируется пневматическими цилиндрами и прижимными планками, удерживающими её за технологические края.
Во время селективной пайки печатная плата остаётся неподвижной. Перемещение относительно выбранных паяных соединений выполняет паяльный тигель по осям XYZ.
Конвейер рассчитан на обработку печатных плат массой до 8 кг. Допустимая высота компонентов над платой составляет 130 мм, под платой — 30 мм. Для размещения изделий нестандартной конструкции возможно изменение направляющих и габаритов рабочей зоны.
Система управления и программирование
HESS AS-250C оснащена компьютерной системой управления с платой управления перемещениями. Программное обеспечение позволяет задавать последовательность технологических операций, траектории нанесения флюса и пайки, температурные режимы и параметры отдельных паяных соединений.
Для подготовки программ используются изображения печатных плат и файлы Gerber. Оператор определяет точки и линии обработки непосредственно на изображении изделия и назначает необходимые технологические параметры.
Для каждого соединения могут индивидуально настраиваться высота пайки, высота волны припоя, скорость перемещения, продолжительность контакта с расплавленным припоем и параметры завершения обработки.
После создания программы система позволяет моделировать последовательность операций и рассчитывать ориентировочную продолжительность технологического цикла. Это помогает оценивать производительность и подбирать параметры обработки с учётом особенностей выпускаемых изделий.
Технологические программы сохраняются на управляющем компьютере и могут повторно использоваться при изготовлении аналогичных печатных узлов. Данные о траекториях, температурах, скоростях перемещения и материалах могут экспортироваться для дальнейшего анализа.
Система управления предусматривает учёт обработанных печатных плат, отображение рабочих сообщений и аварийных уведомлений. Для наблюдения за процессом пайки может использоваться система видеомониторинга с камерой и записью изображения.
Применение
HESS AS-250C предназначена для автоматизированной селективной пайки печатных узлов с выводными компонентами в условиях серийного и многономенклатурного производства электроники.
Оборудование может использоваться при изготовлении промышленной и автомобильной электроники, устройств управления, телекоммуникационной аппаратуры, электронных модулей питания, осветительных систем и других изделий с печатными платами размером до 330 × 250 мм.
Двухсторонний предварительный нагрев позволяет применять установку для изделий, требующих тщательной температурной подготовки. Автоматическая конвейерная подача упрощает интеграцию оборудования в производственную линию, а программируемая система пайки обеспечивает гибкость при смене выпускаемой продукции.
Дополнительное оснащение и индивидуальное исполнение
HESS AS-250C может поставляться с механическим или электромагнитным насосом подачи припоя. Для обработки соединений различной геометрии предусмотрены сменные паяльные сопла дополнительных диаметров и нестандартной формы.
Возможно оснащение системой автоматического добавления припоя, изменение компоновки модулей флюсования и пайки, а также изготовление исполнений с двумя или несколькими паяльными модулями.
Для нестандартных печатных узлов доступны увеличенные по высоте или ширине конвейерные направляющие. Дополнительно может предусматриваться адаптация системы отвода технологических испарений.
Установка также может изготавливаться в индивидуальном исполнении с изменением габаритов оборудования, допустимых размеров печатных плат и компоновки технологических узлов. Окончательная конфигурация определяется требованиями к изделиям, технологическому процессу и производительности линии.
|
Макс. размер печатной платы, мм
|
330 × 250 |
|
Мин. размер печатной платы, мм
|
100 × 50 |
|
Исполнение
|
Линейное |
|
Ёмкость ванны припоя
|
16 кг |
|
Край печатной платы
|
>5 мм |
|
Вес печатной платы
|
до 8 кг |
|
Макс. температура пайки
|
400 °C |
|
Система предварительного нагрева
|
Инфракрасный (низ) |
|
Высота компонентов верх/низ
|
130 / 30 мм |
|
Мощность нагревателя ванны припоя
|
3,3 кВт |
|
Механизм перемещения
|
Перемещение тигля относительно неподвижной платы |
|
Расход азота
|
1,2 Нм³/ч |
|
Высота волны
|
до 5 мм |
|
Количество паяльных тиглей
|
1 |
|
Ёмкость резервуара для флюса
|
2 л |
|
Точность позиционирования, мм
|
0,05 мм при распылении флюса / 0,1 мм при пайке |
|
Помпа
|
Механическая / электромагнитная на выбор |
|
Подача азота
|
Паяльное сопло и поверхность припоя |
|
Чистота азота
|
> 99,999 % |
|
Привод
|
Серводвигатель и линейные направляющие |
|
Режим контроля температуры
|
PID + SSR |
|
Предварительный нагрев
|
Встроенный верхний и нижний |
|
Распылительная насадка
|
Игольчатая |
|
Общая мощность
|
12 кВт |
|
Питание
|
3 фазы, 380 В, 50/60 Гц |
|
Вес
|
~600 кг |
|
Габариты
|
2200 × 1250 × 1600 мм |
|
Опции
|
Выбор типа насоса подачи припоя Дополнительный паяльный модуль Многомодульная конфигурация Совмещённый модуль флюсования и пайки Автоматическая система добавления припоя Паяльные сопла дополнительных типоразмеров Паяльные сопла нестандартной формы Конвейерные направляющие увеличенной высоты или ширины Индивидуальная система отвода технологических испарений Индивидуальное исполнение под заказ |
|
Страна производства
|
КНР |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.
