
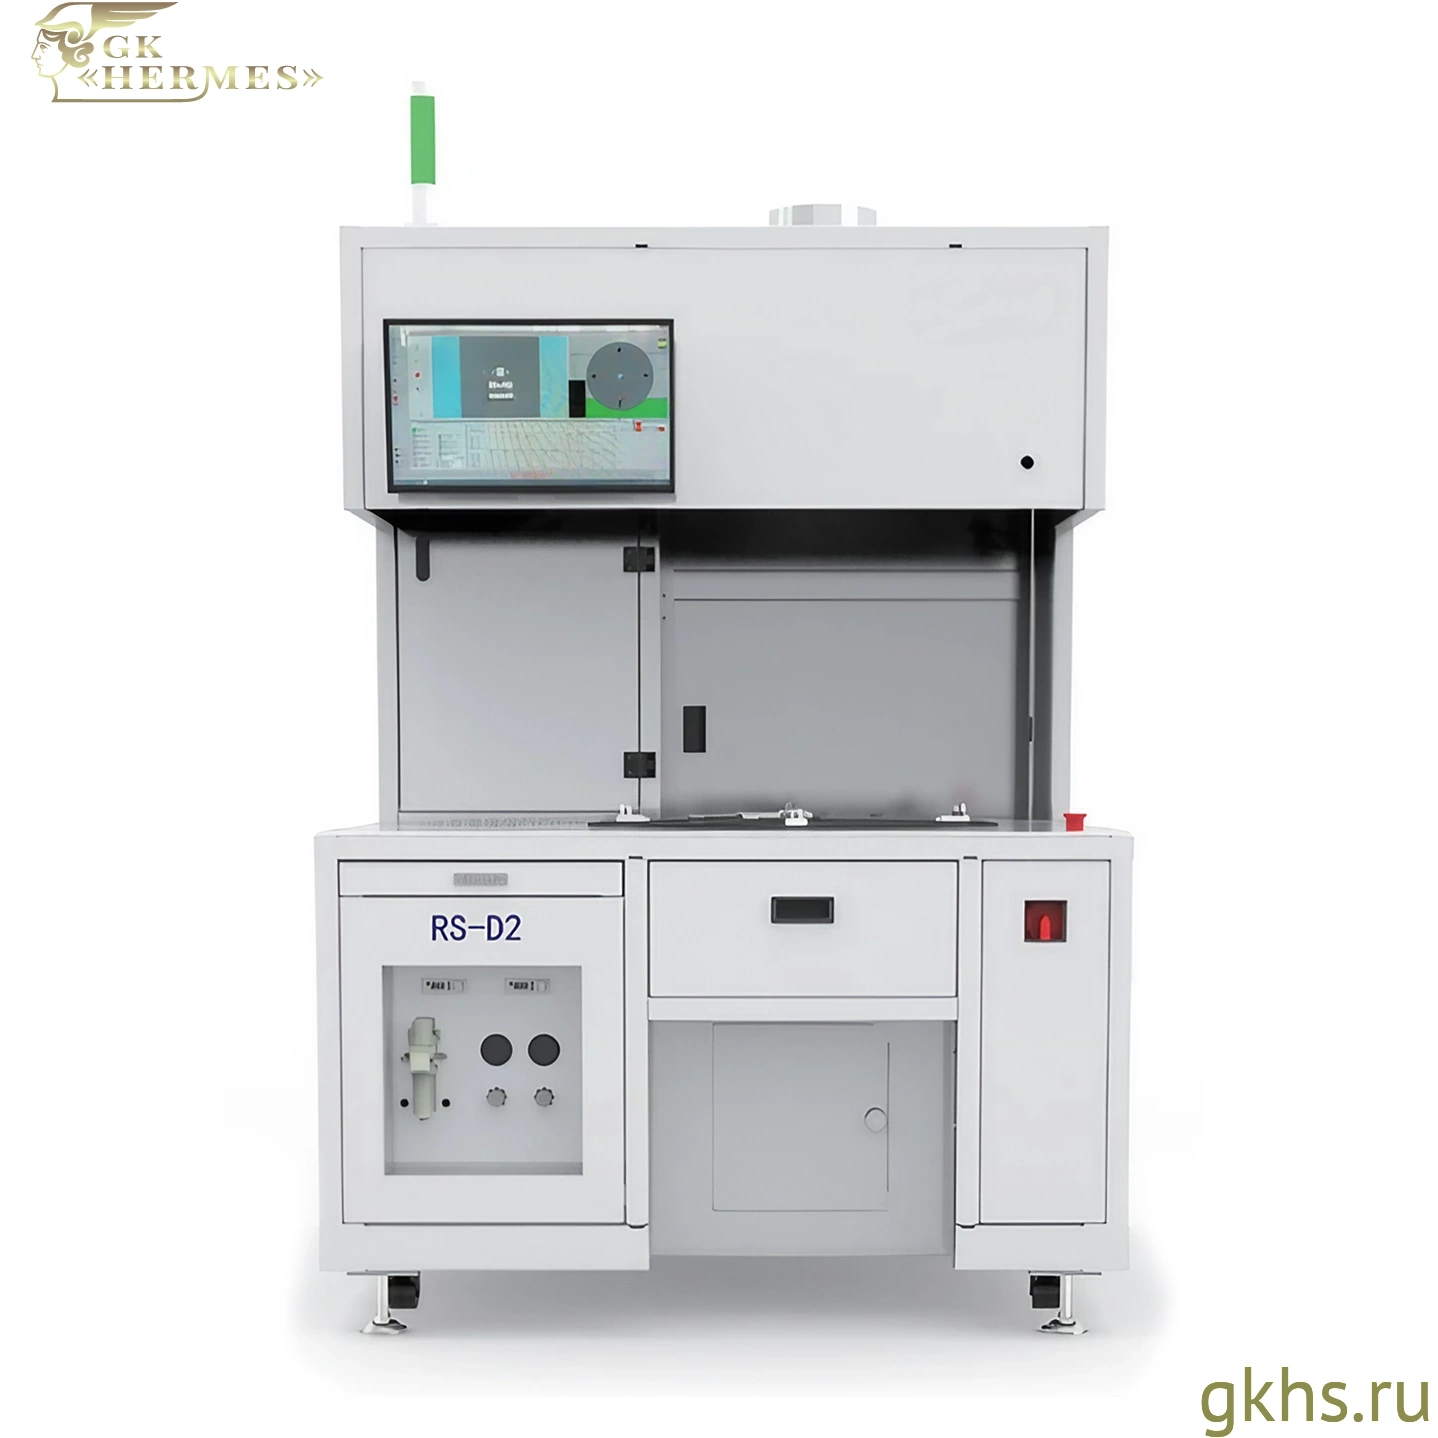
HESS RS-D2 — автономная четырёхпозиционная установка селективной пайки с поворотным столом

HESS RS-D2 — автономная установка селективной волновой пайки с поворотным столом и четырьмя рабочими позициями. Оборудование предназначено для автоматизированной пайки выводных компонентов на печатных платах размером до 100 × 100 мм. Многопозиционная конструкция объединяет выборочное нанесение флюса, предварительный нагрев и селективную пайку, позволяя выполнять технологические операции одновременно на разных изделиях.
Отличительная особенность HESS RS-D2 — использование поворотного стола для последовательного перемещения печатных плат между рабочими позициями. Пока на одной позиции выполняется пайка, на других могут осуществляться подготовительные операции. Такая организация процесса сокращает время ожидания между циклами и позволяет повысить производительность при серийном выпуске однотипных изделий.
Установка выполнена в автономном исполнении и не требует подключения к сквозной конвейерной линии. Загрузка печатных плат осуществляется вручную, а дальнейшее перемещение между рабочими позициями выполняется поворотным механизмом. Распылительный узел перемещается по осям XY, паяльный тигель — по осям XYZ. Зона пайки оснащается азотной защитой.
Особенности HESS RS-D2
- Поворотный стол с четырьмя позициями. Последовательное перемещение изделий между рабочими зонами обеспечивает совмещение подготовительных операций и пайки по времени.
- Автономное исполнение. Оборудование работает как самостоятельная технологическая установка без сквозного конвейера.
- Параллельное выполнение операций. Несколько рабочих позиций позволяют одновременно обрабатывать разные печатные платы, уменьшая простои оборудования.
- Обработка небольших печатных плат. Установка предназначена для изделий размером до 100 × 100 мм и подходит для серийного производства компактных электронных узлов.
- Программируемое нанесение флюса. Распылительный узел перемещается по осям XY, обеспечивая выборочную обработку заданных участков платы.
- Подвижный паяльный тигель. Перемещение по осям XYZ позволяет позиционировать паяльное сопло относительно отдельных соединений.
- Азотная защита зоны пайки. Подача азота в область расплавленного припоя уменьшает его окисление и способствует стабильной работе паяльного сопла.
- Выбор типа паяльного насоса. Возможна комплектация механическим или электромагнитным насосом подачи припоя.
- Индивидуальная конфигурация. Предусмотрено изготовление установок с количеством рабочих позиций от 3 до 10, а также изменение габаритов оборудования и допустимых размеров плат.
Поворотная система транспортировки печатных плат
HESS RS-D2 использует поворотный стол для последовательного перемещения печатных плат между технологическими позициями. Стандартная схема предусматривает четыре рабочих положения, в которых организуются загрузка, подготовка печатных плат и селективная пайка.
Загрузка выполняется оператором. После размещения печатной платы в рабочем держателе поворотный механизм перемещает изделие к следующей технологической позиции. На разных участках поворотного стола могут одновременно выполняться различные операции.
Поворотный механизм оснащён делительным устройством и тормозным электродвигателем, обеспечивающими последовательную индексацию и фиксацию рабочих положений. Такое построение позволяет организовать повторяемый технологический цикл при производстве однотипных изделий.
В отличие от конвейерных установок селективной пайки, HESS RS-D2 не требует последовательного прохождения печатных плат через протяжённую линию технологических модулей. Компоновка с поворотным столом объединяет несколько операций в пределах одного корпуса.
Для производственных задач с другим количеством технологических операций предусмотрены индивидуальные исполнения с числом рабочих позиций от 3 до 10.
Система селективного нанесения флюса
HESS RS-D2 оснащена автоматической системой выборочного нанесения флюса с игольчатым распылителем. Перемещение распылительного узла по осям XY обеспечивает обработку заданных участков печатной платы в соответствии с технологической программой.
Флюс наносится непосредственно на участки, предназначенные для последующей пайки. Выборочное распыление позволяет уменьшить расход материала и ограничить его попадание на элементы печатного узла, не требующие обработки.
Точность позиционирования распылительного узла составляет 0,1 мм. Время нанесения флюса на отдельные точки задаётся технологической программой с учётом геометрии соединений, применяемого флюса и особенностей изделия.
Система флюсования работает в составе общего многопозиционного цикла. Пока на одной печатной плате выполняется нанесение флюса, другая может находиться на следующем этапе обработки.
Система предварительного нагрева
HESS RS-D2 предусматривает предварительную температурную подготовку печатных плат перед селективной пайкой. Нагрев способствует активации флюса, уменьшению температурных перепадов и созданию необходимых условий для формирования паяных соединений.
Предварительный нагрев особенно важен при обработке многослойных плат, изделий с массивными медными проводниками и компонентов с высокой теплоёмкостью. Температурная подготовка помогает улучшить условия смачивания выводов компонентов и заполнения металлизированных отверстий припоем.
Операция нагрева включается в общий технологический цикл установки. Параметры температурной подготовки подбираются с учётом конструкции изделия, применяемых материалов и требований к процессу пайки.
Система селективной пайки
HESS RS-D2 оснащается программируемой системой селективной волновой пайки с подвижным паяльным тиглем. Во время обработки печатная плата удерживается в рабочем положении, а паяльный узел перемещается по осям XYZ для последовательного формирования соединений.
Для подачи припоя могут применяться механические или электромагнитные насосы. Выбор типа насоса осуществляется в соответствии с требованиями к технологическому процессу и конфигурации оборудования.
Перемещение паяльного узла обеспечивается сервоприводами и линейными направляющими. Точность позиционирования составляет 0,1 мм. Стандартный диаметр паяльного сопла — 8 мм; для обработки соединений различной геометрии могут применяться сопла дополнительных типоразмеров и нестандартной формы.
Для отдельных паяных соединений могут индивидуально задаваться высота пайки, высота волны припоя, скорость перемещения и продолжительность контакта с расплавом. Это позволяет настраивать технологический процесс с учётом расположения компонентов, размеров контактных площадок и особенностей печатной платы.
Температура припоя контролируется системой PID-регулирования с использованием твердотельных реле SSR. Максимальная температура настройки составляет 400 °C.
Для защиты расплавленного припоя от интенсивного окисления предусмотрена подача азота в область паяльного сопла и тигля. Азотная атмосфера способствует сохранению смачиваемости рабочей поверхности сопла и уменьшению образования оксидов припоя.
Система управления и программирование
Управление HESS RS-D2 осуществляется с помощью промышленного компьютера и платы управления перемещениями. Система позволяет задавать последовательность технологических операций, параметры флюсования и пайки, а также управлять перемещениями рабочих узлов.
Подготовка программ может выполняться с использованием изображений печатных плат, файлов Gerber и CAD. Оператор определяет точки и траектории обработки на изображении изделия и задаёт необходимые технологические параметры.
Для каждого паяного соединения можно отдельно устанавливать высоту обработки, скорость перемещения, параметры волны припоя и продолжительность контакта. Такой подход позволяет адаптировать программу к различным типам компонентов и геометрии соединений.
Созданные технологические программы сохраняются в управляющем компьютере и могут повторно использоваться при выпуске аналогичных изделий. Это сокращает время переналадки оборудования при смене номенклатуры продукции.
Программное обеспечение предусматривает учёт обработанных печатных плат, отображение системных сообщений и аварийных уведомлений. Параметры технологического процесса доступны оператору через интерфейс управления.
Применение
HESS RS-D2 предназначена для серийной селективной пайки компактных печатных узлов с выводными компонентами. Установка особенно эффективна при продолжительном выпуске однотипных изделий, когда многопозиционная схема позволяет сократить время ожидания между последовательными операциями.
Оборудование может применяться при изготовлении бытовой и промышленной электроники, устройств управления, осветительных систем, автомобильных электронных модулей, телекоммуникационного оборудования и других изделий с небольшими печатными платами.
Поворотный стол, автоматическое выполнение технологических операций и программируемая система пайки обеспечивают воспроизводимость процесса при серийном производстве.
Дополнительное оснащение и индивидуальное исполнение
HESS RS-D2 может комплектоваться механическим или электромагнитным насосом подачи припоя. Для обработки нестандартных соединений предусмотрены дополнительные типоразмеры паяльных сопел и сопла специальной формы.
Для идентификации изделий может использоваться сканер штрихкодов. Возможность подключения дополнительного оборудования для загрузки или выгрузки печатных плат определяется конфигурацией производственного участка.
Предусмотрено индивидуальное изготовление установки с количеством рабочих позиций от 3 до 10. Также возможно изменение габаритов оборудования, допустимых размеров печатных плат и компоновки технологических узлов.
Окончательная комплектация определяется требованиями к изделиям, последовательности обработки и необходимой производительности.
|
Макс. размер печатной платы, мм
|
100 × 100 |
|
Исполнение
|
Отдельностоящее |
|
Вес печатной платы
|
до 3 кг |
|
Макс. температура пайки
|
400 °C |
|
Максимальная рабочая зона, мм
|
80 × 80 |
|
Система предварительного нагрева
|
Инфракрасный и/или конвекционный |
|
Высота компонентов верх/низ
|
100 / 10 мм |
|
Тип загрузки печатной платы
|
Ручной |
|
Количество рабочих позиций
|
4 |
|
Высота волны
|
до 5 мм |
|
Количество паяльных тиглей
|
2 |
|
Точность позиционирования, мм
|
0,1 мм при пайке |
|
Подача азота
|
Паяльное сопло и тигель |
|
Режим контроля температуры
|
PID + SSR |
|
Предварительный нагрев
|
Встроенный |
|
Распылительная насадка
|
Игольчатая |
|
Общая мощность
|
15 кВт |
|
Питание
|
3 фазы, 380 В, 50/60 Гц |
|
Вес
|
~1350 кг |
|
Габариты
|
1350 × 1400 × 1900 мм |
|
Опции
|
Выбор типа насоса подачи припоя Паяльные сопла дополнительных типоразмеров Паяльные сопла специальной формы Сканер штрихкодов Индивидуальное количество рабочих позиций Индивидуальное исполнение под заказ |
|
Страна производства
|
КНР |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.
