
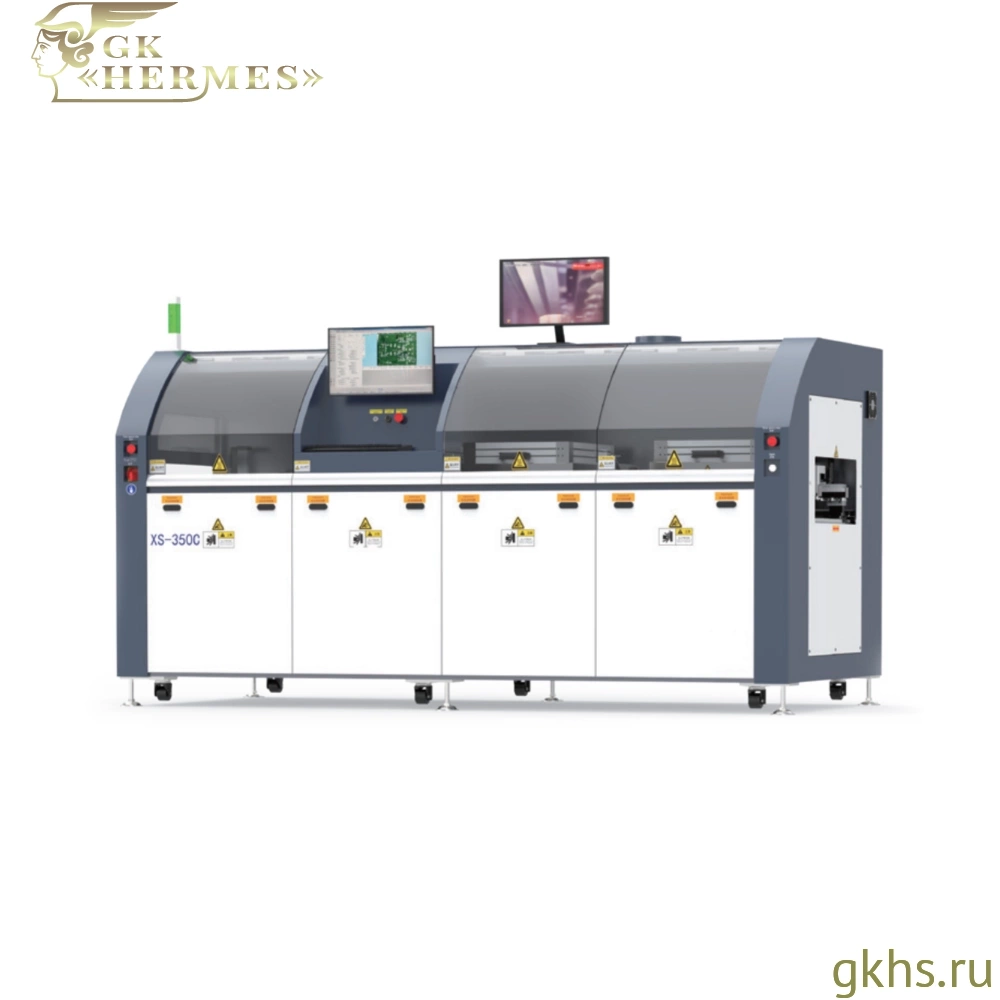
HESS XS-350C — двухтигельная конвейерная установка селективной пайки с предварительным нагревом

HESS XS-350C — автоматическая конвейерная установка селективной волновой пайки с двумя паяльными тиглями и встроенным предварительным нагревом. Оборудование предназначено для пайки выводных компонентов на печатных платах размером от 100 × 50 до 400 × 350 мм и рассчитано на интеграцию в производственные линии сборки электроники.
Отличительная особенность HESS XS-350C — два независимых паяльных модуля, позволяющих распределять обработку печатной платы между двумя станциями селективной пайки. Технологическая последовательность включает выборочное нанесение флюса, предварительный нагрев и две станции пайки. Модульная конструкция обеспечивает гибкость настройки оборудования и позволяет адаптировать его конфигурацию к требованиям производства.
Печатные платы автоматически перемещаются между технологическими позициями по конвейеру. Во время пайки изделие остаётся неподвижным, а паяльные тигли независимо перемещаются по осям XYZ относительно заданных точек обработки. Такая конструкция позволяет программировать траектории и параметры пайки для каждого модуля отдельно.
Особенности
- Два независимых паяльных модуля. Установка оснащена двумя паяльными тиглями с независимым перемещением по осям XYZ, позволяющими распределять технологические операции между рабочими станциями.
- Встроенный предварительный нагрев. Система температурной подготовки печатных плат позволяет создавать необходимые условия для активации флюса и формирования качественных паяных соединений.
- Автоматическая конвейерная транспортировка. Оборудование обеспечивает подачу печатных плат, их перемещение между технологическими модулями и передачу на следующий участок производственной линии.
- Неподвижная фиксация платы при пайке. Позиционирование паяльных сопел осуществляется перемещением тиглей, а не самой печатной платы.
- Селективное нанесение флюса. Программируемая система распыления обрабатывает участки платы, подлежащие пайке, позволяя сократить расход флюса.
- Индивидуальные параметры для каждой станции. Два паяльных модуля могут работать с различными программными настройками, адаптированными к расположению и геометрии соединений.
- Модульная конструкция. Конфигурация оборудования может изменяться в соответствии с требованиями к производительности и особенностями выпускаемых изделий.
- Компьютерное управление. Программное обеспечение обеспечивает настройку, сохранение и повторное использование технологических программ.
Система селективного нанесения флюса
HESS XS-350C оснащена встроенным модулем выборочного нанесения флюса. Распылительный узел перемещается по осям XY, обеспечивая программируемое нанесение материала на участки печатной платы, которые будут подвергаться пайке.
Система оснащена ёмкостью для флюса объёмом 2 л. Заправка ёмкости осуществляется вручную. Позиционирование распылителя выполняется с использованием сервоприводов, а точность позиционирования составляет 0,05 мм.
Продолжительность нанесения флюса на отдельную точку может настраиваться в соответствии с требованиями технологического процесса. В расширенной конфигурации оборудования предусмотрена возможность настройки времени распыления от 0,1 секунды на точку.
Выборочное нанесение позволяет ограничивать область обработки необходимыми соединениями, сокращать расход флюса и уменьшать количество его остатков на других участках печатной платы. Параметры нанесения сохраняются в технологических программах для последующего повторного использования.
Система предварительного нагрева
Встроенный модуль предварительного нагрева обеспечивает температурную подготовку печатной платы перед селективной пайкой. Нагрев способствует активации флюса, уменьшению температурных перепадов и улучшению условий смачивания выводов компонентов расплавленным припоем.
Для HESS XS-350C предусмотрено исполнение с предварительным нагревом сверху и снизу. Нижний нагрев осуществляется коротковолновым инфракрасным излучением, верхний — конвекцией горячего воздуха. Такое сочетание позволяет прогревать печатную плату с обеих сторон и особенно актуально при обработке многослойных изделий и компонентов с высокой теплоёмкостью.
В расширенной конфигурации предусматриваются дополнительные верхние зоны нагрева перед отдельными паяльными станциями. Это позволяет поддерживать температурную подготовку изделия на последовательных этапах обработки.
Параметры предварительного нагрева задаются в соответствии с конструкцией печатной платы, применяемым флюсом и требованиями к формированию паяных соединений.
Система селективной пайки
HESS XS-350C оснащена двумя независимыми паяльными тиглями, расположенными в последовательных технологических модулях. Каждый тигель может перемещаться по осям XYZ с использованием сервоприводов и линейных направляющих.
Во время пайки печатная плата остаётся зафиксированной в рабочей зоне. Перемещение паяльных тиглей обеспечивает точное позиционирование сопел относительно выбранных соединений. Два модуля позволяют распределять точки пайки между рабочими станциями, использовать индивидуальные траектории и при соответствующей организации цикла выполнять обработку плат параллельно на разных станциях.
Для отдельных соединений можно задавать высоту пайки, высоту волны припоя, скорость перемещения, время контакта с расплавом и параметры завершения пайки. Продолжительность обработки одной точки зависит от технологической программы; ориентировочное значение — 2 секунды.
В установке могут применяться механические или электромагнитные насосы подачи припоя. Использование электромагнитного насоса позволяет регулировать параметры формирования волны без механического привода насоса. Для обработки различных соединений доступны сменные паяльные сопла, включая исполнения нестандартной формы.
Время расплавления припоя составляет около 30 минут. Система предусматривает контроль верхнего и нижнего уровней припоя в тиглях, а также мониторинг высоты волны для поддержания заданных параметров пайки.
Для уменьшения образования оксидов предусмотрена система азотной защиты паяльных сопел и паяльных ванн. Подача азота в зону пайки способствует сохранению смачиваемости сопел и снижению количества образующегося шлака.
Конвейерная система транспортировки
Автоматическая конвейерная система обеспечивает перемещение печатных плат между модулями нанесения флюса, предварительного нагрева и двумя станциями пайки. Конструкция транспортной системы включает направляющие и ролики из нержавеющей стали.
После поступления в рабочую зону плата удерживается в заданном положении во время пайки. Паяльные тигли перемещаются независимо от зафиксированного изделия, обеспечивая обработку необходимых соединений.
Конвейерное исполнение позволяет включать установку в автоматизированную производственную линию и организовывать последовательную обработку печатных плат без ручной передачи изделий между технологическими операциями.
Система управления и программирование
Управление HESS XS-350C осуществляется с помощью промышленного компьютера и платы управления перемещениями. Программное обеспечение позволяет настраивать технологическую последовательность, параметры нанесения флюса, предварительного нагрева и обеих станций селективной пайки.
Для подготовки программ могут использоваться изображения печатных плат, файлы Gerber и CAD. Оператор задаёт точки и траектории обработки непосредственно на изображении изделия, после чего устанавливает необходимые технологические параметры.
Два паяльных модуля могут программироваться независимо. Для каждого из них задаются собственные координаты, траектории, скорости перемещения и параметры пайки, что позволяет распределять технологические операции между станциями.
Программное обеспечение позволяет моделировать последовательность операций и оценивать ориентировочную продолжительность производственного цикла. Это облегчает планирование загрузки оборудования и настройку технологических процессов.
Созданные программы сохраняются на управляющем компьютере и могут повторно использоваться при изготовлении аналогичных изделий. Технологические данные, включая параметры пайки, траектории и скорости перемещения, могут экспортироваться для последующего анализа.
Система управления предусматривает визуальное позиционирование точек пайки, контроль рабочих параметров, учёт обработанных печатных плат, регистрацию системных сообщений и аварийных уведомлений.
Применение
HESS XS-350C предназначена для автоматизированной селективной пайки электронных изделий с выводными компонентами, в том числе плат со значительным количеством паяных соединений и повышенными требованиями к производительности.
Установка может использоваться при изготовлении промышленной и автомобильной электроники, устройств управления, телекоммуникационного оборудования, силовых электронных модулей, систем накопления энергии и других печатных узлов.
Двухтигельная конфигурация позволяет распределять технологическую нагрузку между станциями пайки. Встроенный предварительный нагрев обеспечивает подготовку печатных плат, а автоматическая конвейерная транспортировка упрощает интеграцию оборудования в серийное производство.
Дополнительное оснащение и индивидуальное исполнение
Для HESS XS-350C доступны варианты с механическими и электромагнитными насосами подачи припоя, сменными паяльными соплами дополнительных типоразмеров и заказными соплами специальной формы. Для идентификации обрабатываемых изделий может использоваться сканер штрихкодов.
Модульная конструкция предусматривает изменение количества паяльных тиглей и компоновки технологических узлов. Конфигурация предварительного нагрева также может подбираться в зависимости от особенностей печатных плат и требований технологического процесса.
Возможно индивидуальное изготовление установки с изменением габаритов оборудования, допустимых размеров печатных плат и состава рабочих модулей. Окончательная конфигурация определяется требованиями к изделиям, технологическому процессу и производительности линии.
|
Макс. размер печатной платы, мм
|
400 × 350 |
|
Мин. размер печатной платы, мм
|
100 × 50 |
|
Исполнение
|
Линейное |
|
Край печатной платы
|
>5 мм |
|
Вес печатной платы
|
до 5 кг |
|
Макс. температура пайки
|
400 °C |
|
Система предварительного нагрева
|
Конвекционный (верх) / инфракрасный (низ) |
|
Механизм перемещения
|
Перемещение тигля относительно неподвижной платы |
|
Расход азота
|
3 Нм³/ч |
|
Количество паяльных тиглей
|
2 |
|
Ёмкость резервуара для флюса
|
2 л |
|
Точность позиционирования, мм
|
0,05 мм при распылении флюса |
|
Помпа
|
Механическая / электромагнитная на выбор |
|
Подача азота
|
Паяльное сопло и паяльная ванна |
|
Чистота азота
|
> 99,999 % |
|
Привод
|
Серводвигатель и линейные направляющие |
|
Предварительный нагрев
|
Встроенный верхний и нижний |
|
Питание
|
3 фазы, 380 В, 50/60 Гц |
|
Габариты
|
3100 × 1400 × 1620 мм |
|
Опции
|
Электромагнитный насос подачи припоя Однотигельное исполнение Трёхтигельное исполнение Паяльные сопла дополнительных типоразмеров Паяльные сопла специальной формы Сканер штрихкодов Индивидуальное исполнение под заказ |
|
Страна производства
|
КНР |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.
