
Гидроабразивная резка — промышленная технология обработки материалов, при которой рез выполняется струёй воды сверхвысокого давления, а при работе с твёрдыми материалами — водно-абразивной струёй с добавлением гранатового абразива. Метод позволяет обрабатывать металлы, камень, стекло, керамику, композиты и многие другие материалы без значительного теплового воздействия на заготовку.
Эта статья поможет разобраться как в принципе работы технологии, так и в тонкостях и нюансах гидроабразивной резки — например, от каких параметров зависят скорость и качество гидроабразивной резки, как давление и мощность насоса влияют на производительность и расход абразива и в каких производственных задачах применение этой технологии наиболее оправдано.
Для каких материалов применима гидроабразивная резка
Гидроструйная резка — один из наиболее универсальных методов раскроя материалов. Струя воды позволяет обрабатывать практически любые материалы с высокой точностью. Небольшая ширина режущей струи позволяет получать детали сложной формы, при этом её мощности достаточно для резки металлов толщиной более 300 мм, а характер воздействия позволяет выполнять обработку даже таких хрупких материалов, как стекло.
В тех областях, где технология проявляет свои основные преимущества, гидроабразивная резка может быть экономически эффективнее других методов раскроя. Кроме того, процесс отличается сравнительно низким воздействием на окружающую среду: при резке не используются технологические газы или смазочные материалы и не образуется дым.
Гидроструйная технология позволяет резать практически любые материалы за счёт высокоскоростной эрозии. В зависимости от обрабатываемого материала применяется один из двух способов:
- гидроабразивная резка;
- резка чистой водой (без абразива).
Гидроабразивная резка применяется для твёрдых материалов, а резка чистой водой — для мягких. Переход от гидроабразивной резки к резке чистой водой может быть выполнен за несколько минут путём замены режущей головки.
Материалы для гидроабразивной резки
При гидроабразивной резке используется сверхзвуковая струя воды, смешанная с частицами абразива — как правило, граната. Ширина реза обычно составляет от 0,75 до 1,25 мм.
Гидроабразивный станок позволяет обрабатывать практически любые твёрдые материалы, в том числе:
- металлы — различных типов и твёрдости;
- природные материалы — камень, стекло, керамику, древесину;
- синтетические материалы — углепластик, композиты, стеклопластик, пластики, твёрдые резины;
- многослойные материалы — биметаллы, термопары, пакеты листовых материалов.
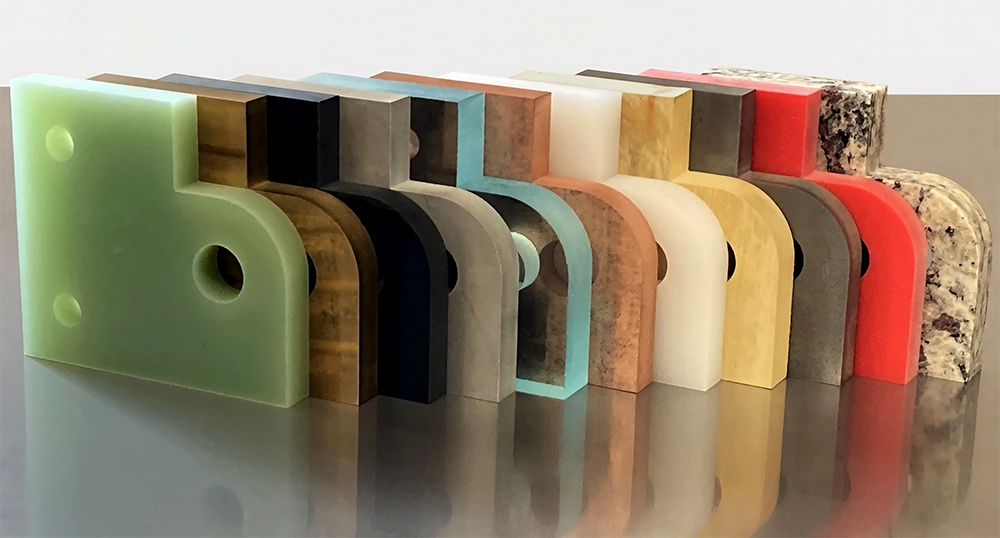
Скорость гидроабразивной резки обратно связана с твёрдостью материала: чем твёрже материал, тем ниже скорость его резки.
Перед началом реза струя обычно выполняет прокол материала. При обработке хрупких материалов, например, стекла или камня, прокол выполняют при пониженном давлении, чтобы избежать разрушения заготовки.
Материалы для резки чистой водой
Резка чистой водой, то есть без использования абразива, применяется для материалов, достаточно мягких для резки ножом. Обработка выполняется только тонкой высокоскоростной струёй воды.
Ширина реза обычно составляет 0,25–0,5 мм.
Чистой водой можно резать такие мягкие материалы, как:
- мягкие резины, вспененные материалы и некоторые полимеры;
- текстиль, ковровые материалы и кожу;
- бумагу;
- пищевые продукты — овощи, кондитерские изделия, мясо и др.
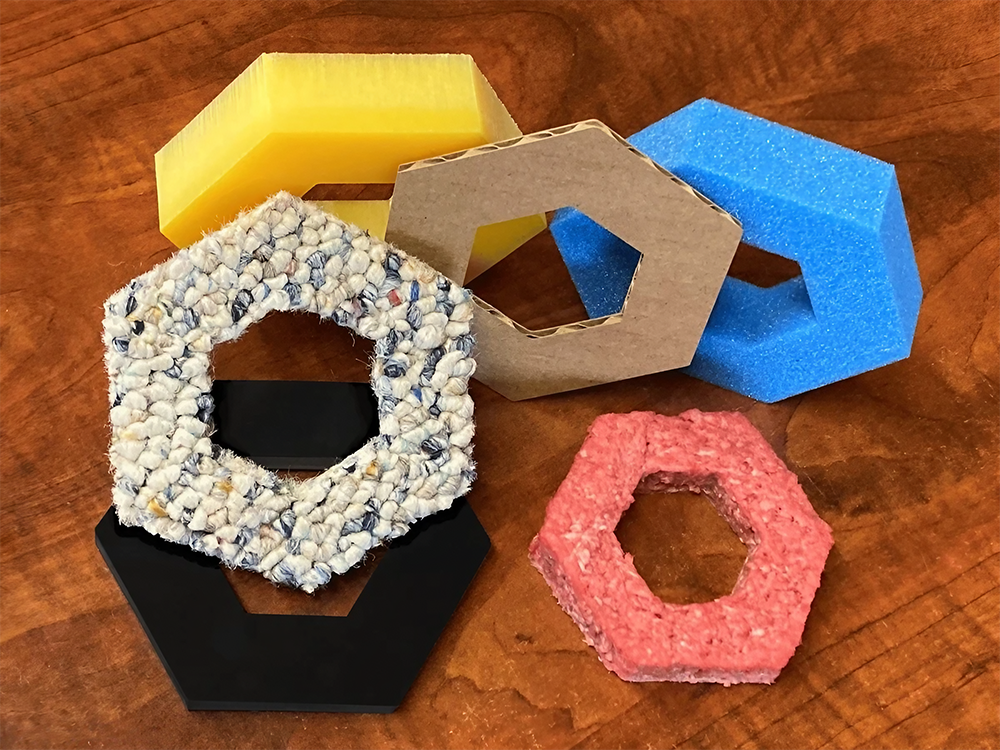
Резка чистой водой отличается высокой скоростью, требует меньшего расхода воды и электроэнергии и не предполагает расхода абразива. Поэтому в случаях, когда свойства материала позволяют использовать этот способ, он предпочтительнее гидроабразивной резки.
Какие материалы нельзя резать гидроабразивным способом
Таких материалов немного.
Закалённое стекло нельзя обрабатывать гидроабразивной резкой из-за присутствующих в нём внутренних напряжений. Когда линия реза пересекает зоны внутренних напряжений, стекло разрушается.
Для эффективной гидроабразивной резки необходимо, чтобы используемый абразив был твёрже обрабатываемого материала. Поэтому наиболее твёрдые виды керамики можно резать только с применением специальных абразивов, например оксида алюминия или карбида кремния.
Алмаз не поддаётся эффективной гидроабразивной резке, поскольку не существует абразивного материала, превосходящего его по твёрдости.
Диапазон толщин при гидроабразивной резке
Гидроабразивная технология позволяет обрабатывать материалы в очень широком диапазоне толщин. Для твёрдых однородных материалов, например, металлов, строго установленного предела максимальной толщины резки нет. Гидроабразивная резка относится к числу немногих технологий, позволяющих выполнять раскрой металла толщиной свыше 300 мм.
При обработке толстых материалов с неоднородной структурой, например, древесины, возможности технологии более ограничены: изменения плотности материала вызывают отклонения режущей струи.
Гидроабразивная резка также хорошо подходит для тонких материалов, поскольку несколько листов можно укладывать в пакет и резать одновременно без снижения качества. Например, пакет из 100 листов толщиной около 0,127 мм каждый режется с той же скоростью, что и одна плита толщиной около 12,7 мм.
Процесс гидроабразивной резки
Вода
Насос гидроабразивной установки повышает давление воды до 90 000 psi и при этом сжимает её примерно на 14 %. Несмотря на распространённое представление о несжимаемости воды, при сверхвысоких давлениях изменение её объёма становится заметным. Так, насос мощностью 100 л. с., работающий при давлении 90 000 psi, получает около 5,3 литров воды в минуту, сжимает её примерно на 14 % и выдаёт около 4,5 литров в минуту. При таком сжатии вода нагревается.
После повышения давления вода поступает по трубопроводу высокого давления к режущей головке. Здесь она проходит через калиброванное отверстие водяного сопла, выполненное в твёрдой вставке из алмаза, рубина или сапфира. Диаметр этого отверстия составляет всего около 0,38 мм, то есть оно меньше булавочного прокола.
Проходя через столь малое отверстие, вода подвергается чрезвычайно высоким ускорениям и всего на нескольких тысячных долях дюйма разгоняется примерно до 4023 км/ч, что соответствует скорости порядка Маха 3,3 и сопоставимо со скоростью наиболее быстрых пуль. Таким образом, мощность почти 100 л. с. преобразуется в высокоскоростную водяную струю, выходящую через отверстие диаметром менее половины миллиметра.
После этого сформированная высокоскоростная струя поступает в зону смешения с абразивом.
Абразив
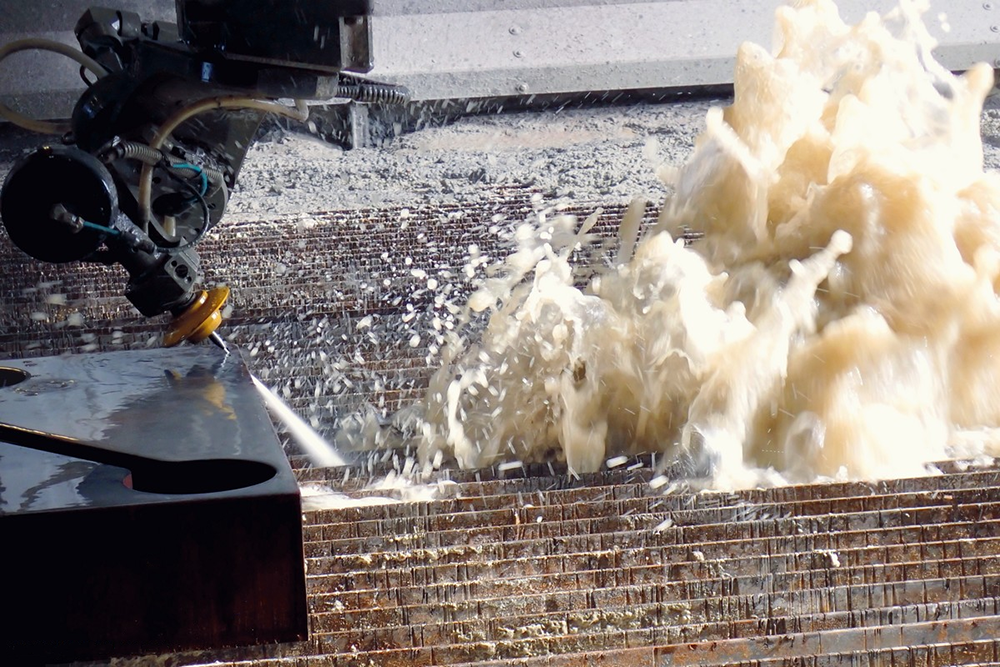
Сверхзвуковая струя воды захватывает мелкие частицы абразива за счёт эффекта Вентури и разгоняет их до высокой скорости. Именно абразивные частицы непосредственно разрушают материал в процессе гидроабразивной резки.
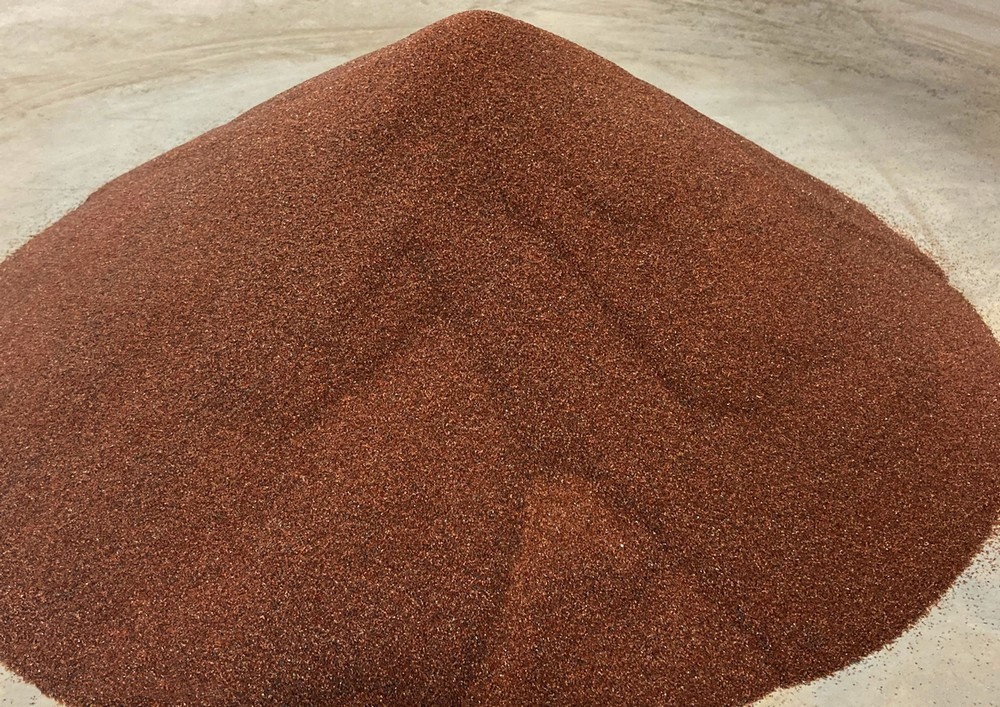
Чаще всего используется гранатовый абразив фракции 80 mesh. Гранат представляет собой природный минерал, который применяется как абразивный материал, в том числе в шлифовальных материалах, пескоструйной обработке и гидроабразивной резке.
Для обработки особо твёрдых материалов, например, некоторых видов керамики, могут применяться специализированные абразивы — оксид алюминия или карбид кремния. Однако их используют только в специальных случаях, поскольку такие материалы значительно ускоряют износ фокусирующей трубки — вплоть до 100 раз по сравнению с обычным гранатовым абразивом.
Используются два основных вида гранатового абразива: аллювиальный и дроблёный. Аллювиальный гранат дешевле, но его частицы имеют более округлую форму вследствие естественной эрозии. Дроблёный гранат имеет острые угловатые частицы и обеспечивает более высокую скорость резки. Для мягких материалов абразив не требуется — применяется резка чистой водой.
Формирование гидроабразивной струи
Теперь вернёмся к высокоскоростной струе воды, выходящей из калиброванного отверстия водяного сопла. На этом этапе её скорость составляет около Маха 3,3. Уже через несколько дюймов значительная часть энергии струи будет рассеяна, однако именно на этом коротком участке происходит формирование полноценной гидроабразивной струи.
Как отмечалось выше, частицы абразива втягиваются в сверхзвуковой поток воды за счёт эффекта Вентури. Все элементы режущей головки — от водяного сопла до фокусирующей трубки — должны быть точно соосны, чтобы водно-абразивный поток оставался компактным и стабильным. Это критически важно: сформированная гидроабразивная струя обладает достаточной энергией для резки стали толщиной более 305 мм, поэтому нарушение соосности может привести к быстрому износу и повреждению компонентов режущей головки.
Основное ускорение абразивных частиц происходит при прохождении через фокусирующую трубку (waterjet nozzle) из карбида вольфрама длиной около 102 мм. Внутри трубки высокоскоростной поток воды взаимодействует с частицами граната и передаёт им часть своей кинетической энергии.
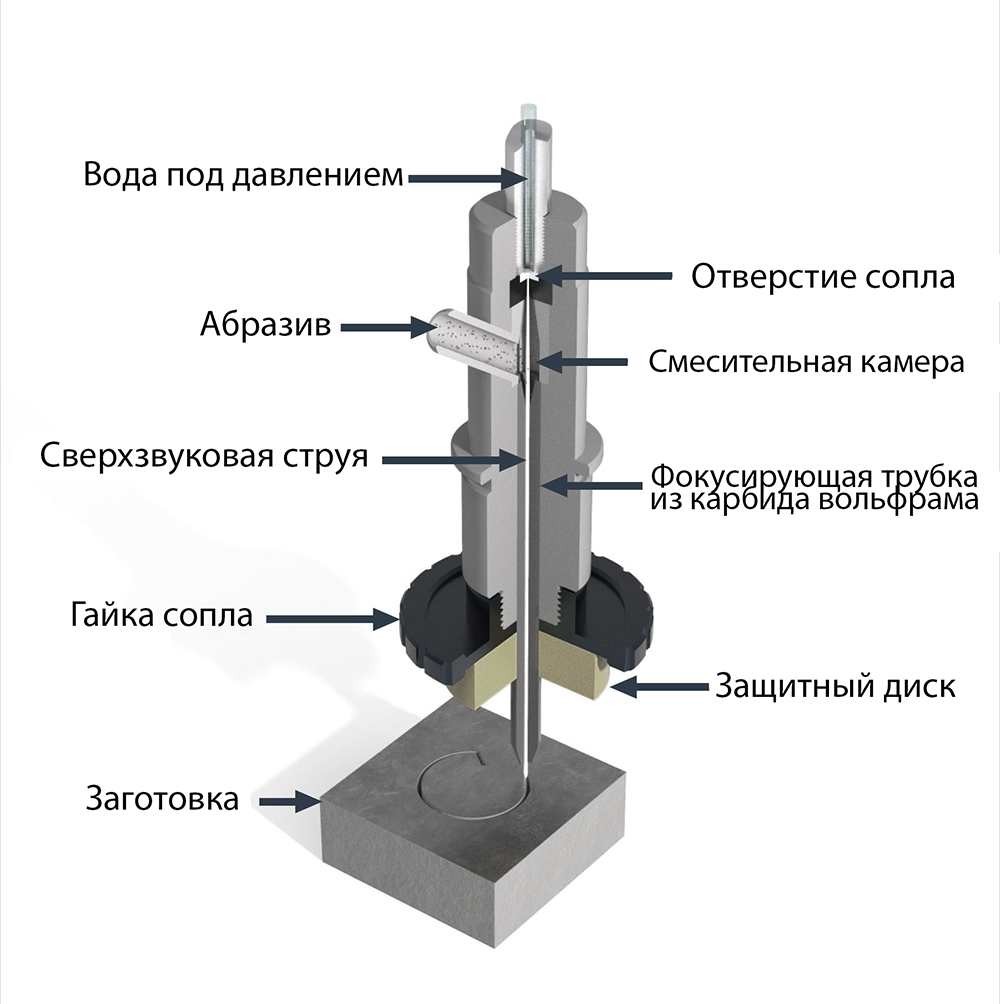
В результате абразив на расстоянии около 10 см разгоняется до скорости порядка 1000 м/с. При этом вода и абразив занимают лишь около 12 % объёма сформированной струи. По данным исходного материала, на каждый дюйм длины струи, выходящей из фокусирующей трубки, приходится примерно 10 частиц граната.
На выходе формируется компактная струя диаметром около 1 мм. К этому моменту её скорость уже несколько ниже Маха 3, поскольку часть энергии воды была передана абразивным частицам.
Расстояние от выхода фокусирующей трубки до поверхности обрабатываемого материала составляет около 2,54 мм. После этого сформированная гидроабразивная струя взаимодействует с заготовкой и начинается непосредственное разрушение материала.
Процесс резки
При взаимодействии гидроабразивной струи с материалом частицы граната разрушаются не одновременно: часть из них теряет энергию уже при контакте с верхней поверхностью заготовки, тогда как другие проникают глубже в сформированный рез и продолжают разрушать материал внутри него.
Поскольку режущая головка перемещается относительно заготовки, у струи формируются передняя и задняя части. Частицы граната на передней границе струи в основном разрушаются в верхних слоях материала, а частицы в центральной и задней зонах продолжают движение по уже сформированному каналу реза и воздействуют на расположенный ниже материал. По мере продвижения струи в процесс вовлекаются новые частицы абразива и капли воды, а также частицы самого обрабатываемого материала.
При прохождении через толщину заготовки струя постепенно сужается в поперечном направлении и отклоняется назад относительно направления движения режущей головки. В результате она выходит из материала под небольшим углом. Это явление называют отставанием струи (stream lag). Небольшое отставание является естественной частью процесса: благодаря ему в разрушении материала участвует не только передняя, но и задняя часть гидроабразивной струи.
По характеру воздействия происходящее внутри реза отчасти напоминает механическое срезание материала режущими кромками фрезы или пилы, однако скорости взаимодействия принципиально различаются. При механической обработке металлический инструмент перемещается со скоростью порядка десятков метров в минуту по поверхности, тогда как абразивные частицы в гидроабразивной струе движутся примерно в 1000 раз быстрее.
Передача тепла требует времени. При гидроабразивной резке частицы абразива взаимодействуют с материалом настолько быстро, что успевают отделить его частицы и покинуть зону реза раньше, чем тепло, возникающее при ударе, передастся поверхности заготовки. Именно поэтому процесс практически не вызывает теплового воздействия на материал.
Одновременно гидроабразивная струя передаёт заготовке сравнительно небольшую механическую нагрузку. Струя, формируемая системой мощностью 100 л. с. при давлении 90 000 psi, во время резки создаёт направленное вниз усилие менее 22 Н. Причём основная часть этого усилия приходится на переднюю кромку реза, которая по мере движения режущей головки удаляется вместе с материалом.
Благодаря этому гидроабразивная резка практически не вызывает наклёпа и хорошо подходит для обработки таких материалов, как титан и инконель (жаропрочный никель-хромовый суперсплав).
Зона непосредственного взаимодействия сверхзвуковой гидроабразивной струи с материалом остаётся достаточно холодной, чтобы выполнять резку биметаллических полос без их коробления. Механическое воздействие струи достаточно мягкое для обработки керамики толщиной, сопоставимой с яичной скорлупой, без её разрушения. При этом та же технология обладает достаточной мощностью для резки суперсплавов толщиной более 305 мм.
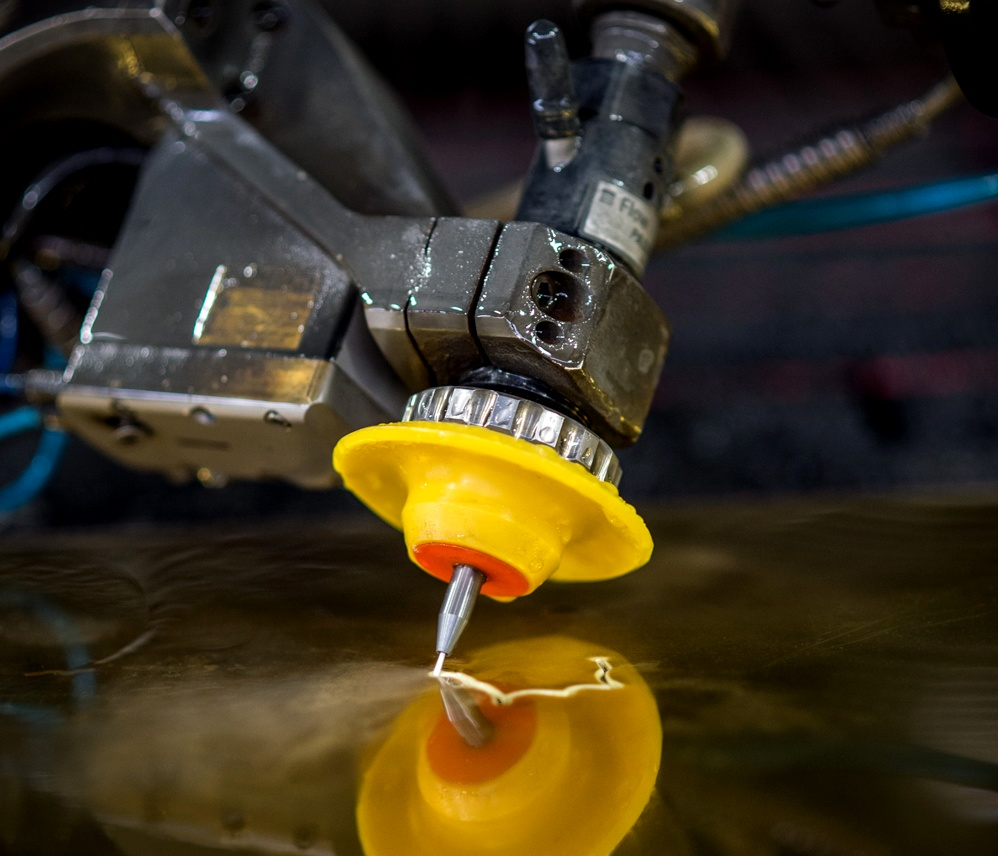
Гашение энергии струи
После выхода из материала гидроабразивная струя по-прежнему обладает высокой скоростью и значительным запасом кинетической энергии. Для её безопасного гашения используется приёмная ванна глубиной около 0,9 м, заполненная водой.
Попадая в ванну, струя интенсивно перемешивает воду и постепенно рассеивает в ней свою энергию. Энергия струи настолько велика, что вода в приёмной ванне может нагреваться значительно выше температуры воды, выходящей из режущей головки. При обработке толстых плит струя способна проходить через воду с достаточной энергией, чтобы постепенно разрушать стальное дно ванны, поэтому конструкция системы должна учитывать это воздействие.
По мере рассеивания струи отработанный абразив оседает на дне приёмной ванны, откуда может удаляться системой удаления абразива.
Теоретически использованный абразив можно было бы промывать, сушить, просеивать и применять повторно. Однако в процессе резки большая часть частиц дробится, поэтому повторное использование обычно невозможно.
Поскольку гранат представляет собой природный минеральный материал, его утилизация, как правило, не представляет сложности. Исключение составляют случаи, когда гидроабразивной резкой обрабатывались опасные материалы: тогда отработанный абразив и другие отходы требуют соответствующего обращения и утилизации.
Прокол материала
Как правило, прокол выполняется в отходной части заготовки на небольшом расстоянии от линии реза. После прохождения материала режущая головка выходит на заданный контур и начинает основную траекторию.
После завершения резки может выполняться небольшой выход за контур (lead-out), позволяющий устранить след в месте входа струи. На правильно откалиброванном гидроабразивном станке с системой компенсации конусности реза переходы в зоне входа и выхода струи могут выполняться без образования заметного выступа или выемки. В результате место входа и выхода зачастую трудно определить даже визуально или при измерении детали штангенциркулем.
Прокол при высоком давлении
Это наиболее быстрый способ прокола материала. При контакте высокоскоростной струи с поверхностью заготовки возникает интенсивное воздействие, после чего струя проходит через толщину материала.
Во время такого прокола поток воды и абразива движется со скоростью порядка Маха 3. В приведённом в исходном материале примере расход около 93,5 грамм в секунду создаёт при столкновении с неподвижной плитой постоянное направленное вниз усилие около 98 Н.
Прокол при высоком давлении слишком агрессивен для хрупких и слоистых материалов, включая ламинаты, стекло и камень. В таких случаях мощная струя может вызвать разрушение материала или его расслоение.
Прокол при пониженном давлении
Для хрупких материалов используется прокол при пониженном давлении.
Сначала абразив подаётся в смесительную камеру, после чего включается вода под давлением около 15 000 psi. Наличие абразива в сочетании с меньшей скоростью водяной струи снижает первоначальную ударную нагрузку на материал.
Прокол полностью выполняется в этом режиме, что позволяет уменьшить риск как разрушения, так и расслоения заготовки.
После того, как хрупкий материал проколот, дальнейшая резка может выполняться уже при высоком рабочем давлении. Для этого насос повышает давление до обычного рабочего уровня, после чего начинается основная резка.
Характеристики гидроабразивной резки
Отставание струи при гидроабразивной резке
Режущая струя представляет собой своего рода гибкий режущий инструмент круглого сечения шириной около 1 мм. Эту гибкость необходимо учитывать и соответствующим образом компенсировать.
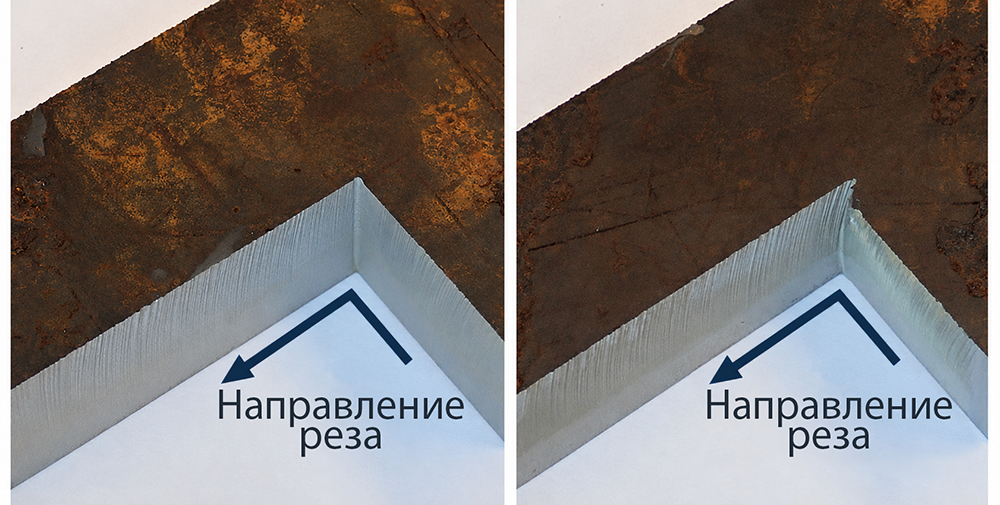
При перемещении режущей струи поперёк обрабатываемого материала её нижняя часть немного отстаёт от верхней. Такое явление называют отставанием струи (stream lag, или trail-back). При прямолинейной резке оно не представляет существенной проблемы, однако становится важным при изменении направления движения. На криволинейных участках из-за отставания струи нижняя часть реза отклоняется наружу относительно заданной траектории.
На внутренних углах отстающая часть струи может подрезать угол позади основной траектории, когда режущая струя выходит из него.
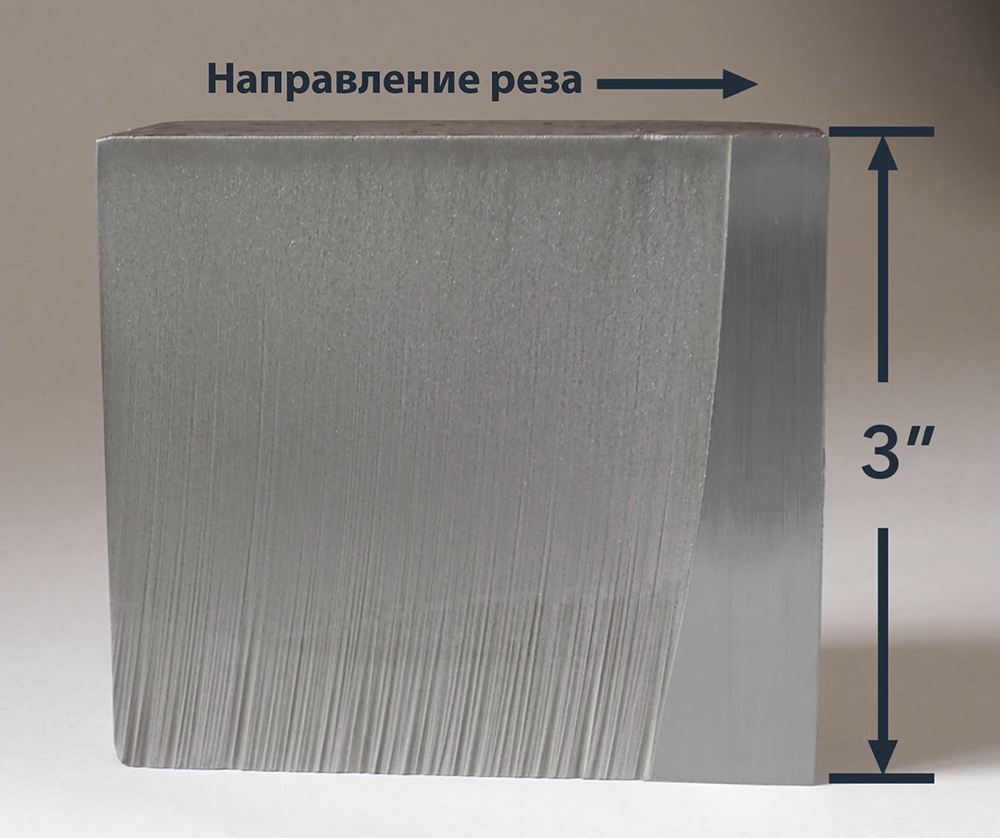
Отставание струи компенсируют точным снижением скорости перемещения режущей головки при приближении к углу и последующим разгоном после его прохождения. При обработке наружных углов в толстом материале в некоторых случаях экономически целесообразно пройти режущей головкой за угол без замедления, остановиться, вернуться к углу и продолжить рез в новом направлении.
Другой способ устранения последствий отставания струи — компенсация конусности реза, о которой речь пойдёт ниже.
Без правильной компенсации верхний контур детали может выглядеть корректно, тогда как нижний окажется геометрически искажённым. При правильно настроенной компенсации различия между верхним и нижним контурами практически незаметны.
Компенсация конусности гидроабразивного реза
Режущая струя не только отклоняется назад по направлению движения, но и уменьшается по ширине по мере прохождения через материал. Если на входе в верхнюю поверхность её ширина составляет около 1 мм, то при выходе с нижней стороны она может быть примерно вдвое меньше.
В результате образуется конусность реза: размеры детали на верхней поверхности могут соответствовать заданным, тогда как по нижней поверхности деталь может оказаться примерно на 0,51 мм больше. Без возможности компенсации конусности это было бы одним из основных ограничений точности гидроабразивной резки.
Традиционный способ уменьшения конусности заключается в снижении скорости резки. Это позволяет нижней части струи сохранять большую энергию и ширину. Однако снижение скорости может более чем вдвое увеличить стоимость резки.
Более эффективный способ — наклонять режущую головку таким образом, чтобы струя была немного направлена в сторону вырезаемой детали. При точной настройке компенсации на детали формируется кромка под углом 90°, а вся конусность переносится на сторону отхода.
Компенсация конусности одновременно позволяет уменьшить влияние отставания струи за счёт небольшого наклона режущей головки вперёд по направлению движения.
Такая компенсация представляет собой достаточно сложный процесс: режущая головка должна иметь две дополнительные угловые оси перемещения, а программное обеспечение — рассчитывать необходимый угол коррекции. В результате размеры детали на нижней поверхности могут быть такими же точными, как на верхней. Кроме того, для обеспечения точности уже не требуется настолько сильно снижать скорость резки.
Наличие двух угловых осей режущей головки даёт ещё одно преимущество: такая конструкция уже содержит большую часть компонентов, необходимых для трёхмерной резки со скосом кромки и полноценной 5-осевой гидроабразивной обработки. Таким образом, необходимость компенсации конусности стала одним из факторов развития 5-осевых возможностей гидроабразивных станков.
Компенсация конусности также позволяет экономично и точно обрабатывать тонколистовые материалы пакетами. Например, пакет из 100 листов толщиной по 0,127 мм режется с той же скоростью, что и одна плита толщиной 12,7 мм, при этом все полученные листовые детали имеют одинаковый размер.
Ограничение этого метода заключается в том, что одна сторона реза должна относиться к отходу. Если необходимо использовать материал с обеих сторон линии реза, компенсацию конусности приходится отключать.
Точность гидроабразивной резки
Наилучшая достижимая точность гидроабразивной резки металла составляет около ±0,051 мм. Однако обеспечение такого допуска существенно увеличивает стоимость, поскольку требует пробных резов и поддержания оборудования в состоянии, близком к исходной заводской калибровке. Многие предприятия не могут гарантировать такой уровень точности.
Более распространённым является допуск ±0,127 мм, причём его можно обеспечивать и при толщине материала более 25,4 мм. Однако такой результат также требует снижения скорости подачи и дополнительного времени на настройку оборудования. Поэтому резка с допуском ±0,254 мм обходится дешевле, чем с допуском ±0,127 мм.
Для плит толщиной менее 50,8 мм наиболее экономичная обработка обычно достигается при следующих допусках:
- около ±0,381 мм — на гидроабразивных станках с компенсацией конусности;
- около ±0,635 мм — без компенсации конусности.
Высокая потенциальная точность гидроабразивной резки реализуется не на каждом станке. Для получения точных деталей система должна компенсировать особенности поведения режущей струи. Кроме того, из-за тяжёлых условий эксплуатации гидроабразивного оборудования точность напрямую зависит от тщательного технического обслуживания и исправности всей системы.
Большое значение имеет и квалификация оператора. Работа на гидроабразивном станке требует технических знаний, внимательности, навыков программирования и диагностики оборудования. При соблюдении этих условий технология способна реализовать свой потенциал по универсальности и точности обработки.
Ширина гидроабразивного реза
Обычная ширина реза при гидроабразивной обработке составляет примерно 0,76–1,27 мм.
Она определяется внутренним диаметром фокусирующей трубки. В свою очередь, её размер должен соответствовать диаметру отверстия водяного сопла и зернистости используемого абразива.
Гидроабразивные системы могут работать с конфигурациями режущего инструмента, размеры которых соответствуют оптимальной конфигурации насоса или меньше неё. Поэтому на большинстве установок сравнительно легко получить ширину реза около 0,51 мм.
При этом режущая струя должна быть полностью окружена материалом. Нельзя расположить её таким образом, чтобы только половина ширины струи снимала материал по краю заготовки. Если одна сторона струи оказывается свободной, нижняя её часть отклоняется в сторону наименьшего сопротивления, что приводит к ухудшению качества поверхности реза.
Гидроабразивная резка выполняется за один проход, в том числе при высокоточной обработке.
Минимальные размеры элементов при гидроабразивной резке
Благодаря небольшой ширине струи, малым усилиям, воздействующим на материал, и отсутствию тепловой деформации гидроабразивная резка хорошо подходит для получения мелких и сложных элементов.
Большинство гидроабразивных станков позволяют выполнять внутренние углы с радиусом около 0,51 мм или меньше. Детали также можно располагать достаточно близко друг к другу — зачастую с расстоянием всего около 3,18 мм между ними.
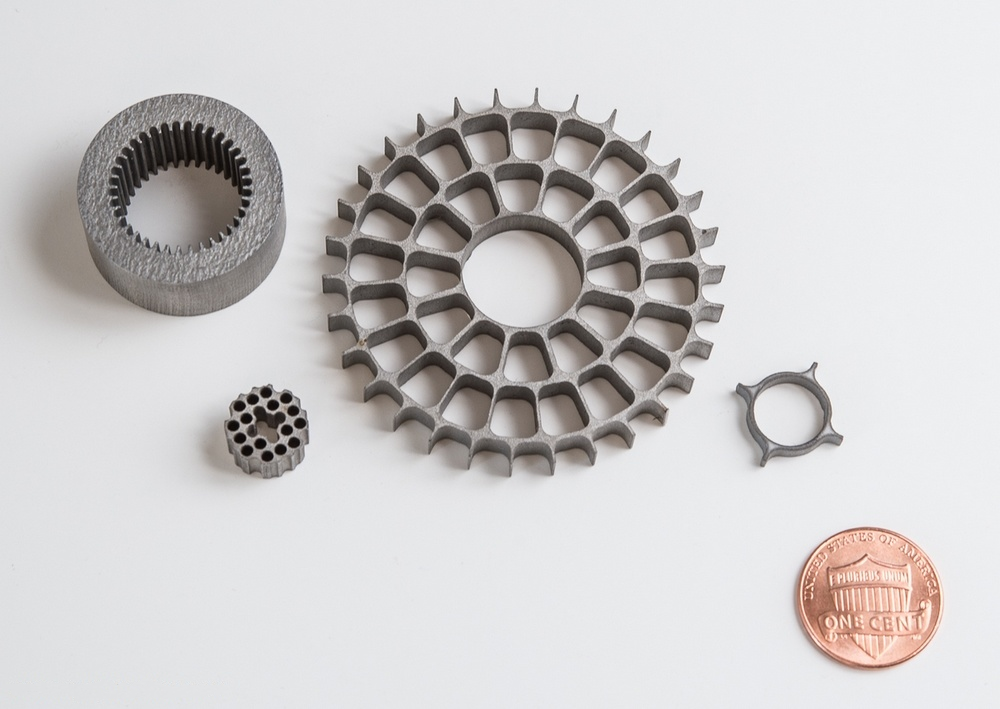
Технология позволяет получать и отверстия малого диаметра. Для листового металла толщиной до 4,76 мм минимальный диаметр отверстия составляет примерно 1,52 мм.
Для более толстых плит в качестве практического ориентира можно принимать минимальный диаметр отверстия, равный примерно 20% толщины материала. Например, в плите толщиной 2,7 мм можно вырезать отверстие диаметром 2,54 мм.
Начиная примерно с диаметра 9,53 мм при толщине плиты 50,8 мм дальнейшее увеличение минимального диаметра уже не требуется: отверстие диаметром 9,525 может быть выполнено практически при любой толщине материала.
Опытные операторы в отдельных случаях могут выходить за рамки этих ориентиров.
Качество поверхности гидроабразивного реза
По внешнему виду поверхность после гидроабразивной резки напоминает металл после пескоструйной обработки. Наиболее гладкой поверхность получается в верхней части реза, а наиболее шероховатой — в нижней.
Шероховатость проявляется в виде вертикальных рисок, возникающих вследствие колебаний режущей струи. На тонких листах они практически незаметны, а при обработке более толстых плит также могут быть незначительными.
Качество поверхности определяется скоростью гидроабразивной резки: чем выше скорость, тем более выраженными становятся вертикальные риски.
При особо чистовом резе формируется гладкая поверхность с равномерной сатинированной фактурой по всей толщине. При грубом резе вертикальные риски могут доходить почти до верхней поверхности. Если скорость становится слишком высокой, режущая струя начинает пропускать участки и уже не прорезает плиту полностью.
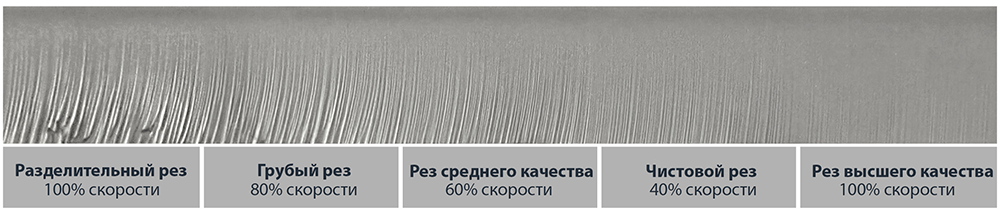
Поскольку станки с компенсацией конусности позволяют увеличивать скорость без снижения геометрической точности, именно требуемое качество поверхности нередко становится фактором, определяющим допустимую скорость резки.
Параметр шероховатости поверхности после гидроабразивной резки может составлять около 125 Ra или немного лучше. Однако стоит отдельно отметить, что показатель Ra не вполне подходит для оценки поверхности гидроабразивного реза. Более информативно задавать требования непосредственно к выраженности вертикальных рисок на поверхности.
Например, для реза среднего качества видимые риски могут присутствовать на нижней половине поверхности, тогда как при высоком качестве они могут отсутствовать полностью. При этом устранение всех видимых рисок способно увеличить стоимость гидроабразивной резки в два-три раза.
Например, при резке прозрачного акрила толщиной 50,8 мм за одинаковый промежуток времени — 5 секунд — длина получаемого реза изменяется в зависимости от заданного качества:
- разделительный рез — 50 мм;
- грубый — 40 мм;
- средний — 30 мм;
- чистовой — 20 мм;
- особо чистовой — 10 мм.
Внутренняя неоднородность таких материалов, как древесина и камень, ухудшает качество поверхности, поэтому для них может потребоваться снижение скорости резки.
Заусенец после гидроабразивной резки
На нижней кромке гидроабразивного реза образуется небольшой заусенец. Однако он настолько мал, что специалисты, привыкшие к другим способам обработки, зачастую считают гидроабразивную резку практически беззаусеночной.
При резке стали такой заусенец едва заметен визуально. Его можно почувствовать пальцем, но он не образует выраженной острой кромки. При необходимости заусенец сравнительно легко удалить.
На более мягких металлах заусенец обычно выражен сильнее, чем на твёрдых.
Зона термического влияния при гидроабразивной резке
При гидроабразивной резке зона термического влияния (ЗТВ) отсутствует. Это одно из ключевых преимуществ технологии.
Лазерная, плазменная и газокислородная резка используют тепловую энергию и поэтому формируют зону термического влияния. Поверхность реза может изменять цвет и подвергаться термическому упрочнению.
При термической резке материал также расширяется вследствие нагрева, а после возвращения к температуре окружающей среды детали уменьшаются в размерах. Это может вносить дополнительные погрешности, особенно при обработке крупногабаритных деталей лазерной или плазменной резкой.
Гидроабразивная резка выполняется практически при температуре окружающей среды, поэтому такой тепловой деформации не возникает.
Даже механические режущие инструменты, например пилы и фрезы, не обеспечивают «холодную резку» в той же степени. Их значительно меньшая скорость взаимодействия с материалом оставляет больше времени для передачи тепла.
Режущие элементы пилы или фрезы могут двигаться со скоростью порядка 200 SFM (surface feet per minute), тогда как режущими элементами гидроабразивной струи фактически являются мельчайшие частицы абразива, движущиеся со скоростью около 200 000 SFM.
Характер «холодной» обработки также иллюстрируется возможностью резки биметаллических полос без их коробления.
При этом существует ещё один эффект. В отличие от многих способов резки, которые создают дополнительные напряжения в материале, гидроабразивная резка может высвобождать уже существующие остаточные напряжения.
Если лист или плита после изготовления имеют термические или механические напряжения по краям, их высвобождение во время резки может привести к смещению материала. Для уменьшения этого эффекта рекомендуется оставлять технологический припуск по периметру листа или плиты.
Поскольку поверхность гидроабразивного реза остаётся чистой и не подвергается тепловому воздействию, такие заготовки удобны для последующей механической обработки. Во многих случаях экономически целесообразно предварительно вырезать заготовку гидроабразивным способом, оставив небольшой припуск на последующую чистовую механообработку.
Механические напряжения при гидроабразивной резке
Гидроабразивная резка хорошо подходит для металлов, склонных к наклёпу, например титана и инконеля. После обработки поверхность реза практически не подвергается воздействию механических напряжений.
Это связано с высокой скоростью режущей струи и отличает гидроабразивную обработку от механических способов резки. Например, рубка и пробивка создают значительные механические напряжения в зоне обработки. В меньшей степени наклёп также возникает при пилении и фрезеровании.
При обработке пилой или на фрезерном станке заготовку необходимо жёстко закреплять для противодействия усилиям режущего инструмента. Гидроабразивная струя оказывает на материал значительно меньшую механическую нагрузку, поэтому на рабочем столе достаточно сравнительно лёгкой фиксации заготовки. Гидроабразивной струёй можно резать керамику толщиной примерно со скорлупу яйца, не разрушая её.
Перекрёстное загрязнение при гидроабразивной резке
Гидроабразивная технология обеспечивает очень чистый рез.
При обработке металлов поверхность реза не загрязняется материалом металлического режущего инструмента: непосредственно в процессе гидроабразивной резки участвуют только вода и минеральный абразив.
При резке пищевых продуктов используется чистая вода без абразива, поэтому отсутствует возможность переноса бактерий режущим ножом.
5-осевая гидроабразивная резка
Некоторые гидроабразивные станки способны выполнять полноценную 5-осевую резку, например, вырезать наклонные отверстия на криволинейных поверхностях.
Для большинства таких систем максимальный наклон режущей головки ограничен примерно 60° от вертикали. Это связано с безопасностью: гидроабразивная струя должна оставаться направленной вниз, в приёмную ванну, где её энергия безопасно поглощается.
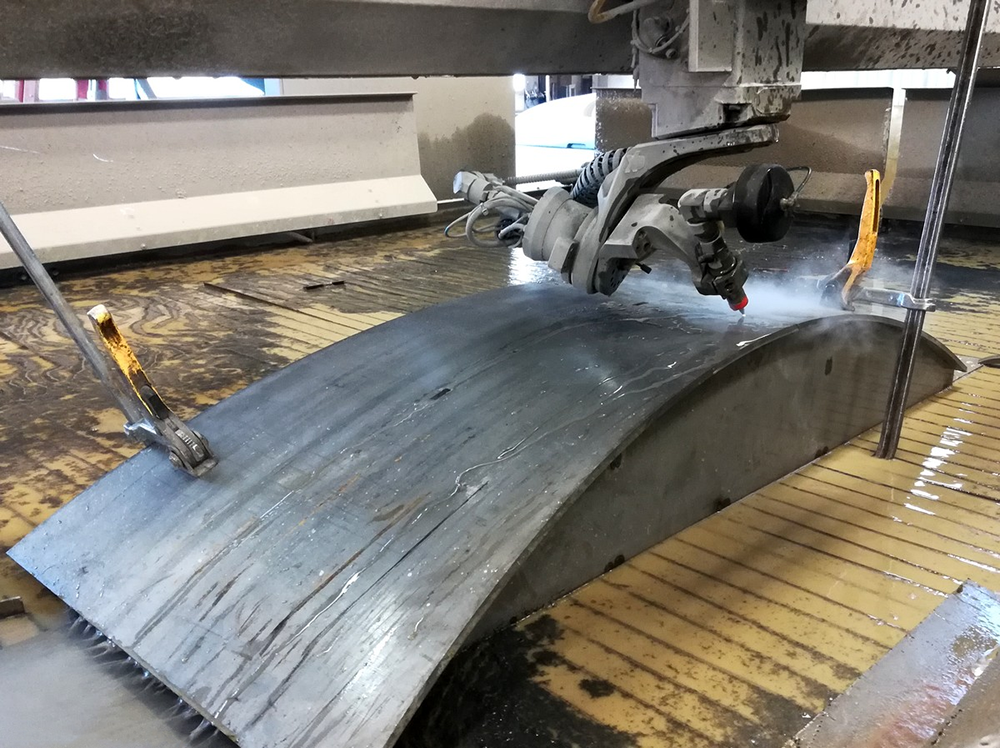
Обычно 5-осевые гидроабразивные станки представляют собой трёхосевые портальные системы с режущей головкой, имеющей ещё две угловые оси, а не пятиосевые роботизированные манипуляторы, поэтому пространство для угловых перемещений режущей головки над заготовкой ограничено. Портальная конструкция обеспечивает высокую точность и хорошо подходит для раскроя листов и плит, однако ограниченный рабочий просвет усложняет обработку деталей с выраженным вертикальным профилем.
Часть этих ограничений опытный программист может компенсировать выбором соответствующих траекторий движения режущей головки.
Поэтому наиболее распространённая задача 5-осевых гидроабразивных станков — выполнение наклонных резов и скосов кромок на плоских плитах.
Программирование и подготовка такой обработки достаточно сложны, однако квалифицированный оператор может построить трёхмерную модель детали и выполнить резку с формированием требуемых наклонных поверхностей.
Гидроабразивная гравировка
Гидроабразивная струя может использоваться для нанесения геометрических элементов на поверхность материала, формируя линию шириной около 1 мм. При этом глубина такой гравировки не может контролироваться с высокой точностью, а полученные линии уступают лазерной гравировке по чёткости и чистоте. Поэтому гидроабразивная гравировка подходит, например, для нанесения номеров деталей и технологических меток, используемых при последующем изготовлении или сборке.
Описание системы гидроабразивной резки
Система гидроабразивной резки включает насос для создания высокого давления воды, трубопроводы высокого давления для её транспортировки, систему подачи абразива и режущую головку, в которой непосредственно формируется режущая струя. Перемещение режущей головки обеспечивает портал, а система управления координирует работу всех компонентов. Для размещения обрабатываемого материала используется рабочий стол, энергия струи после прохождения заготовки гасится водой в приёмной ванне, а система удаления абразива обеспечивает отвод отработанного граната.
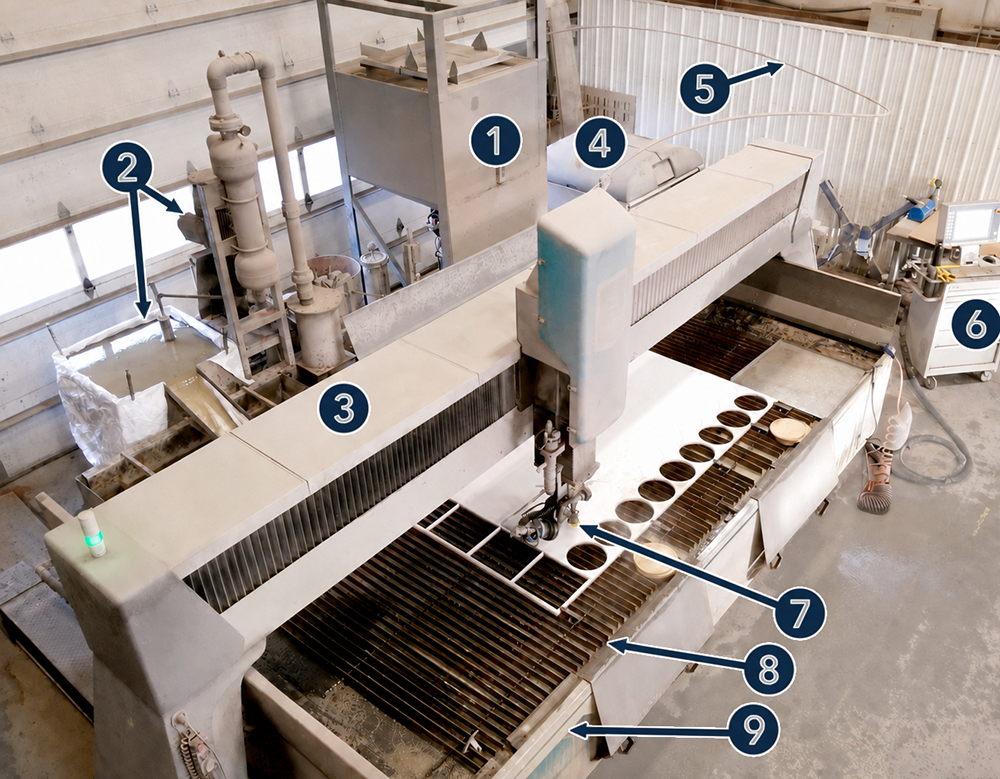
Компоненты системы гидроабразивной резки
- система подачи абразива
- система удаления отработанного абразива
- портал
- насос высокого давления
- трубопроводы высокого давления
- система управления
- режущая головка
- рабочий стол
- приёмная ванна
Насосы высокого давления для гидроабразивной резки
Насосы гидроабразивных установок создают чрезвычайно высокое давление воды. Каким образом это достигается? Существует два основных типа насосов, которые рассмотрим отдельно.
Для среднего диапазона давления воды — 50 000–60 000 psi — широко применяются как насосы прямого привода, так и насосы с гидравлическим усилителем давления. Для высокого давления — 70 000–95 000 psi — используются насосы с гидравлическим усилителем давления.
Насосы прямого привода
Роторные насосы прямого привода, также называемые кривошипными насосами, создают давление воды по принципу, сходному с работой высокопроизводительных насосов моек высокого давления: приводимый электродвигателем коленчатый вал приводит в движение три поршня, которые нагнетают воду.
Такая конструкция называется трёхплунжерным насосом (triplex pump).
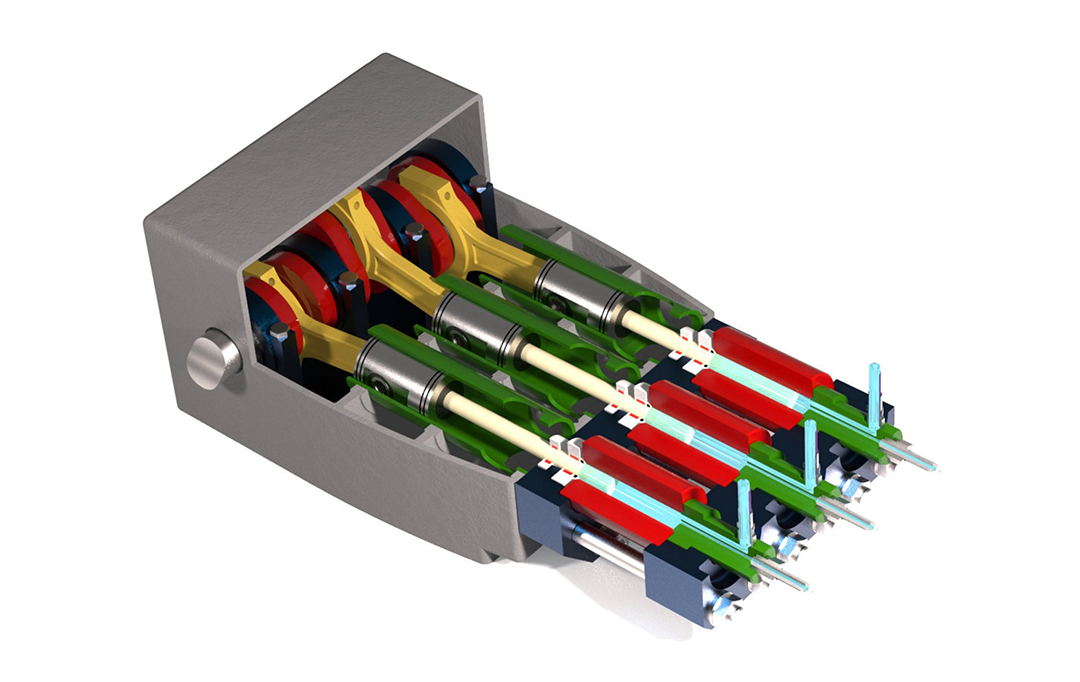
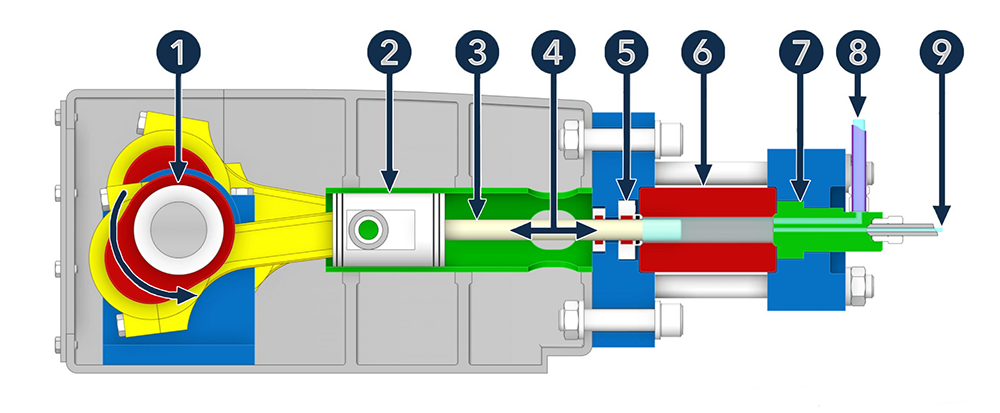
Компоненты трёхплунжерного насоса:
- коленчатый вал с приводом от электродвигателя;
- направляющая плунжера;
- керамический плунжерный шток;
- возвратно-поступательное движение штока;
- уплотнения;
- цилиндр высокого давления;
- корпус обратного клапана;
- вход воды низкого давления;
- выход воды высокого давления.
Насосы прямого привода изначально более эффективно преобразуют электроэнергию в давление воды, поскольку меньше энергии теряется в виде избыточного тепла. Однако насосы прямого привода ограничены давлением около 60 000 psi, поэтому при сравнении с насосом с гидравлическим усилителем, работающим при 90 000 psi, это преимущество в энергоэффективности исчезает: эффективность резки повышается с увеличением давления.
Кроме того, насосы прямого привода не способны поддерживать постоянное давление воды при изменении расхода. По этой причине их нельзя использовать для одновременной работы нескольких режущих головок, каждая из которых управляется независимо.
Наконец, насосы прямого привода требуют более частого технического обслуживания, чем насосы с гидравлическим усилителем давления.
Насосы с гидравлическим усилителем давления
Линейные насосы с гидравлическим усилителем используют крупные гидравлические поршни, усилие которых передаётся на керамические плунжерные штоки малого диаметра, создающие давление воды.
Поскольку площадь рабочей поверхности гидравлического поршня в 20–30 раз больше площади рабочей поверхности керамического плунжера, давление воды, создаваемое плунжером, оказывается в 20–30 раз выше давления гидравлического масла.
Это соотношение называется коэффициентом мультипликации давления. Соотношение объёмов воды и масла, соответственно, является обратным.
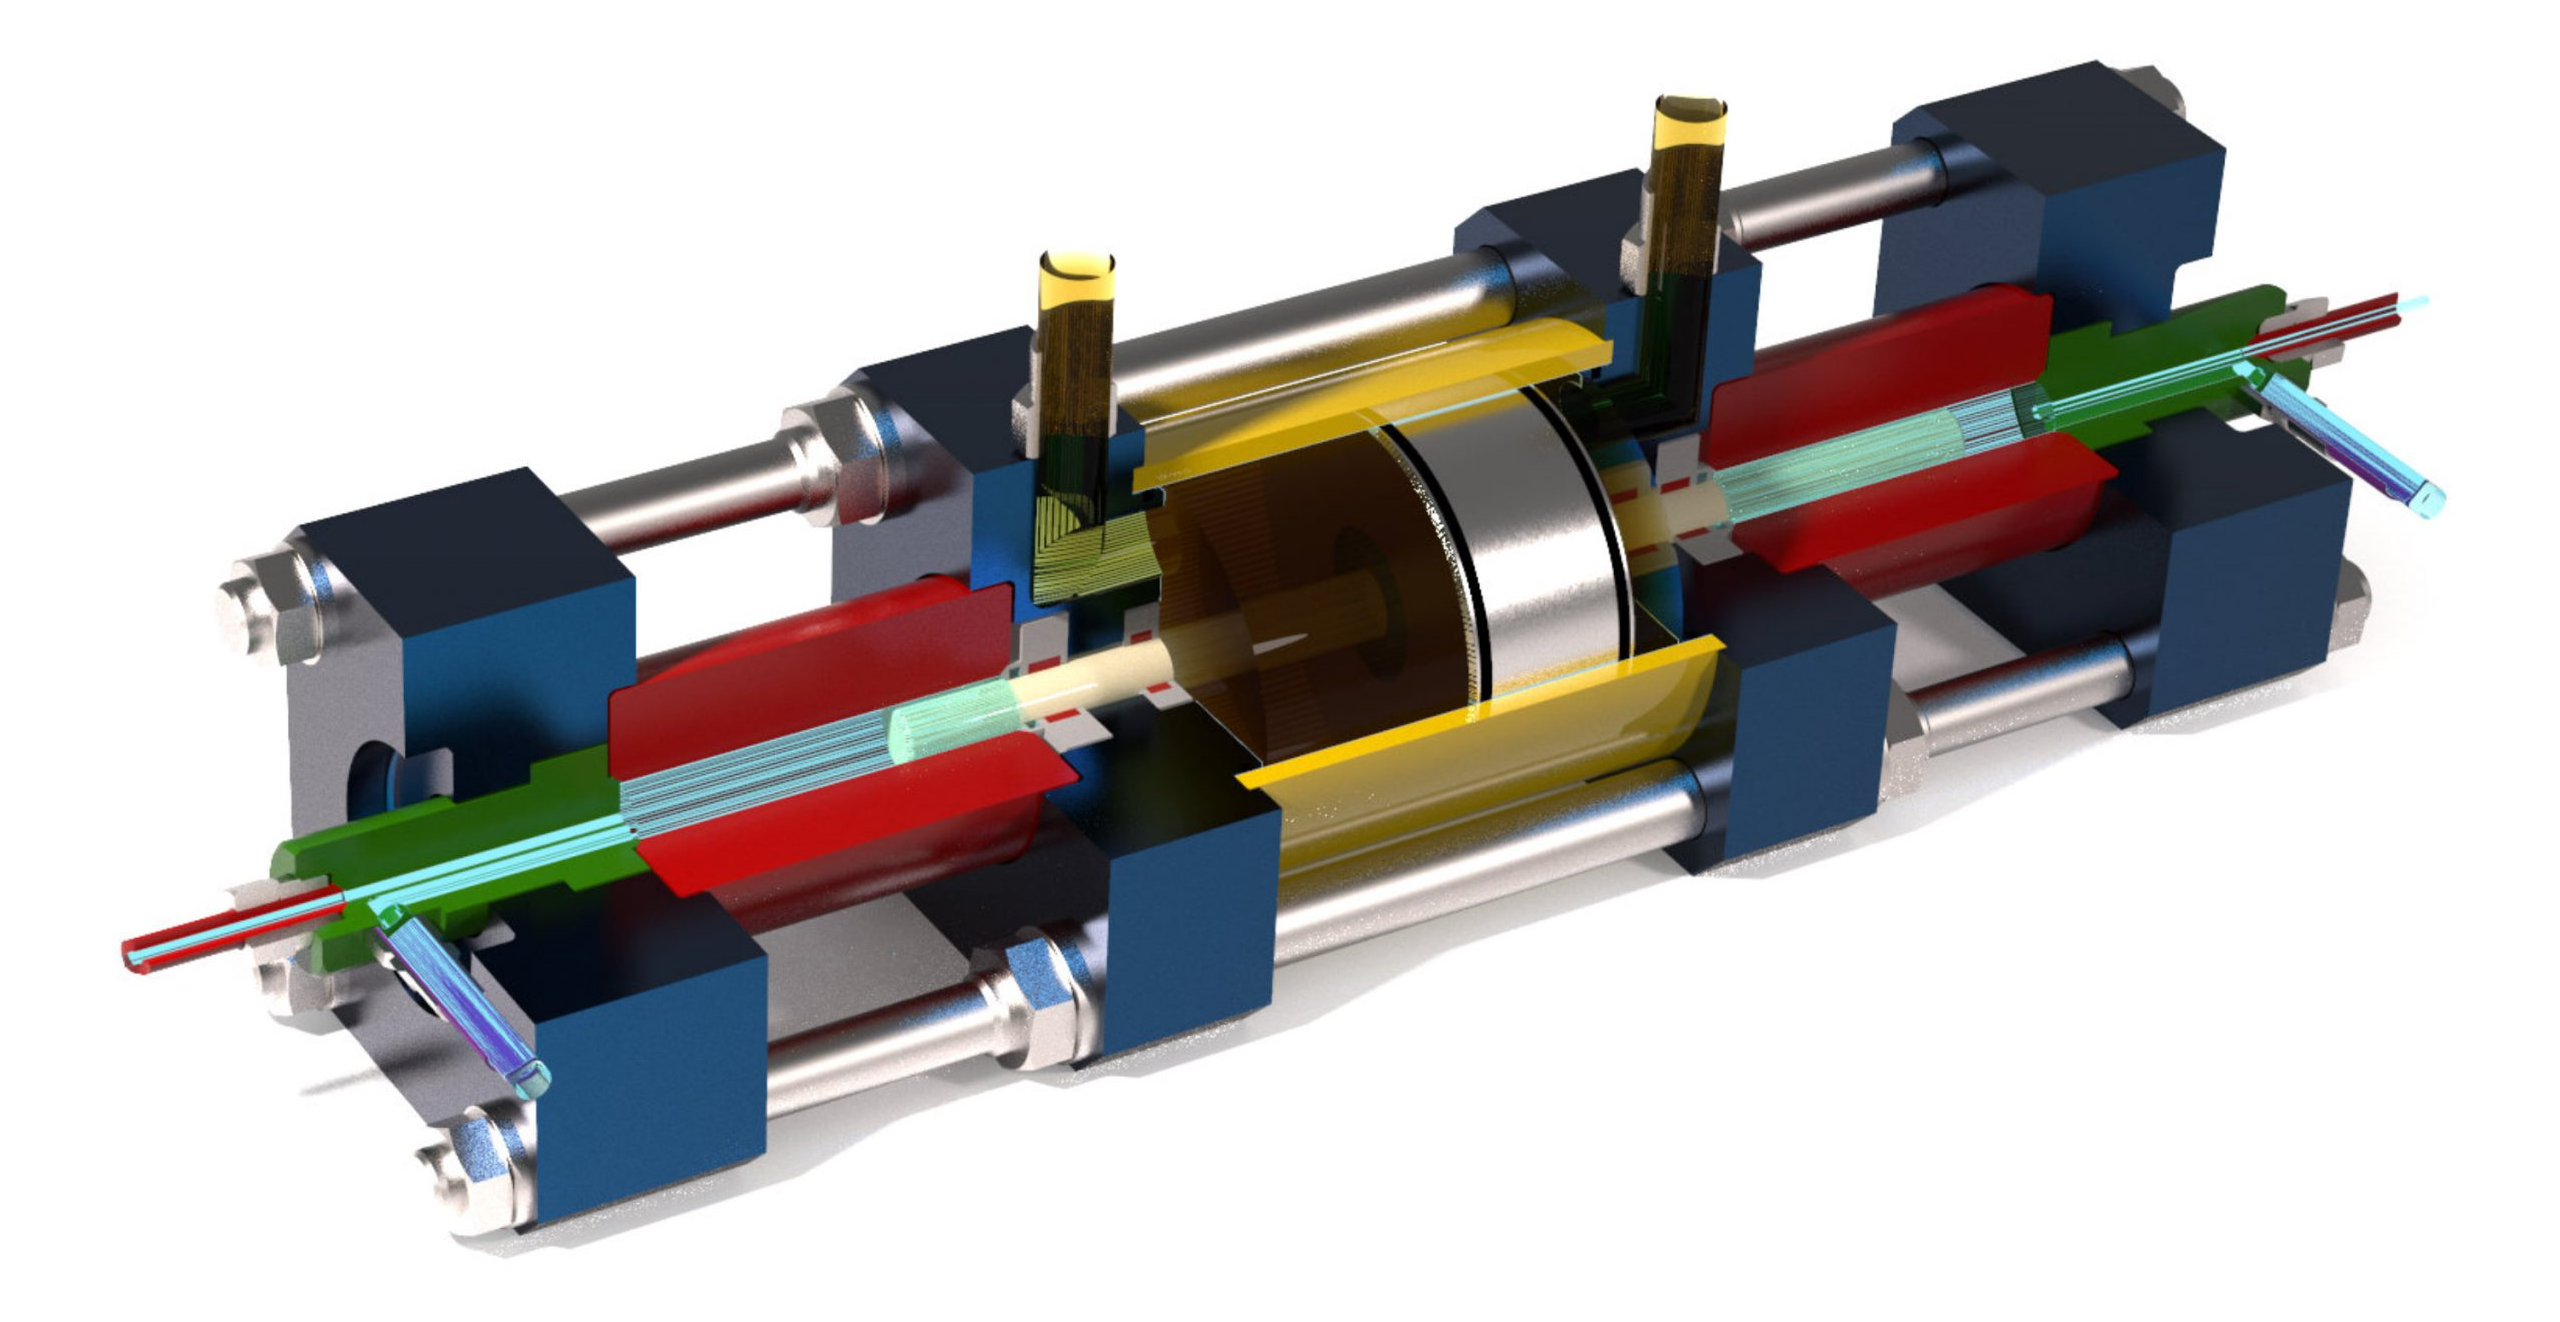
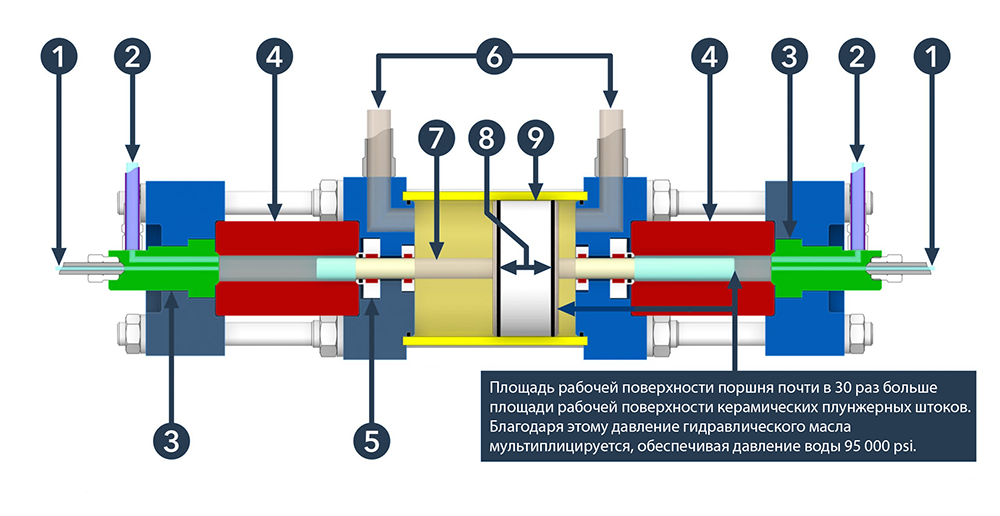
Компоненты гидравлического насоса:
- выход воды высокого давления;
- вход воды низкого давления;
- корпус обратного клапана;
- цилиндр высокого давления;
- уплотнения;
- подача/отвод гидравлического масла;
- керамический плунжерный шток;
- возвратно-поступательное движение поршнево-плунжерного узла;
- поршень.
Насосы с гидравлическим усилителем являются наиболее распространённым типом насосов для гидроабразивной резки, поскольку интервалы между их техническим обслуживанием больше, чем у насосов прямого привода, а рабочее давление может достигать 95 000 psi. Кроме того, они способны поддерживать стабильное давление воды при изменении расхода, что необходимо для работы нескольких независимо управляемых режущих головок от одного насоса.
По эффективности преобразования электроэнергии в давление воды насосы с гидравлическим усилителем изначально уступают насосам прямого привода, рассчитанным на одинаковое давление.
Однако при сравнении насоса с гидравлическим усилителем на 90 000 psi и насоса прямого привода на 60 000 psi это преимущество исчезает, поскольку эффективность резки возрастает с увеличением давления.
Трубопроводы высокого давления
Трубопроводы из нержавеющей стали должны выдерживать многократные циклы изменения давления до 100 000 psi. Чтобы обеспечить необходимую прочность, наружный диаметр трубки высокого давления примерно в три раза превышает внутренний: например, трубка с наружным диаметром 9,525 мм имеет внутренний диаметр всего 3,175 мм.
Это означает, что площадь поперечного сечения внутреннего канала составляет лишь около 11 % общей площади поперечного сечения трубки. Однако даже при такой толщине стенок трубопровод постепенно испытывает усталостное разрушение из-за постоянных циклов повышения и сброса столь высокого давления.
Для изготовления трубопроводов высокого давления, способных выдерживать такие циклические нагрузки, часто применяется процесс автофреттирования. При этом в трубке создаётся давление, превышающее предел текучести материала внутренней части стенки. В результате во внутренних слоях формируются остаточные напряжения сжатия, а во внешних — остаточные растягивающие напряжения. Трубопровод заключается в защитную оболочку.
Можно предположить, что при разрушении трубопровод высокого давления разрывается подобно бомбе. Однако конструкция рассчитана таким образом, чтобы отказ происходил безопасно. Сначала образуется очень небольшая трещина, через которую вода начинает выходить наружу под высоким давлением. В месте трещины появляется небольшой характерный выброс пара, создаваемого при прохождении воды через дефект.
После выключения насоса и осмотра трубки обычно можно обнаружить лишь небольшой характерный след напряжений в форме песочных часов — сама трещина настолько мала, что без увеличения её практически невозможно увидеть.
При этом необходимо учитывать, что трубопроводы высокого давления действительно изнашиваются и требуют замены. Большинство трубопроводов служит более 1000 часов.
Если простой оборудования недопустим, рекомендуется иметь в наличии комплект запасных деталей системы высокого давления. При наличии необходимых запасных частей большинство отказавших компонентов трубопровода высокого давления можно заменить сравнительно быстро и просто.
Система подачи абразива
Гранатовый абразив подаётся к режущей головке под давлением воздуха по шлангу, проложенному внутри портала.
Абразив поступает из бункера, в котором поддерживается давление около 50 psi.
Режущая головка
Базовые гидроабразивные станки оснащаются сравнительно простой режущей головкой. Подача воды высокого давления регулируется запорным клапаном, расположенным перед водяным соплом.
Вода проходит через калиброванное отверстие сопла со сверхзвуковой скоростью и поступает в смесительную камеру. За счёт эффекта Вентури высокоскоростная водяная струя создаёт разрежение и втягивает абразив, который дозированно подаётся из системы подачи абразива с заданным расходом.
Объединённый поток воды и абразива проходит через канал диаметром около 1 мм во фокусирующей трубке из карбида вольфрама (waterjet nozzle). По мере прохождения через фокусирующую трубку вода разгоняет частицы абразива.
Конструкция и сборка режущей головки должны обеспечивать точное совмещение отверстия водяного сопла с каналом фокусирующей трубки. При нарушении соосности водяная струя быстро разрушает смесительную камеру и фокусирующую трубку из карбида вольфрама.
Высокоточные гидроабразивные станки имеют значительно более сложную режущую головку с поворотным узлом, обеспечивающим движение по двум угловым осям и позволяющим управлять углом наклона струи.
Некоторые такие узлы используются только для компенсации конусности реза. Другие позволяют наклонять режущую головку на угол до 60° от вертикали, обеспечивая возможность полноценной 5-осевой гидроабразивной резки.
Портал
Чтобы вырезать деталь, режущая струя должна точно воспроизводить её контур. В промышленном оборудовании наиболее распространённой кинематической системой для перемещения инструмента по плоской поверхности является портал.
Портальная система состоит из поперечной балки, перемещающейся вдоль одной оси, и каретки, которая перемещается по этой балке в поперечном направлении.
Размеры гидроабразивных портальных станков варьируются от установок размером меньше письменного стола до машин, занимающих площадь больше дома на колёсах. Портальные системы широко применяются не только в гидроабразивных станках, но и в лазерных, плазменных и фрезерных установках.
Базовые гидроабразивные станки выполняют двумерную резку за счёт сочетания движения портала и каретки. Это 2-осевая обработка по осям X и Y.
Система привода по X–Y может быть реечной либо использовать шарико-винтовую передачу; в обоих случаях движение обеспечивается высокоточными серводвигателями.
Гидроабразивные станки среднего класса могут иметь третью ось, обеспечивающую управляемое ЧПУ вертикальное перемещение по оси Z.
Наиболее совершенные 5-осевые гидроабразивные станки дополнительно позволяют изменять направление струи по двум угловым осям. Как правило, максимальное отклонение ограничивается примерно 60° от вертикали, чтобы сверхзвуковая струя не могла быть направлена в сторону оператора.
Портал гидроабразивного станка должен обеспечивать очень высокую точность перемещения. Качественная портальная система способна позиционировать режущую головку с отклонением не более 0,025 мм от заданной координаты. Это значение меньше толщины человеческого волоса.
Однако при прохождении режущей головкой заданной траектории ускорения и замедления движения снижают точность её фактического положения. Портальные системы гидроабразивных станков должны обладать высокой жёсткостью, чтобы противодействовать возникающим при движении инерционным нагрузкам, поэтому каждая система имеет определённые характеристики ускорения.
Поскольку при резке сложных контуров станок значительную часть времени разгоняется или замедляется, допустимое ускорение портала может существенно влиять на общее время обработки.
Какую точность портал способен обеспечить при воздействии всех этих переменных нагрузок? Качественная портальная система может выдерживать траекторию резки в пределах 0,05 мм" от заданной. Однако существуют и другие источники погрешности гидроабразивной резки, о которых будет сказано далее.
Система управления
Все перечисленные выше компоненты управляются компьютером, расположенным рядом с гидроабразивным станком и связанным большим количеством проводов с контроллерами, двигателями и датчиками оборудования.
Гидроабразивный станок использует ЧПУ, как и другие современные системы раскроя.
Программирование гидроабразивной резки стало значительно проще, чем раньше, и даже траектории для 5-осевой обработки можно создавать достаточно быстро. Однако опытные операторы гидроабразивных станков понимают: компьютер способен сформировать управляющую программу для резки, но для разработки такой стратегии раскроя, которая позволит получить точные детали, по-прежнему необходимы знания и опыт специалиста.
Рабочий стол и приёмная ванна
Рабочий стол гидроабразивного станка и приёмная ванна представляют собой единый конструктивный узел.
Рабочий стол состоит из вертикальных стальных ламелей, на которых размещается и фиксируется материал. При резке хрупких материалов или небольших деталей поверх ламелей может устанавливаться специальная пластиковая опорная подложка.
Все элементы рабочего стола постепенно изнашиваются, поскольку гидроабразивная струя многократно пересекает их в процессе резки.
Глубина воды в приёмной ванне составляет около метра. Вода рассеивает и поглощает энергию режущей струи после её прохождения через заготовку.
Конструкция системы часто позволяет поднимать уровень воды, полностью погружая рабочий стол и обрабатываемый материал. Такая работа под водой уменьшает уровень шума при резке и снижает разбрызгивание воды из зоны режущей головки.
Система удаления отработанного абразива
В процессе гидроабразивной резки отработанный абразив постепенно накапливается в приёмной ванне. На многих гидроабразивных станках эта проблема решается с помощью системы удаления абразива.
В такой системе непосредственно над дном ванны устанавливается ряд горизонтально расположенных сопел, направляющих поток воды к одному из её концов. Поток воды перемещает по дну отработанный абразив.
Затем смесь воды и отработанного абразива откачивается из ванны и проходит через сетчатый фильтр для удаления посторонних включений. После этого смесь подаётся в центрифугу, где абразив отделяется от воды.
Очищенная вода возвращается через сопла, расположенные в нижней части ванны, а отделённый абразив выгружается в ёмкость для последующей утилизации.
Сравнение конфигураций гидроабразивных систем
Каждая комбинация давления и мощности гидроабразивной системы имеет свои сильные и слабые стороны. При выборе оборудования важно учитывать не отдельное преимущество конкретной конфигурации, а совокупность её характеристик.
Насосы гидроабразивных установок могут иметь номинальное давление в диапазоне примерно от 50 000 до 95 000 psi и мощность от 20 до 125 л. с. Используются два основных типа насосов — насосы прямого привода и насосы с гидравлическим усилителем давления. В этом разделе мы сравниваем распространённые конфигурации с давлением 60 000 и 90 000 psi, мощностью 50 и 100 л. с., а также оба типа насосов.
Базовая конфигурация гидроабразивной системы
Прежде чем сравнивать давление и мощность насоса, необходимо рассмотреть конфигурацию режущей головки.
Калиброванное отверстие водяного сопла (orifice) представляет собой выход системы высокого давления, а насос — её источник. Поэтому необходимый диаметр отверстия сопла определяется давлением и мощностью насоса.
Сочетание характеристик насоса и диаметра сопла задаёт определённый расход воды, который, в свою очередь, определяет требуемый расход абразива и диаметр фокусирующей трубки. Таким образом, параметры насоса фактически определяют конфигурацию всей режущей системы. Производители гидроабразивного оборудования обычно публикуют таблицы с рекомендуемыми сочетаниями этих параметров.
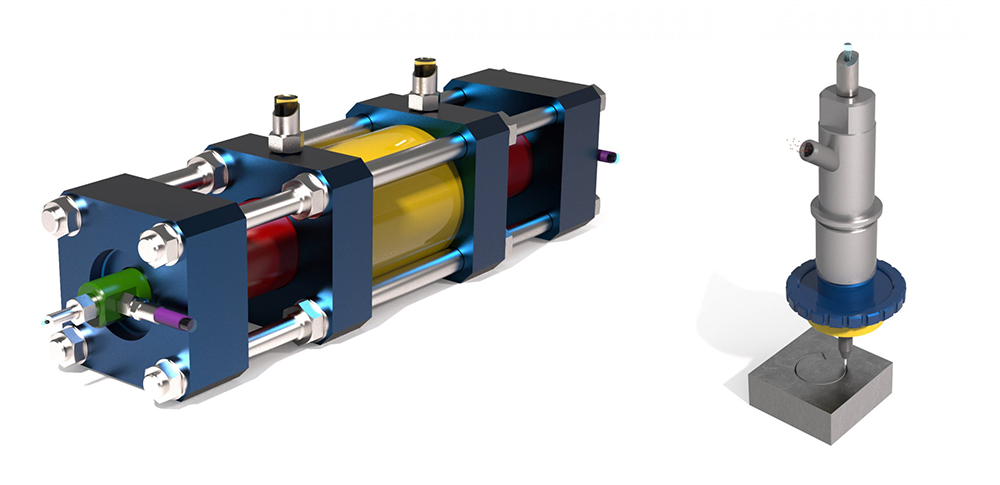
Рекомендуемые конфигурации можно корректировать для специализированных задач, однако при настройке в соответствии с заводскими рекомендациями гидроабразивная система обычно работает вблизи своего оптимального режима.
Всю конфигурацию можно достаточно просто уменьшить до более низкого уровня производительности — например, установить сопло и фокусирующую трубку меньшего диаметра. Это применяется при резке мелких сложных контуров или для оптимизации затрат в задачах, где полная мощность струи не используется.
Например, при обработке сложной геометрии в тонком листе высокомощная струя не всегда даёт преимущество: режущая головка постоянно разгоняется и замедляется между элементами контура и не успевает выйти на максимальную установившуюся скорость движения.
Другой регулируемый параметр — расход абразива, то есть количество абразива, расходуемого за минуту. Однако для оценки экономичности необходимо учитывать не только минутный расход, но и количество абразива, необходимое для получения определённой длины реза.
Пробная резка позволяет подобрать баланс: расход абразива на единицу длины можно уменьшить, но для этого обычно приходится снижать скорость резки. И наоборот, повышение скорости требует увеличения расхода абразива.
Таким образом, скорость резки и расход абразива на единицу длины реза взаимосвязаны: улучшение одного из этих показателей может ухудшать другой. Оптимальный баланс зависит от конкретной производственной задачи.
Как указывается давление насоса
При сравнении насосов важно учитывать, что для одного и того же агрегата может быть указано несколько значений давления:
- максимальное давление (maximum pressure / deadhead pressure) — максимальное давление, в том числе при отсутствии расхода;
- номинальное давление (nominal pressure);
- непрерывное рабочее давление (continuous operating pressure).
Например, насос с максимальным давлением 94 000 psi может иметь номинальное давление 90 000 psi, а непрерывное рабочее — 87 000 psi.
Насосы прямого привода характеризуются меньшими колебаниями давления, чем насосы с гидравлическим усилителем, однако при расчёте скорости гидроабразивной резки в обоих случаях используется именно непрерывное рабочее давление.
Взаимосвязь давления и мощности насоса
Скорость гидроабразивной резки можно увеличить как за счёт повышения давления, так и за счёт увеличения мощности. Однако только повышение давления одновременно увеличивает эффективность использования абразива.
При увеличении мощности без повышения давления увеличиваются диаметры водяного сопла и фокусирующей трубки, однако скорость струи практически не изменяется. Мощность режущей струи возрастает, но одновременно увеличивается количество материала, которое необходимо удалить из зоны реза.
В результате образуется более широкий рез, который можно выполнять с большей скоростью подачи, но расход абразива на единицу длины не становится эффективнее.
Если же увеличить давление, сохранив прежнюю мощность, диаметры отверстия водяного сопла и фокусирующей трубки уменьшаются, а скорость струи возрастает. Режущая мощность остаётся на прежнем уровне, но объём удаляемого материала сокращается благодаря меньшей ширине реза.
Таким образом, повышение давления позволяет получить более узкий рез, увеличить скорость подачи и одновременно повысить эффективность использования абразива.
Иными словами:
- увеличение мощности → повышение скорости резки;
- увеличение давления → повышение скорости резки + повышение эффективности использования абразива.
Сравнение мощности и давления гидроабразивной системы
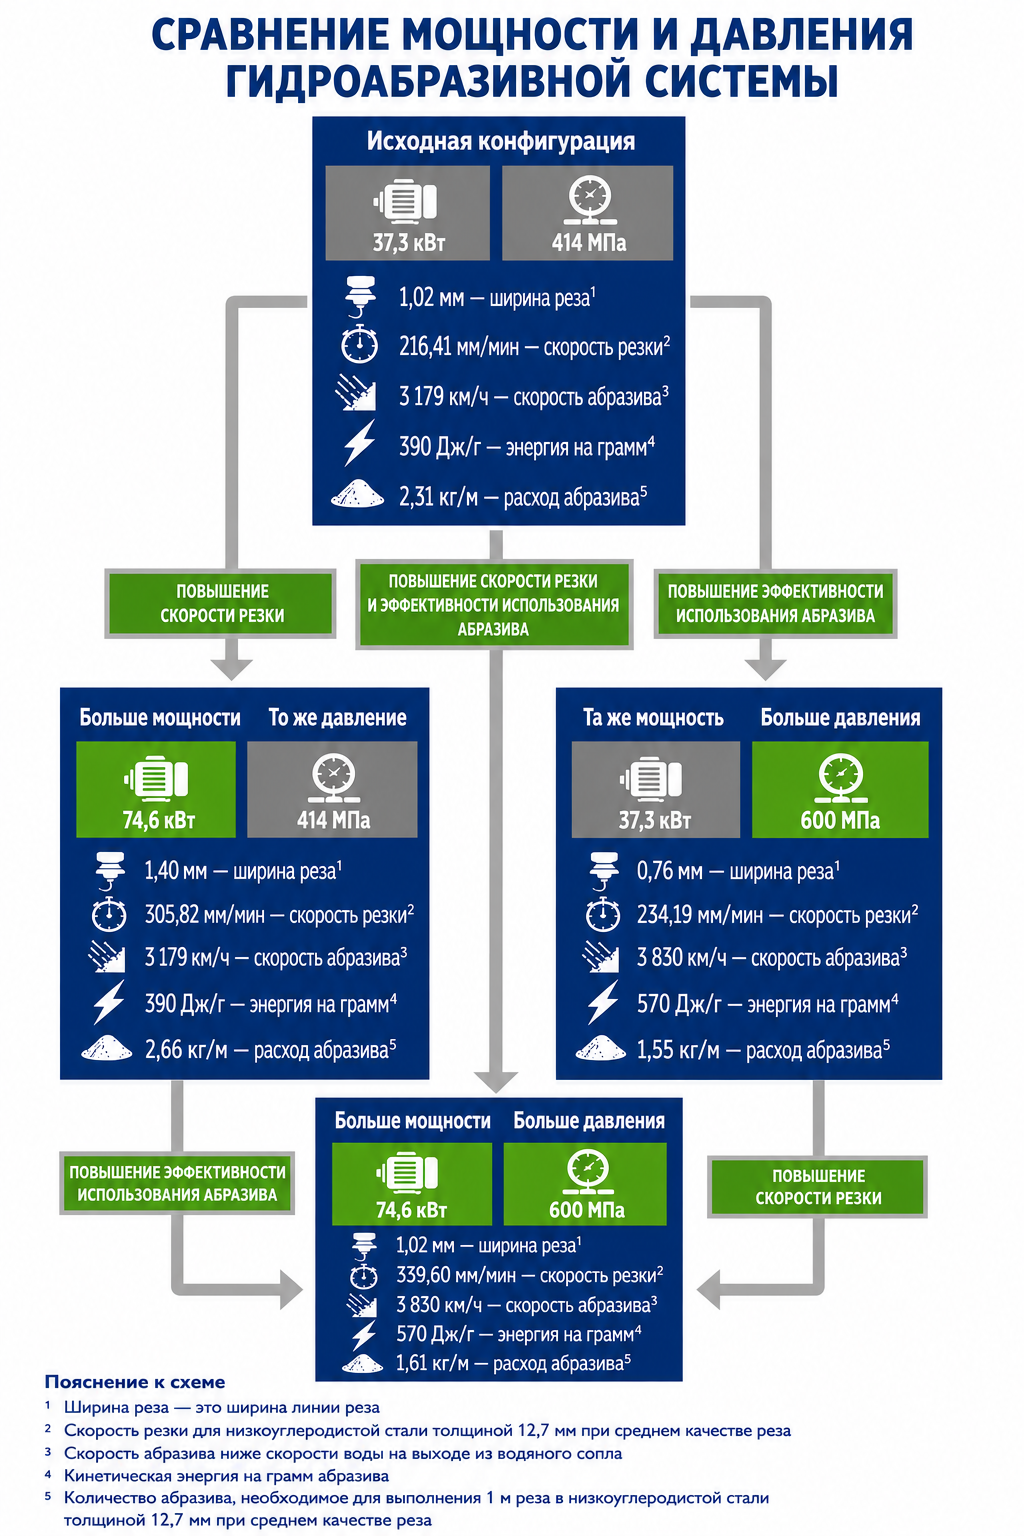
Влияние давления воды
Рассмотрим две гидроабразивные системы одинаковой мощности, но с разным рабочим давлением — 60 000 и 90 000 psi.
Система на 60 000 psi может иметь меньшую стоимость приобретения и более низкие затраты на техническое обслуживание.
Система на 90 000 psi обеспечивает более высокую скорость резки и требует меньшего количества абразива для выполнения той же длины реза. Поскольку скорость обработки и эффективность использования абразива являются двумя важными факторами себестоимости гидроабразивной резки, это даёт системе высокого давления существенное преимущество по производительности.
При одинаковом давлении насос прямого привода может обеспечивать лучшие показатели резки, чем насос с гидравлическим усилителем. Однако насос прямого привода с меньшим давлением уступает по производительности усилительному насосу, работающему при более высоком давлении.
Кроме того, насос с гидравлическим усилителем давления на 90 000 psi расходует меньше электроэнергии на единицу длины реза, чем насос прямого привода на 60 000 psi, поскольку при одинаковой мощности выполняет рез быстрее.
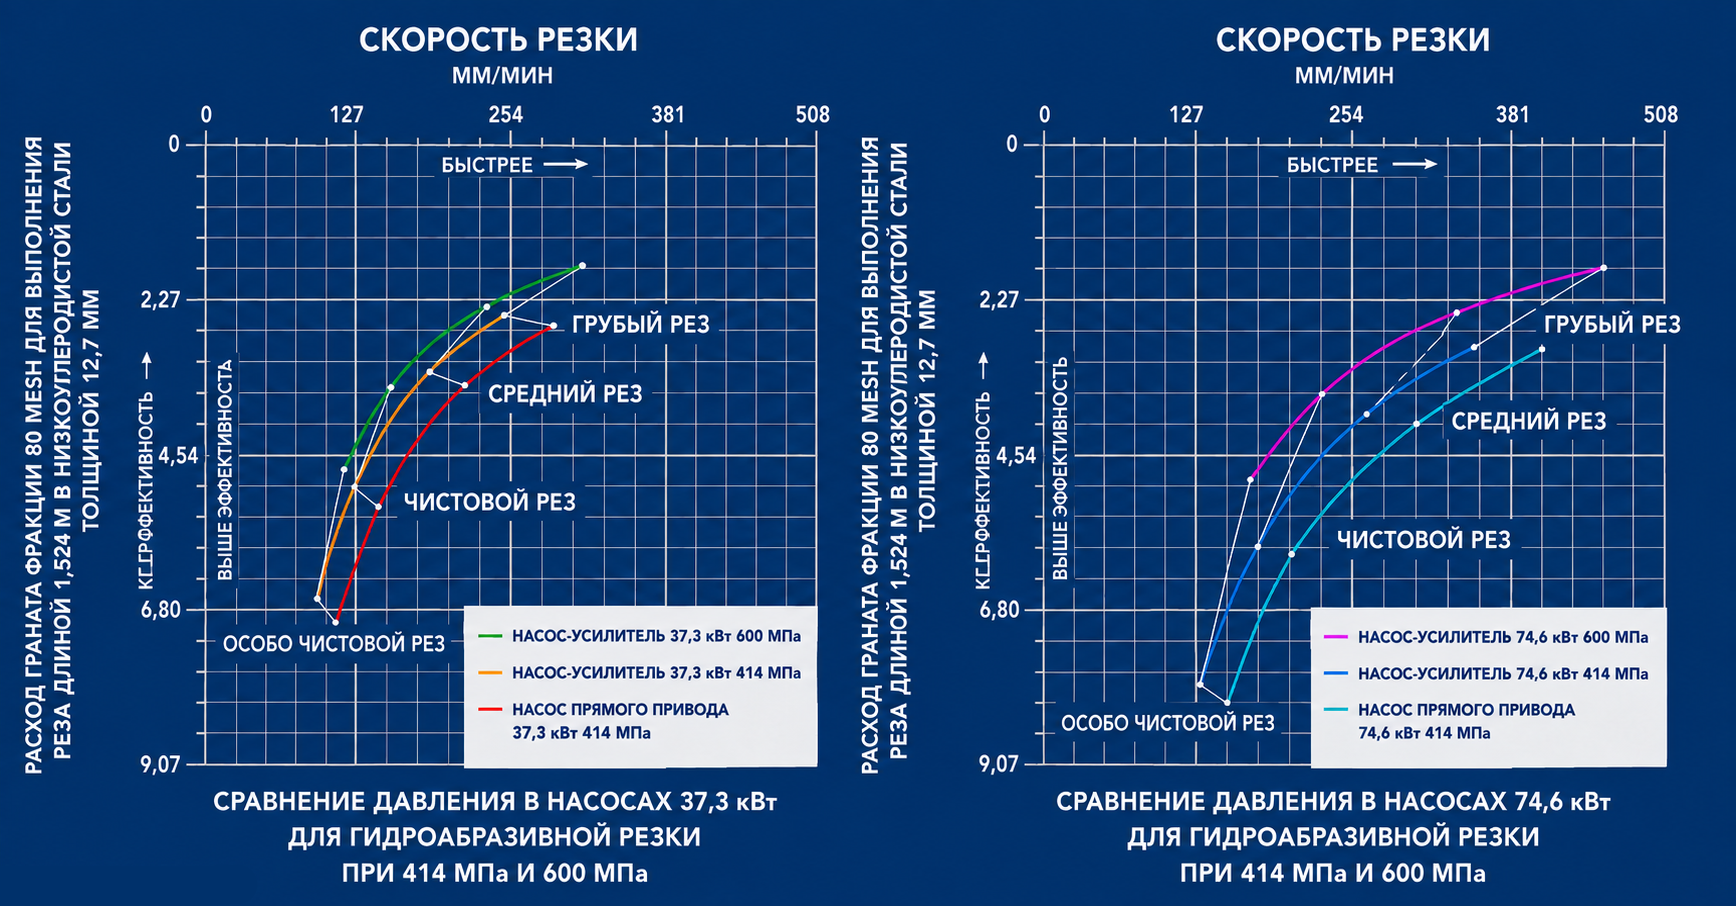
Графики показывают взаимосвязь двух уже рассмотренных показателей: при одной и той же мощности система более высокого давления позволяет одновременно увеличить скорость резки и снизить расход абразива на единицу длины.
Однако зависимость скорости резки и расхода абразива остаётся своего рода «качелями». Система на 60 000 psi может приблизиться к скорости системы на 90 000 psi, но для этого потребуется менее эффективно расходовать абразив. Либо она может достичь сопоставимого расхода абразива, существенно снизив скорость резки.
Причина преимущества более высокого давления заключается в том, что каждая частица абразива при 90 000 psi получает более высокую скорость и поэтому способна удалить больше материала, чем частица абразива в системе на 60 000 psi.
Влияние мощности насоса
Теперь сравним две гидроабразивные системы с одинаковым давлением, но разной мощностью — 50 и 100 л. с.
Насос мощностью 100 л. с. обеспечивает более высокую скорость резки. Он создаёт больший расход воды, поэтому используется водяное сопло большего диаметра и фокусирующая трубка большего диаметра.
В результате ширина реза увеличивается и системе приходится удалять больший объём материала. Для обеспечения более высокой скорости резки также увеличивается минутный расход абразива.
Расход абразива на единицу длины при этом может оставаться примерно одинаковым. Однако высокомощные насосы нередко настраивают на несколько больший, чем оптимальный с точки зрения расхода, поток абразива, чтобы в большей степени использовать их преимущество по скорости резки.
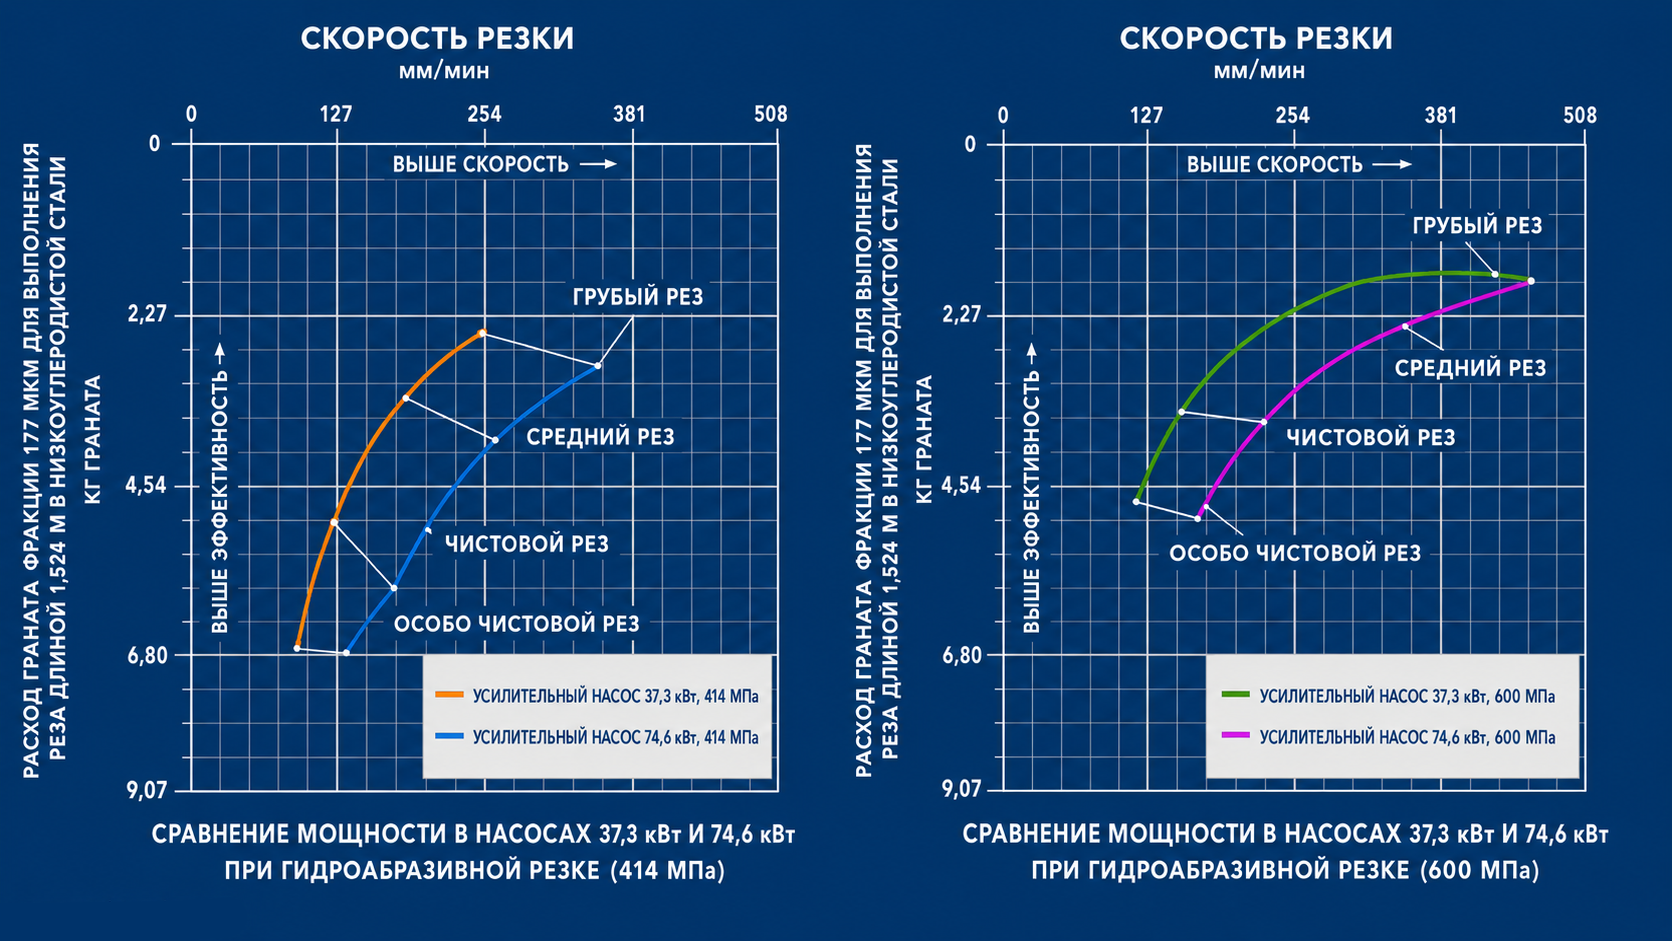
При обработке сложных контуров в тонком листе система мощностью 50 л. с. может обеспечивать практически такую же фактическую скорость обработки, как система на 100 л. с., поскольку между углами и изменениями направления режущая головка не успевает выйти на оптимальную скорость движения.
В таком случае систему мощностью 100 л. с. с насосом с гидравлическим усилителем можно фактически перевести в режим, соответствующий 50 л. с., установив водяное сопло меньшего диаметра.
Главный вывод этого сравнения: скорость резки можно повысить как увеличением давления, так и увеличением мощности; эффективность использования абразива повышается именно при увеличении давления.
Итоги сравнения систем
Основные преимущества гидроабразивных систем с давлением 60 000 psi — более низкая первоначальная стоимость оборудования и меньшие затраты на техническое обслуживание.
Преимущества систем на 90 000 psi — меньший расход абразива и более высокая скорость резки. Более высокая скорость, в свою очередь, уменьшает затраты на электроэнергию, труд оператора и общепроизводственные расходы в расчёте на выполненный объём резки.
При сравнении гидроабразивного оборудования нельзя рассматривать скорость резки в отрыве от расхода абразива. Например, система на 60 000 psi действительно может быть настроена на скорость, сопоставимую с системой на 90 000 psi, однако для этого ей потребуется значительно больше абразива на единицу длины реза. И наоборот, можно добиться сопоставимого расхода абразива, но тогда потребуется существенно снизить скорость.
Поэтому, если мы говорим об экономическом сравнении оборудования, необходимо одновременно учитывать оба параметра — скорость гидроабразивной резки и расход абразива на единицу длины. Менее значимые статьи, например, расход электроэнергии, не должны рассматриваться изолированно от этих основных факторов.
В то же время системы меньшей мощности также имеют собственные преимущества. При резке сложных контуров, где невозможно полностью использовать высокую мощность струи, они могут быть экономически эффективнее. Более низкая первоначальная стоимость компактной или менее мощной установки также может быть выгодна, если станок используется неполную смену и увеличение времени обработки не является критичным.
Именно поэтому различные конфигурации давления и мощности имеют свои области рационального применения, а выбор гидроабразивной системы должен учитывать характер конкретных производственных задач.
Сравнение гидроабразивной резки с другими методами резки
Гидроабразивная резка
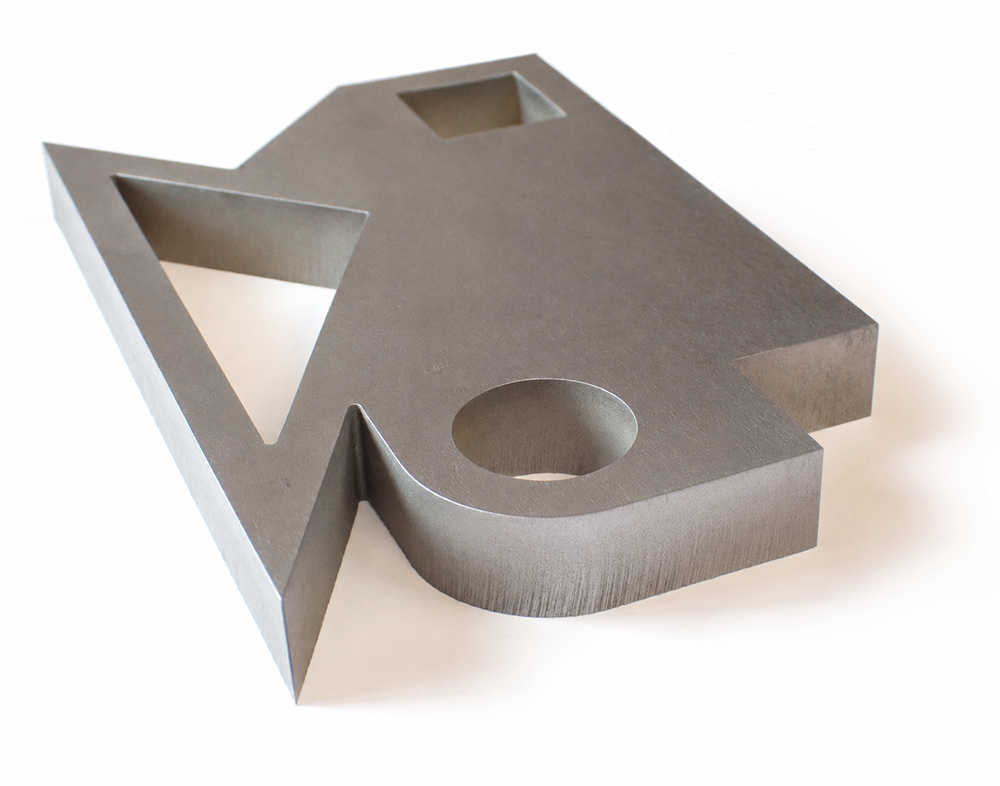
Среди множества методов раскроя гидроабразивная резка отличается прежде всего своей универсальностью, а в отдельных областях применения обладает особенно выраженными преимуществами. Какой ещё способ одинаково успешно позволяет резать мясо, стекло и инструментальную сталь? Какая другая технология позволяет одним и тем же режущим инструментом обрабатывать текстиль, керамику, композиты и жаропрочные сплавы?
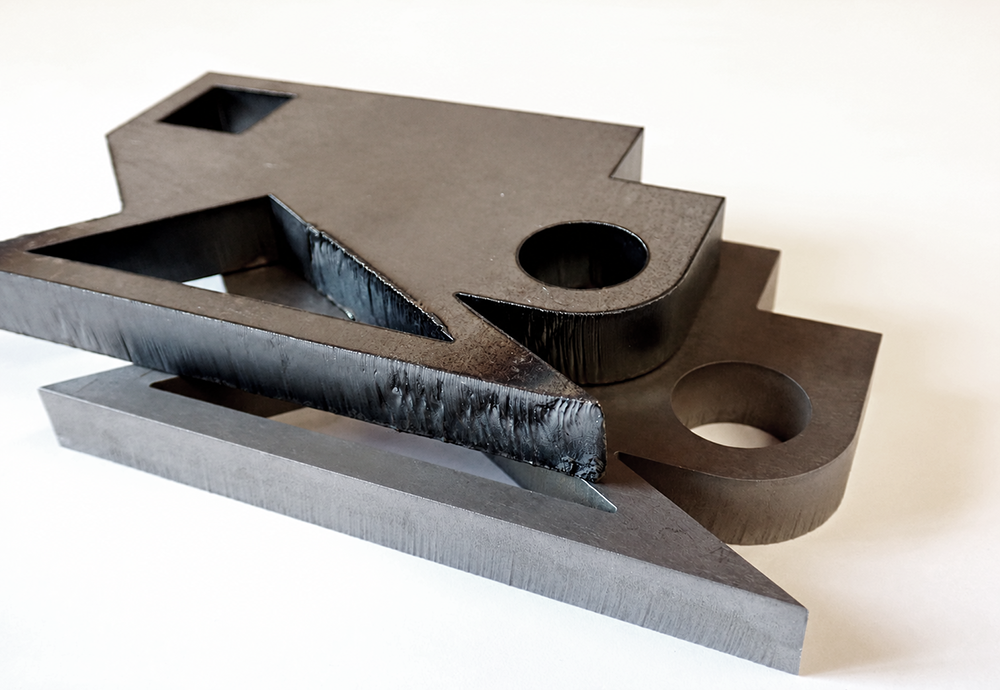
Ниже гидроабразивная резка сравнивается с другими способами обработки металлов. На изображении представлена деталь из низкоуглеродистой стали толщиной ≈12,7 мм, вырезанная гидроабразивным способом. Для сравнения в каждом из следующих подразделов показана деталь, изготовленная из той же стали такой же толщины соответствующим методом резки.
Плазменная резка
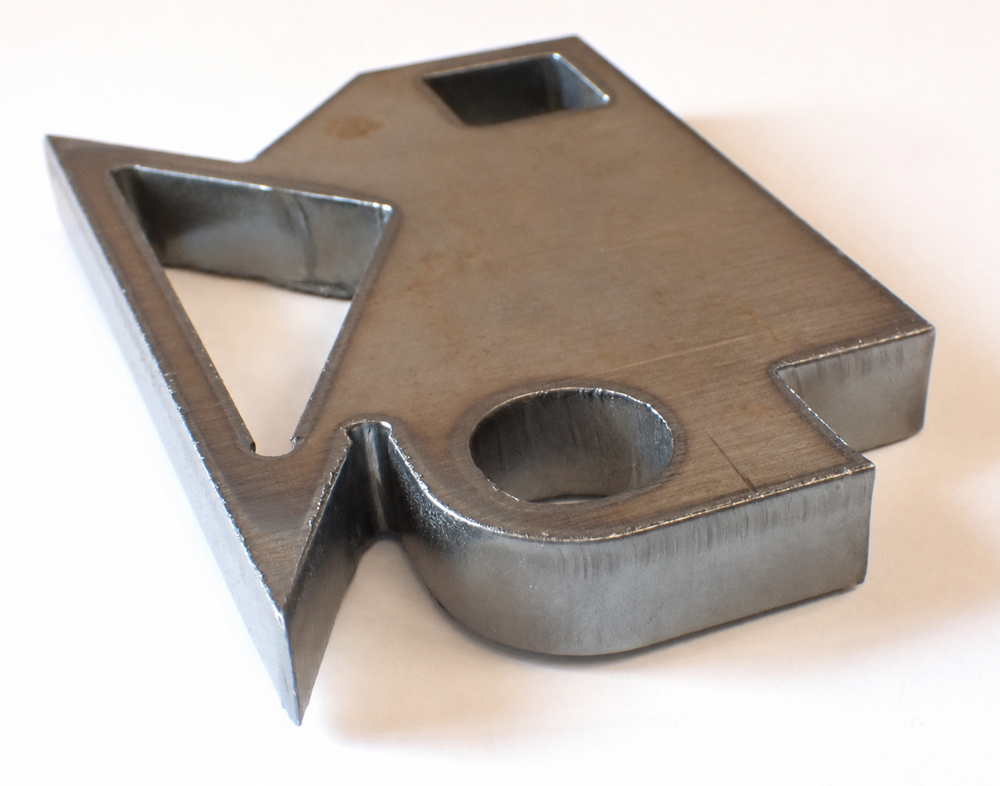
При плазменной резке для прожигания электропроводящих металлов используется поток сильно нагретого ионизированного газа. Плазма представляет собой газ, содержащий свободные электроны вследствие своего высокоэнергетического состояния, благодаря чему он становится электропроводным. Звёзды также состоят из такой проводящей плазмы, поэтому магнитные поля оказывают заметное влияние на структуру внешних слоёв Солнца.
Плазменная резка отличается высокой скоростью и сравнительно низкой стоимостью и позволяет обрабатывать металл толщиной до нескольких дюймов. Для грубого раскроя металлических деталей по стоимости с плазменной резкой трудно конкурировать.
Однако технология ограничена обработкой металлов, а образование зоны термического влияния (ЗТВ) является её существенным недостатком. Нагрев может приводить к короблению материала и оплавлению сложных геометрических элементов. При плазменной резке образуются вредные газообразные продукты, а на поверхности реза остаётся шлак. По точности плазменная резка уступает гидроабразивной и в основном подходит для грубого раскроя.
При плазменной резке невозможно получать отверстия диаметром значительно меньше толщины материала, тогда как гидроабразивная технология позволяет выполнять отверстия диаметром примерно в 5 раз меньше толщины заготовки. Кроме того, плазменная резка не позволяет выполнять пакетный раскрой уложенных друг на друга листов.
Газокислородная резка
Газокислородная резка (flame cutting / oxy-fuel cutting) представляет собой ещё более грубый по сравнению с плазменной резкой термический способ: контур формируется за счёт сжигания металла. Технология имеет больше ограничений, чем плазменная резка — в частности, не подходит для нержавеющей стали и цветных металлов. При этом она способна обрабатывать более толстые стальные плиты. При соответствующей конфигурации газокислородной горелки возможна резка стали толщиной более ≈305 мм, что сопоставимо с диапазоном толщин гидроабразивной резки.
Минимальный диаметр отверстия при газокислородной резке составляет приблизительно 75 % толщины плиты, тогда как гидроабразивная резка позволяет получать отверстия диаметром порядка 20 % толщины материала. Остальные преимущества гидроабразивной технологии перед газокислородной резкой в целом аналогичны преимуществам перед плазменной обработкой.
Лазерная резка
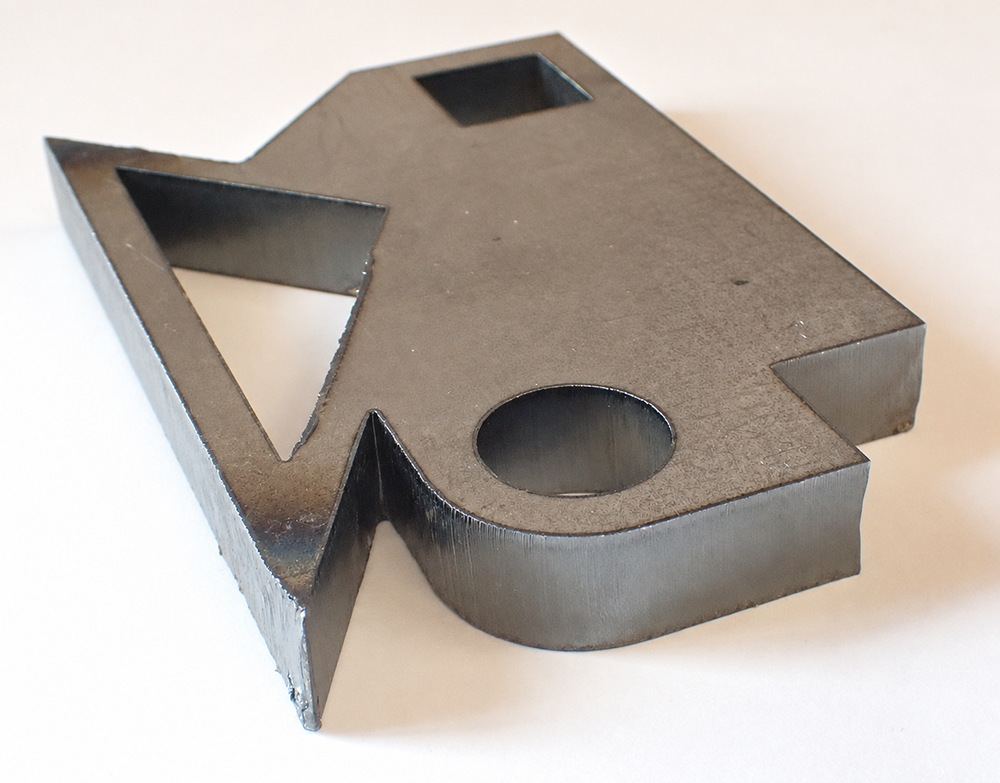
При лазерной резке для обработки широкого спектра материалов используется лазерный луч с подачей вспомогательного газа. Основная область применения лазерных установок — раскрой деталей из тонколистового металла.
По сравнению с газокислородной и плазменной резкой лазер обеспечивает более высокую точность и менее выраженную зону термического влияния. Если конкретная задача хорошо подходит для лазерной технологии, лазер нередко оказывается предпочтительнее гидроабразивной резки благодаря более низкой стоимости обработки.
Тем не менее лазерная резка сохраняет характерные ограничения термических методов. Коробление и деформация материала вследствие нагрева остаются возможными. Получение острых внутренних углов затруднено, поскольку тепловое воздействие может приводить к оплавлению угла, а при обработке сложной геометрии небольшие участки материала могут перегреваться.
Лазерная резка также осложняется при работе с металлами с высокой отражательной способностью, такими как алюминий и медь, хотя современные волоконные лазеры позволяют обрабатывать и эти материалы.
Вследствие оптической природы процесса неудовлетворительное состояние поверхности исходного материала может приводить к нестабильности реза. Для гидроабразивной резки перечисленные ограничения нехарактерны. Лазерная обработка также сопровождается образованием дыма, который может быть особенно вредным при резке пластиков и композитов; при гидроабразивной резке дым не образуется.
При правильно организованном процессе гидроабразивная резка в большинстве условий может обеспечивать более высокую точность, чем лазерная. Особенно заметно это при толщине плиты более ≈9,5 мм и при изготовлении крупногабаритных деталей, где тепловое расширение материала под воздействием лазерного излучения может снижать точность.
Деталь, вырезанная в размер в нагретом состоянии, после охлаждения до температуры окружающей среды уменьшается в размерах. Гидроабразивная резка выполняется практически при температуре окружающей среды и поэтому не вызывает такого эффекта.
Лазер обычно применяется для резки металлов толщиной менее 25,4 мм, тогда как гидроабразивным способом можно обрабатывать металл толщиной более ≈305 мм без образования зоны термического влияния.
Минимальный диаметр отверстия при лазерной резке составляет приблизительно 75 % толщины плиты, тогда как гидроабразивная резка позволяет выполнять отверстия диаметром около 20 % её толщины.
Гидроабразивная технология также особенно удобна при обработке очень тонких листов, поскольку их можно складывать в пакет и резать одновременно без ухудшения качества.
Если сравнить поверхности после лазерной и гидроабразивной резки, лазерный рез обычно выглядит гладким и блестящим. Однако такая гладкость обусловлена оплавлением поверхности реза и не всегда является преимуществом. Под воздействием высокой температуры поверхностный слой металла может упрочняться и растрескиваться.
После гидроабразивной резки поверхность имеет характерную сатинированную фактуру, поскольку кромка представляет собой чистый необработанный металл без термически изменённого слоя. При этом гидроабразивная поверхность может быть более шероховатой из-за вертикальных рисок, возникающих в процессе резки.
Выраженность этих рисок зависит от скорости обработки: снижение скорости резки позволяет получить более гладкую поверхность.
При лазерной резке плит толщиной ≈6,35 мм и более одним из недостатков может быть волнообразность поперечного профиля реза, а также конусность порядка 1–2°.
Гидроабразивные станки с системой компенсации конусности реза позволяют формировать поверхность кромки под истинным углом 90°. Геометрическую точность можно проиллюстрировать тем, что вырезанную гидроабразивным способом деталь можно поставить вертикально непосредственно на её кромку.
При этом лазерная резка распространена значительно шире гидроабразивной, поскольку при изготовлении деталей из листового металла она позволяет получать приемлемое качество при меньшей стоимости обработки.
Пробивка и резка ножницами
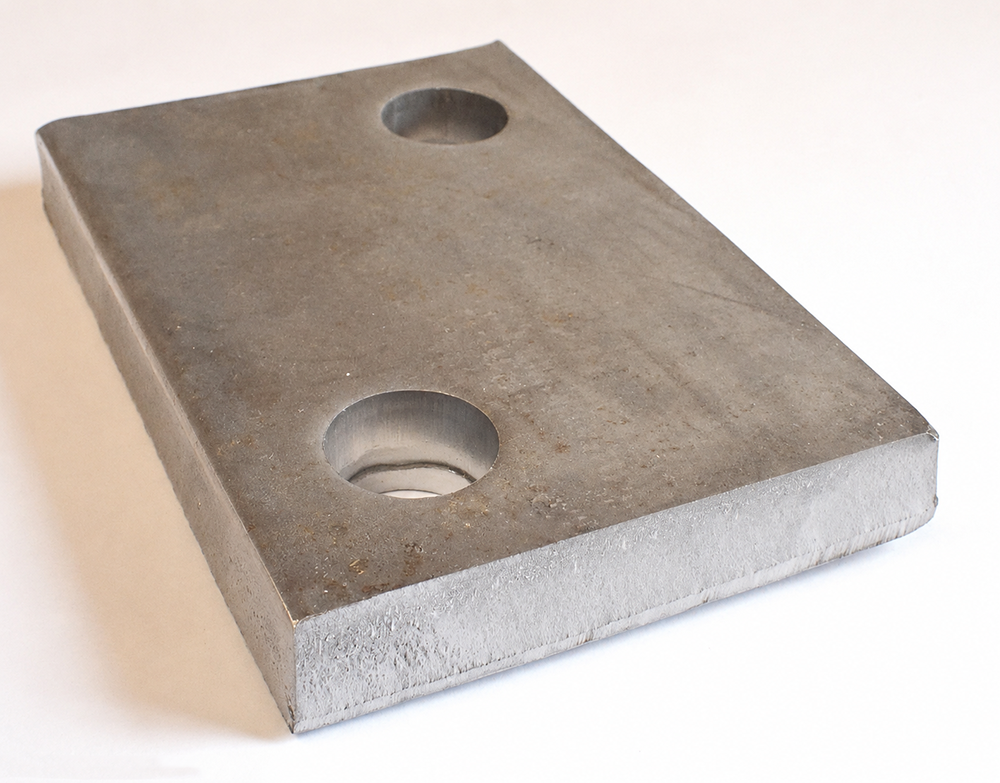
Пробивка представляет собой механический метод обработки, при котором металл разделяется с помощью комплекта пуансон–матрица. В условиях массового производства пробивка и резка ножницами обеспечивают очень низкую стоимость изготовления одной детали. Однако подготовка оснастки для производства нестандартных деталей методом пробивки может быть чрезвычайно дорогостоящей.
Преимущество механических способов, таких, как пробивка, заключается в отсутствии зоны термического влияния. Кроме того, они позволяют стабильно получать детали с повторяемыми размерами.
Недостаток пробивки состоит в том, что процесс сдвигового разделения металла деформирует как поверхность реза, так и верхнюю и нижнюю поверхности заготовки.
Минимальный диаметр пробиваемого отверстия в стали примерно в 1,5 раза превышает толщину плиты, тогда как при гидроабразивной резке возможно получение отверстий диаметром примерно в 5 раз меньше толщины материала.
Кроме того, твёрдые металлы не могут обрабатываться пробивкой, в то время как гидроабразивная технология хорошо подходит для их резки.
Гидроабразивная резка редко непосредственно конкурирует с пробивкой или резкой ножницами, поскольку по своим возможностям и экономике между этими технологиями обычно располагается лазерная резка.
Проволочная электроэрозионная обработка
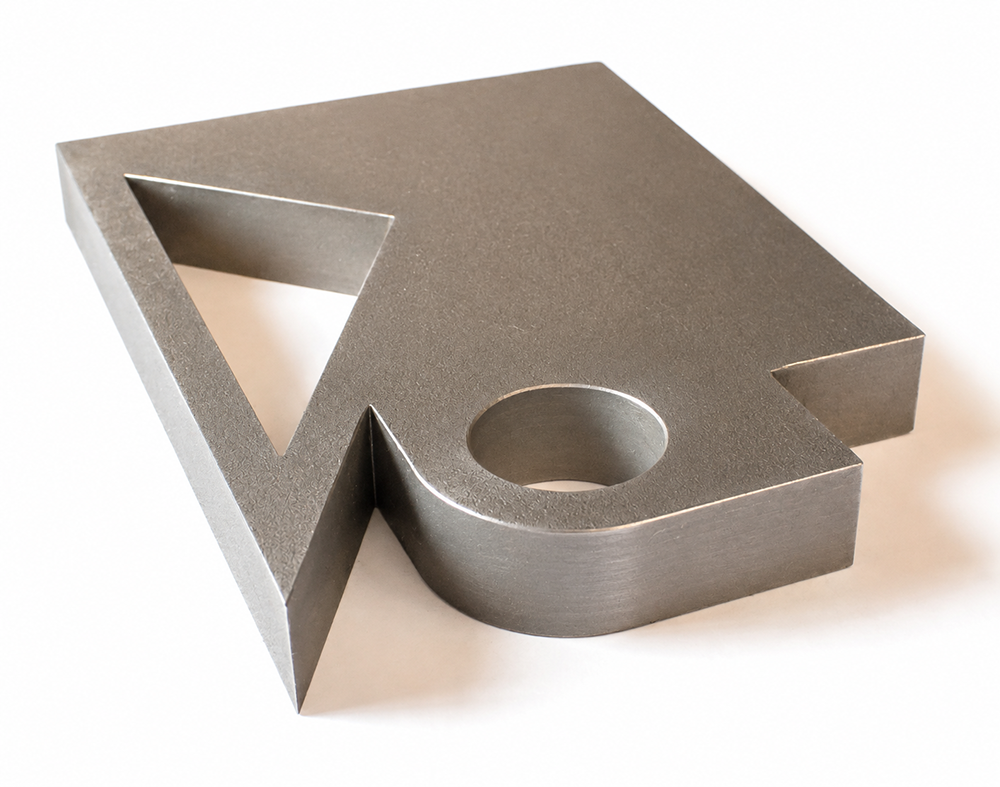
При проволочной электроэрозионной обработке (Wire EDM, Electrical Discharge Machining) используется электрически заряженная проволока, непрерывно протягиваемая через зону обработки. Заготовка и электрод-проволока находятся в диэлектрической жидкости, а удаление материала происходит под воздействием электрических разрядов.
Проволочная электроэрозионная обработка относится к высокоточному классу технологий. Она выполняется медленнее гидроабразивной резки, но обеспечивает существенно более высокую точность — вплоть до допусков порядка десятых долей тысячной дюйма.
Проволочная электроэрозионная обработка хорошо подходит для толстых металлических деталей. Она не создаёт значительных остаточных механических напряжений и не формирует выраженной зоны термического влияния. В этом отношении технология сопоставима с гидроабразивной резкой.
Технология Wire EDM также эффективно применяется для обработки твёрдых металлов. Как правило, этот метод обеспечивает более высокое качество и точность, чем гидроабразивная резка, но обходится дороже.
Механическая обработка
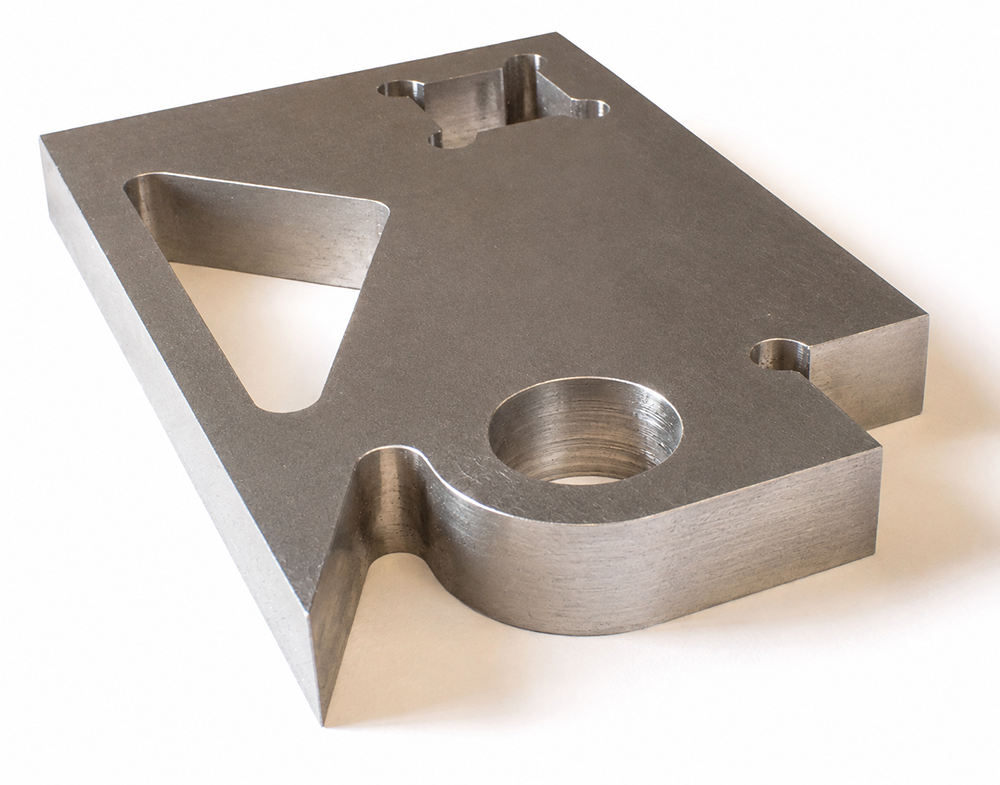
Фрезерные станки формируют требуемую геометрию детали путём механического удаления материала. При этом механическая обработка не является прямой альтернативой гидроабразивной резке. Напротив, эти технологии дополняют друг друга и нередко последовательно применяются при изготовлении одной и той же детали.
Механическая обработка выполняется медленнее, обеспечивает более высокую точность и, как правило, обходится дороже гидроабразивной резки. Она позволяет получать детали с точностью до десятой доли тысячной дюйма и обеспечивает высокое качество обработанной поверхности.
Механическая обработка также позволяет выполнять глухие отверстия и фрезерованные карманы, тогда как гидроабразивная струя должна прорезать материал насквозь.
При фрезеровании весь удаляемый материал необходимо превратить в стружку, что требует времени и энергии. При гидроабразивной резке ненужный участок материала можно просто отделить от заготовки одним проходом.
Гидроабразивная резка хорошо дополняет механическую обработку: она позволяет точно вырезать предварительный контур детали, при необходимости оставляя небольшой припуск на поверхностях, которые впоследствии будут подвергаться чистовой механической обработке.
Поскольку гидроабразивным способом можно резать материалы толщиной более ≈305 мм, предварительный раскрой крупных заготовок позволяет значительно сократить объём последующей механообработки.
Поверхность после гидроабразивной резки представляет собой чистый металл без остаточных напряжений и термически упрочнённого поверхностного слоя. Поэтому при последующей чистовой механической обработке режущему инструменту не приходится проходить через упрочнённый металл. В отличие от этого, термические способы резки приводят к упрочнению металла непосредственно на поверхности реза.
Отрасли применения гидроструйной резки
Благодаря своей универсальности гидроструйная резка является неотъемлемой частью многих отраслей промышленности. Ниже приведены некоторые из них.
Аэрокосмическая промышленность
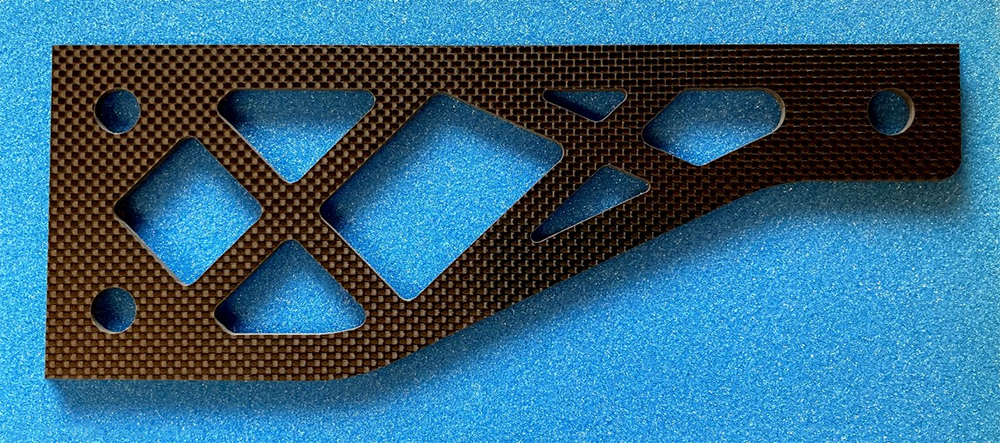
Гидроабразивная резка хорошо подходит для обработки углепластиковых композитов, используемых в современных элементах крыла и фюзеляжа. Этот метод также является предпочтительным для резки таких склонных к наклёпу металлов, как титан, а также суперсплавов, применяемых в реактивных двигателях.
Архитектура
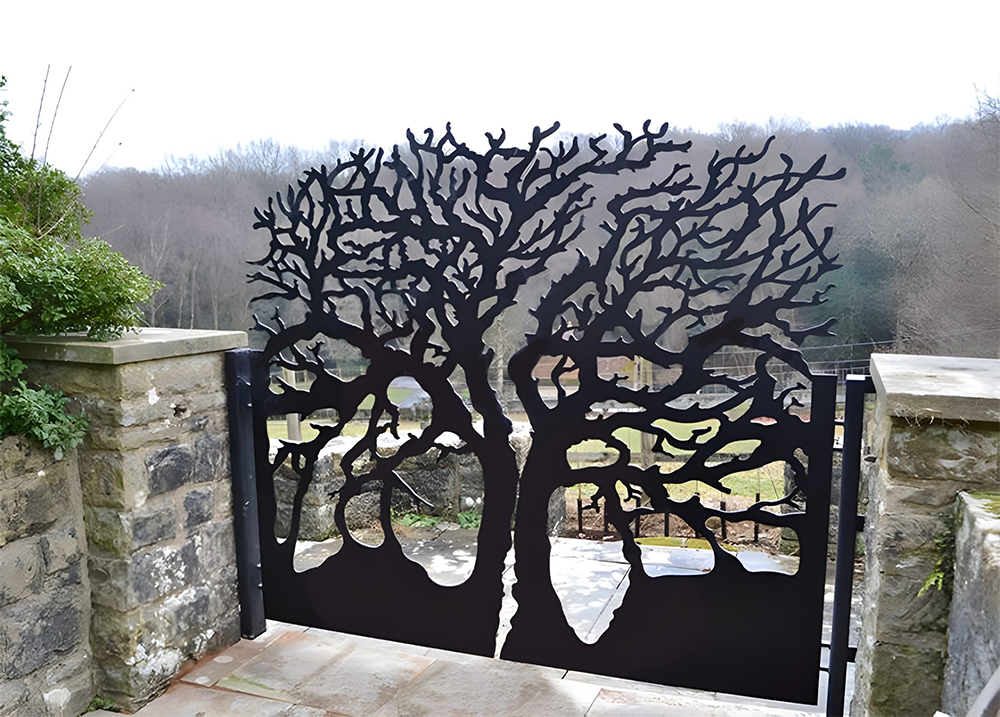
Декоративные узоры из камня, напольная плитка с орнаментом, элементы фасадов зданий и витражи — типичные области применения гидроабразивной резки. Технология также используется для изготовления декоративных металлических элементов и деталей мебели.
Искусство
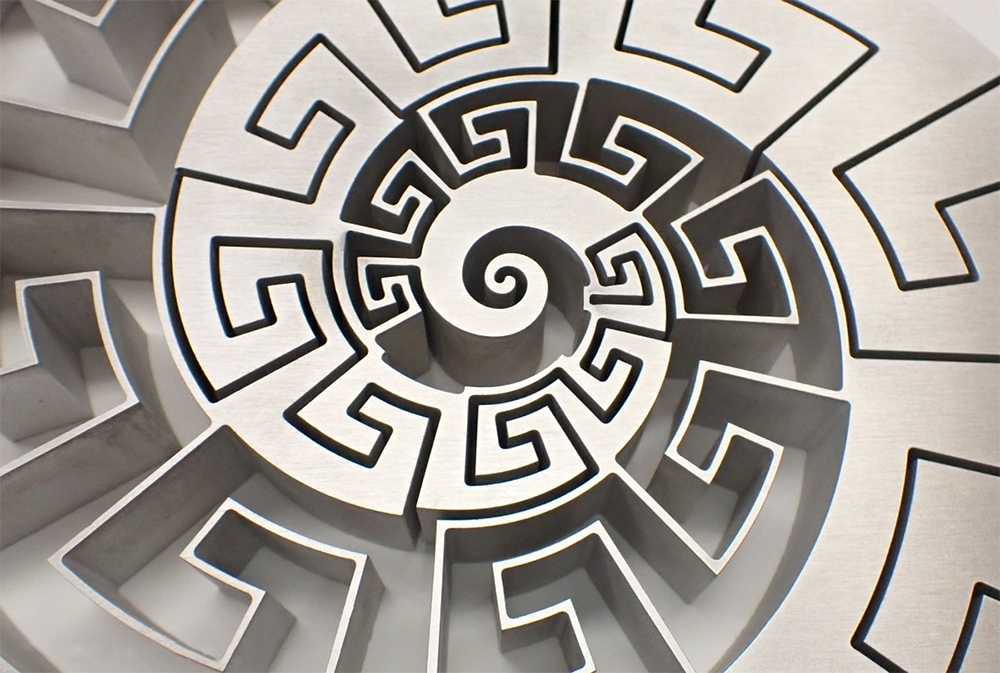
Гидроструйная технология позволяет резать практически любые материалы, открывая широкие возможности для реализации творческих идей.
Автомобильная промышленность
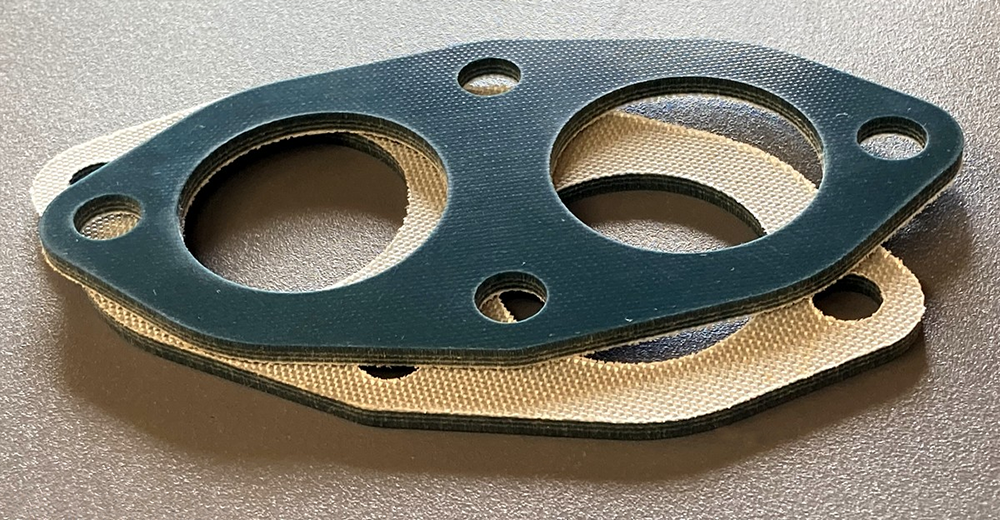
Гидроструйная резка применяется для изготовления компонентов автомобильных интерьеров, прежде всего изоляционных материалов, элементов внутренней облицовки, панелей и ковровых покрытий. Этим способом также вырезают различные виды прокладок.
Электроника
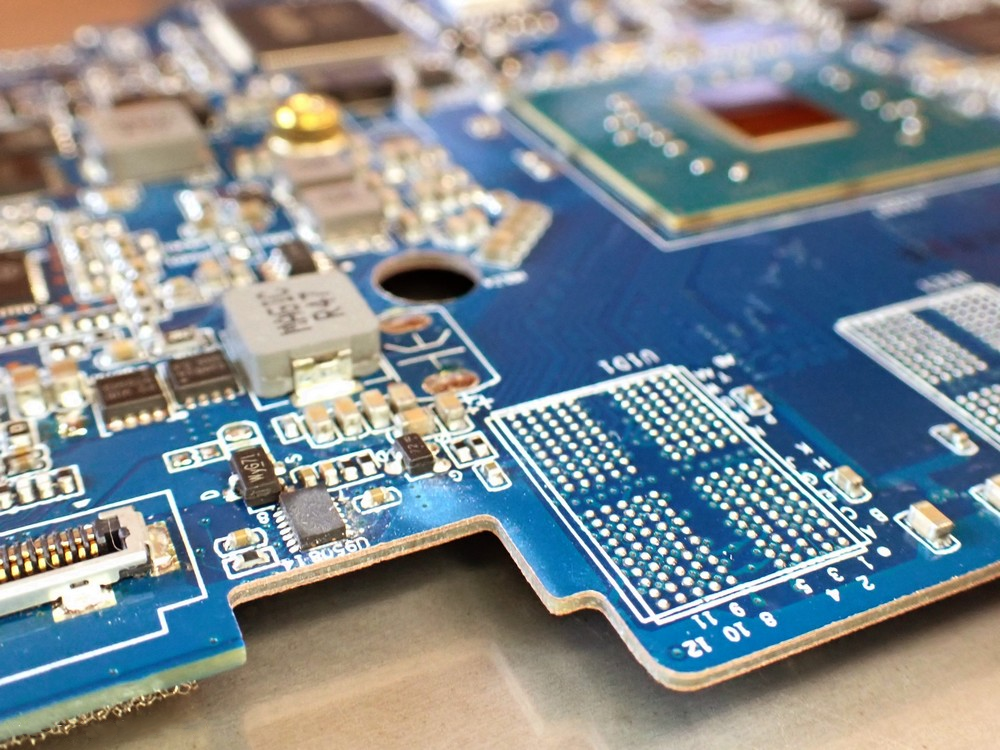
Воздействие гидроструйной резки достаточно щадящее для обработки печатных плат. Технология также подходит для раскроя листовых металлических корпусов электронного оборудования.
Пищевая промышленность
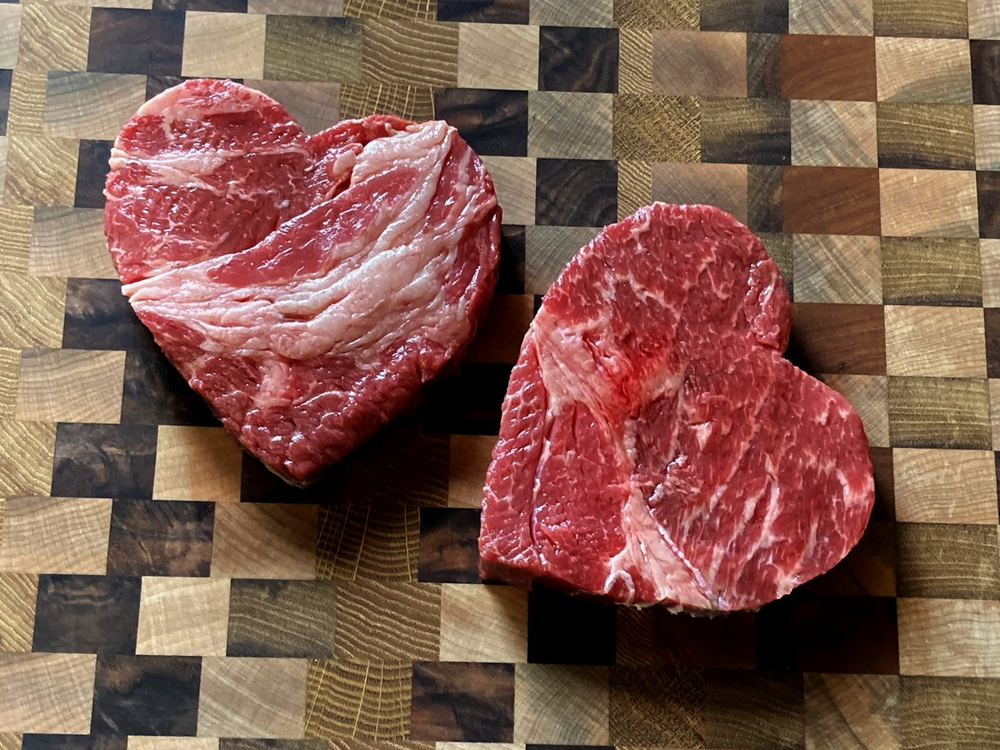
Резка чистой водой является одним из наиболее чистых способов разделения материала и поэтому хорошо подходит для обработки пищевых продуктов. При этом отсутствует перекрёстное загрязнение от лезвий ножей, а водяной «нож» всегда сохраняет свою режущую способность.
Струя чистой воды используется для резки мяса, овощей, тортов и кондитерских изделий.
Лаборатории
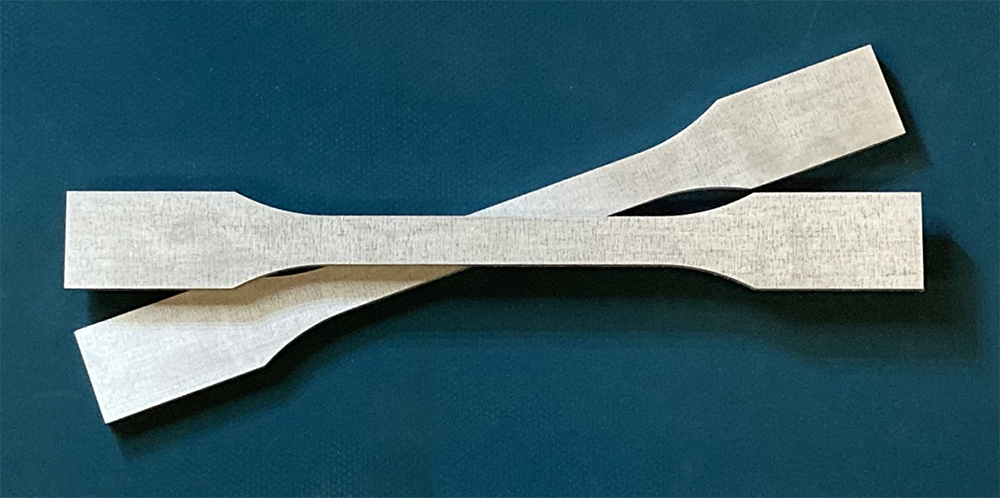
При подготовке образцов для исследования материалов гидроабразивная резка позволяет получать заготовки без наклёпа, остаточных механических напряжений, зон термического влияния, загрязнений и дефектов кромки.
Технология подходит для изготовления испытательных образцов для механических испытаний практически из любых материалов.
Промышленное производство
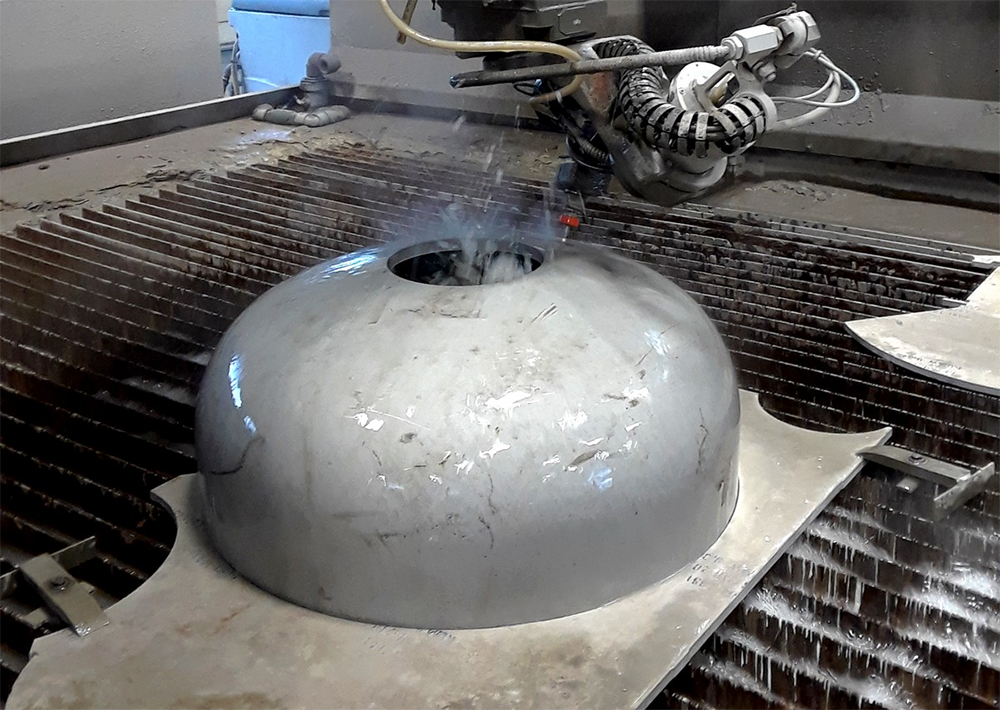
Ключевое свойство гидроабразивной резки в промышленном производстве — универсальность. Стеклопластик, композитные материалы и графит хорошо подходят для обработки этим методом.
Гидроабразивная технология также эффективна при резке металлов, склонных к наклёпу, включая титан и Inconel, особо твёрдых металлов и плит большой толщины.
Где же проходит граница возможностей? Гидроструйной резкой можно обрабатывать практически любые материалы.
Кроме того, гидроабразивная резка обеспечивает более высокую точность, чем многие другие методы раскроя, и выполняется без образования остаточных механических напряжений и зон термического влияния.
Воздействие гидроструйной резки на окружающую среду
Любой процесс резки оказывает негативное воздействие на окружающую среду, однако гидроструйная резка относится к технологиям с наименьшим воздействием.
В гидроструйных установках используется вода, давление которой повышается насосами с электрическим приводом. При гидроабразивной резке в поток воды добавляется просеянный или дроблёный минеральный абразив, например, гранат. Как правило, использованный гранатовый абразив не подлежит повторному применению, однако его можно безопасно утилизировать, если гидроабразивной струёй не обрабатывались опасные материалы. Воду при необходимости можно использовать повторно.
Ниже приведены основные экологические преимущества гидроструйной резки.
Малая ширина реза
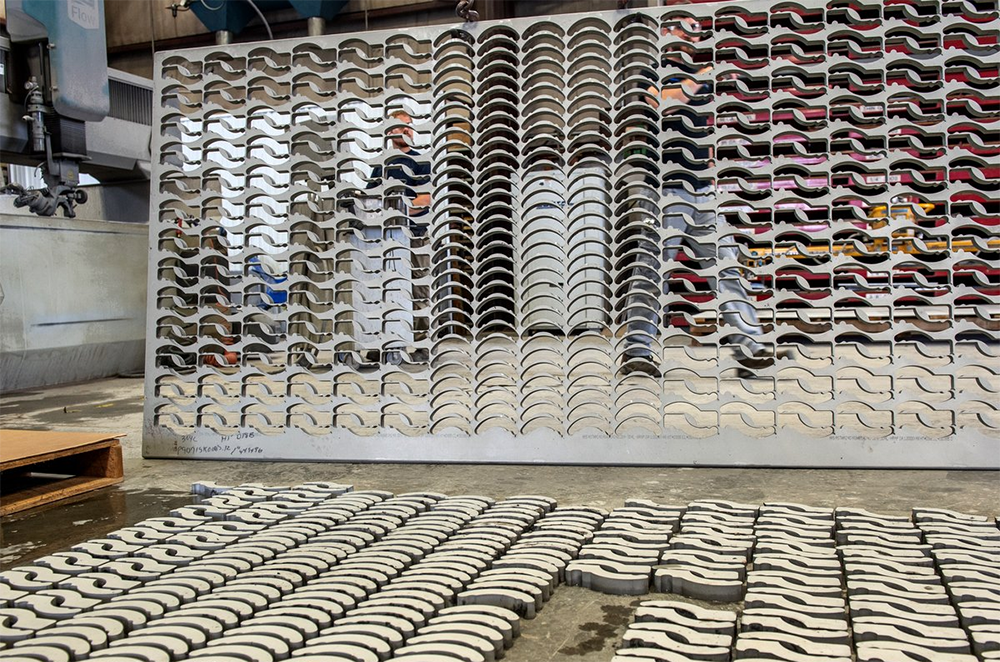
Гидроабразивная резка позволяет располагать детали при раскрое близко друг к другу, тем самым сокращая количество неиспользуемого материала. Малая ширина реза также уменьшает объём материала, удаляемого непосредственно в процессе обработки.
Отсутствие вредных газов и дыма
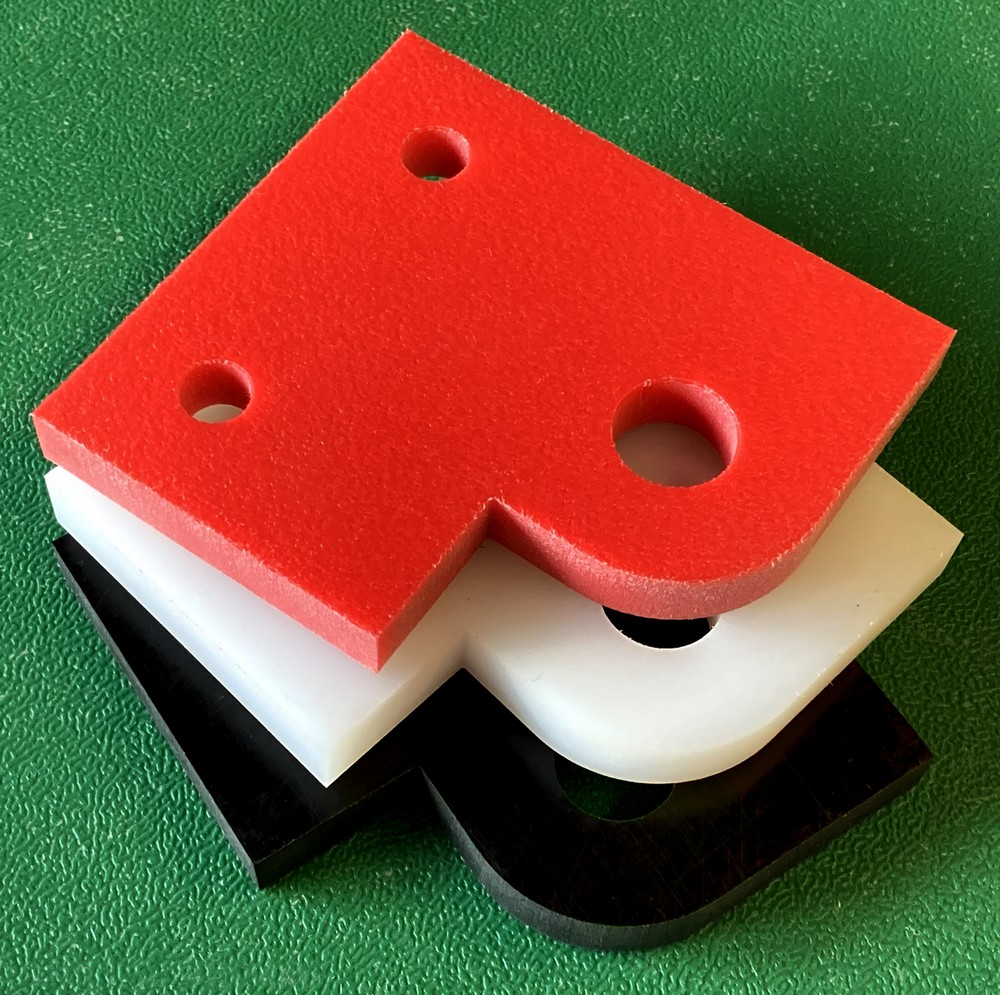
Термические методы резки — лазерная, плазменная и газокислородная — сопровождаются образованием дыма. Особенно серьёзной проблемой это может быть при лазерной резке композитных материалов и пластиков.
Гидроструйная резка является холодным процессом и не приводит к образованию вредных газообразных продуктов.
Отсутствие пыли
При механических способах обработки, например фрезеровании или пилении, может образовываться пыль.
При гидроструйной резке обработка выполняется с использованием воды, поэтому образующаяся пыль улавливается водой вместе с отработанным абразивом.
Отсутствие технологических газов и смазочных материалов
В отличие от термических способов обработки, гидроструйная резка не требует использования технологических газов непосредственно в процессе резки.
Кроме того, для неё не требуются смазочные материалы, используемые при таких механических способах обработки, как фрезерование и пиление.
Отсутствие опасных отходов
Гранатовый абразив представляет собой измельчённую горную породу и после гидроабразивной резки становится отходным материалом.
Воду, используемую в процессе резки, можно очистить и вернуть в технологический цикл либо очистить перед сбросом.
Разумеется, если гидроабразивным способом обрабатываются токсичные материалы, например? свинец, все образующиеся отходы требуют соответствующей утилизации.
Уровень шума
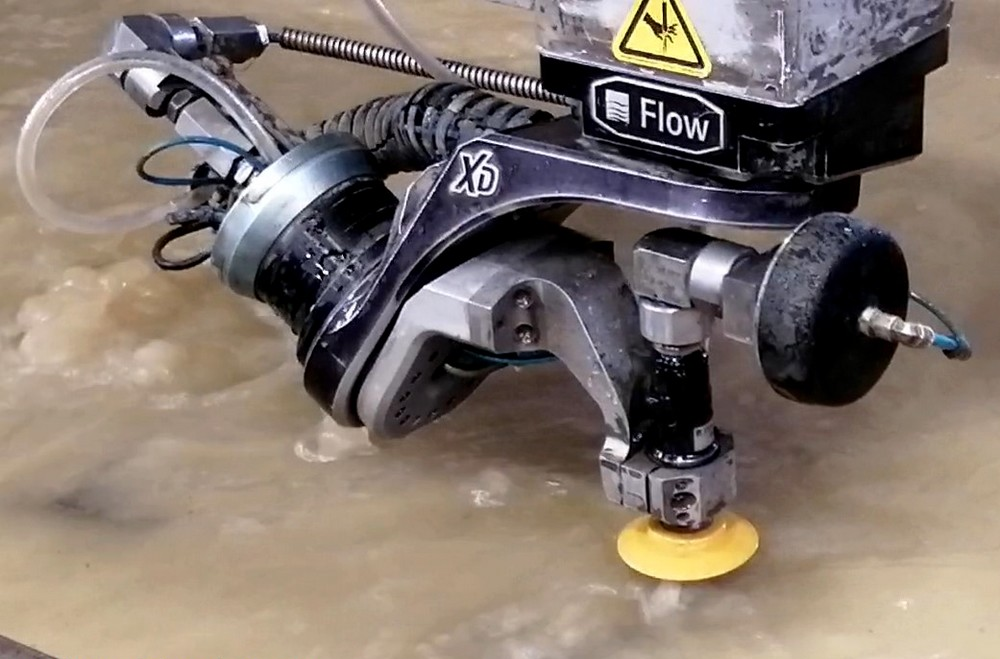
Гидроабразивная резка обычно сопровождается значительным уровнем шума, особенно во время прокола материала. Однако шум можно существенно снизить, выполняя резку при погружении заготовки в воду. При этом не возникает отрицательного влияния на скорость или качество резки.
Работа под водой также уменьшает разбрызгивание при выполнении прокола.
Ещё одним источником шума являются насосы высокого давления гидроабразивных установок. Для снижения уровня шума можно использовать звукоизоляцию либо размещать насос в отдельном помещении.
Безопасность
При гидроструйной резке не используются опасные химические вещества и не образуются вредные газы.
Процесс резки выполняется оборудованием автоматически, а открытый участок режущей струи очень мал, поэтому травмы операторов возникают редко.
При повреждении трубопровода высокого давления не происходит его взрывного разрушения: через повреждённый участок выходит небольшое количество воды в виде парообразного выброса.
По этим причинам гидроструйная резка относится к одним из наиболее безопасных методов промышленной резки.
Заключение
Гидроструйная резка объединяет высокую универсальность с возможностью точной обработки широкого диапазона материалов. В зависимости от задачи резка выполняется чистой водой или гидроабразивной струёй, что позволяет работать как с мягкими материалами и пищевыми продуктами, так и с металлами, камнем, стеклом, керамикой, композитами и другими твёрдыми материалами.
Одно из основных преимуществ гидроабразивной резки — холодный характер процесса. Отсутствие зоны термического влияния позволяет сохранять свойства материала и исключает тепловые деформации, характерные для лазерной, плазменной и газокислородной резки. Небольшая ширина реза, низкие механические нагрузки на заготовку и возможность компенсации конусности позволяют получать сложные контуры и точные детали, в том числе из толстых плит и материалов, склонных к наклёпу.
При этом возможности конкретного станка гидроабразивной резки во многом определяются его конфигурацией. Давление и мощность насоса влияют на скорость обработки, ширину реза и расход абразива, а конструкция режущей головки — на точность, компенсацию конусности и возможность 5-осевой обработки. Поэтому при выборе оборудования важно оценивать не только максимальное давление или мощность, но и их соответствие материалам, геометрии деталей, требуемому качеству реза и производительности.
Гидроабразивная технология не заменяет все существующие методы обработки. Для массового изготовления простых деталей более экономичными могут быть пробивка, плазменная или лазерная резка, а для получения особо высокой точности — электроэрозионная или механическая обработка. Сильная сторона гидроабразивной резки заключается именно в сочетании универсальности, точности, отсутствия теплового воздействия и возможности обработки материалов и толщин, для которых другие способы имеют существенные ограничения.
Благодаря этому станки гидроабразивной резки применяются в промышленном производстве, аэрокосмической и автомобильной отраслях, архитектуре, электронике, лабораториях и других областях. При правильно подобранной конфигурации оборудования гидроабразивная резка становится не просто способом раскроя, а универсальным технологическим процессом, способным выполнять широкий спектр производственных задач.


