
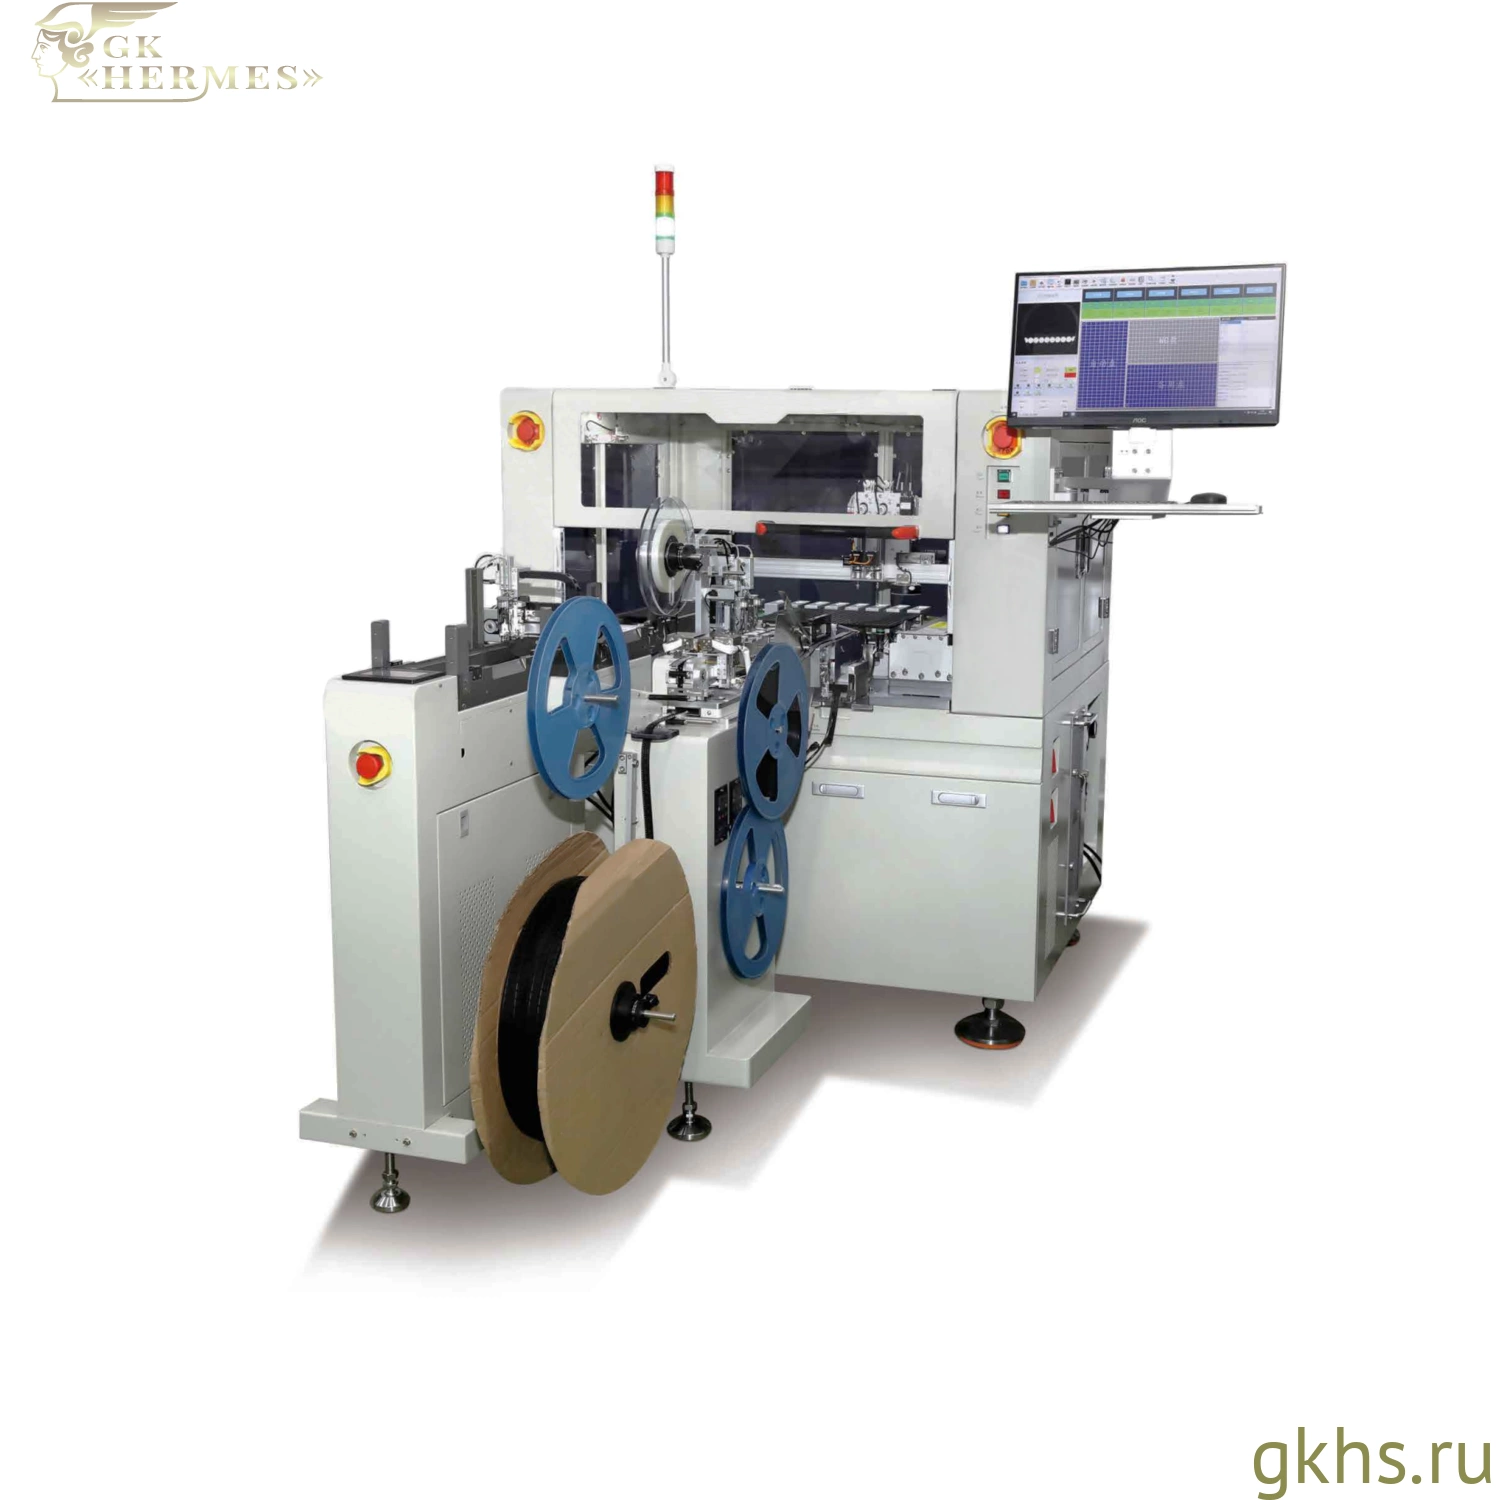
HESS UPR-2500-12-TT-CV-HS — система программирования и переупаковки компонентов в ленте и лотках с CCD-позиционированием и термозапайкой

HESS UPR-2500-12-TT-CV-HS — система программирования и переупаковки компонентов в ленте и лотках с CCD-позиционированием и термозапайкой
HESS UPR-2500-12-TT-CV-HS — автоматическая система программирования и переупаковки электронных компонентов, поступающих в ленте или лотках. Оборудование поддерживает четыре технологических маршрута: лента → лента, лента → лоток, лоток → лоток и лоток → лента.
Система оснащена двенадцатью позициями программирования, двумя вакуумными соплами, верхним и нижним CCD-модулями визуального позиционирования. Для маршрутов с выходом в ленту предусмотрено регулируемое автоматическое устройство термозапайки покровной ленты.
HESS UPR-2500-12-TT-CV-HS предназначена для серийного программирования микросхем перед SMT-монтажом, комплектацией производственных заказов, хранением или передачей компонентов на следующие технологические операции. Возможность выбирать ленту или лоток как входной и выходной формат позволяет использовать одну машину для нескольких сценариев обработки.
Производительность составляет от 2000 до 2500 компонентов в час. Фактическая скорость зависит от типа компонента, объёма записываемых данных, продолжительности алгоритма, количества активных позиций, выбранного маршрута, состава операций позиционирования и параметров упаковки.
Автоматическая подача компонентов
Компоненты могут поступать в систему в упаковочной ленте или лотках. Подача исходной упаковки и перемещение компонентов между рабочими зонами выполняются автоматически.
Для работы с лотками используется автоматическое устройство подачи и выгрузки, рассчитанное на последовательную обработку до 20 лотков. Система перемещает очередную упаковку в рабочую зону, извлекает компоненты из ячеек и после обработки возвращает их в лоток либо переводит в ленту.
Для компонентов в ленте применяется отдельный ленточный питатель. Стандартная конфигурация рассчитана на ленту шириной 12–16 мм. Опционально диапазон может быть расширен до 8–32 мм.
Размеры направляющих, параметры питателя и конфигурация зоны работы с лотками подбираются по фактической геометрии упаковки, размерам корпуса и ориентации компонента.
Программирование компонентов
HESS UPR-2500-12-TT-CV-HS оснащена двенадцатью позициями программирования с прижимной контактной оснасткой. Увеличенное количество рабочих мест позволяет параллельно обрабатывать несколько микросхем и поддерживать производительность при продолжительных алгоритмах записи.
Компоненты автоматически извлекаются из исходной упаковки, проходят визуальное позиционирование и устанавливаются в программирующие сокеты. После этого выполняются предусмотренные проектом операции записи и проверки данных.
Система может использоваться для загрузки программного кода, конфигурационных параметров, идентификаторов, серийных номеров и другой информации, предусмотренной технологией производства электронного изделия.
Поддерживается интеграция автономных программаторов. Конкретная модель программатора, алгоритм, сокеты и контактная оснастка подбираются по полному Part Number, типу корпуса, электрическим параметрам компонента и требованиям к производительности.
Двенадцать рабочих позиций
Двенадцать позиций программирования позволяют распределить обработку партии между несколькими рабочими местами. Это особенно важно для компонентов с большим объёмом данных или продолжительным циклом записи и проверки.
Фактическая загрузка позиций определяется конфигурацией оборудования и применяемого программатора. Производительность зависит не только от количества сокетов, но и от времени программирования, скорости подачи, маршрута переупаковки и дополнительных операций позиционирования.
При подборе системы рассчитывается необходимое число одновременно работающих позиций с учётом параметров конкретного компонента и требуемого темпа обработки.
Верхнее и нижнее CCD-позиционирование
Система оснащена верхним и нижним CCD-модулями визуального позиционирования. Камеры используются для определения фактического положения компонента и коррекции координат перед установкой в программирующий сокет или выходную упаковку.
Верхняя система может применяться для контроля положения корпуса относительно захватного узла. Нижняя камера позволяет уточнять координаты и угловое положение компонента перед его размещением.
Использование двух направлений наблюдения повышает устойчивость автоматического захвата и укладки при работе с лентой и лотками, где положение микросхемы может незначительно отклоняться от номинальных координат.
CCD-позиционирование не является полноценным AOI-контролем. В исходной спецификации не подтверждены OCR, проверка маркировки, инспекция выводов, поиск сколов или другие расширенные функции визуальной инспекции.
Переупаковка компонентов
После программирования компоненты направляются в выбранный выходной формат. Система поддерживает четыре маршрута:
- лента → лента — программирование с возвратом компонентов в упаковочную ленту;
- лента → лоток — извлечение компонентов из ленты и размещение в лотке;
- лоток → лоток — программирование с сохранением формата Tray;
- лоток → лента — программирование и укладка компонентов в ленту для последующего автоматического монтажа.
Наличие четырёх маршрутов позволяет сохранять исходную упаковку или изменять её в соответствии с требованиями следующего производственного этапа.
Для маршрутов с выходом в ленту параметры ленты-носителя подбираются по корпусу и размерам компонента. Стандартная ширина составляет 12–16 мм, опционально поддерживается диапазон 8–32 мм.
Шаг и геометрия кармана, ширина покровной ленты, параметры катушки и другие характеристики упаковочных материалов определяются при подборе конфигурации.
Термозапайка покровной ленты
Для закрытия ленты-носителя используется регулируемое автоматическое устройство термозапайки. После укладки компонентов покровная лента прижимается и фиксируется над карманами.
Параметры запайки подбираются с учётом материала ленты-носителя, типа покровной ленты, требуемой прочности соединения и допустимого температурного воздействия.
Регулируемая конструкция позволяет адаптировать упаковочный модуль под разные варианты ленты в пределах поддерживаемого диапазона.
Конкретные температура, усилие прижима и скорость запайки определяются после проверки используемых упаковочных материалов.
Работа с поддерживаемыми корпусами
Система рассчитана на обработку компонентов в корпусах QFP, QFN, SOP и BGA, пригодных для размещения в ленте или лотках.
Возможность работы с конкретным компонентом определяется его фактическими размерами, конструкцией корпуса и выводов, ориентацией, параметрами исходной упаковки и доступностью совместимой контактной и захватной оснастки.
Поддержка других корпусов проверяется по полному Part Number, datasheet и образцам компонентов и упаковки.
Опциональная точечная маркировка
Для HESS UPR-2500-12-TT-CV-HS доступна опциональная функция нанесения контрольной точки. Отметка может использоваться для визуального обозначения компонентов, прошедших программирование.
Способ нанесения, материал, цвет и расположение точки определяются при подборе конфигурации оборудования.
Функция не является лазерной маркировкой, OCR-контролем или системой считывания текста.
Система перемещения
Перемещение компонентов между входной упаковкой, CCD-модулями, позициями программирования и выходными зонами выполняется двумя вакуумными соплами.
Ось X построена на базе линейного двигателя. Заявленная точность захвата и укладки составляет ±0,03 мм.
Конфигурация вакуумных сопел подбирается с учётом размеров и массы корпуса, формы верхней поверхности и требований к безопасному перемещению компонентов.
Управление оборудованием
Управление HESS UPR-2500-12-TT-CV-HS построено на базе специализированной платы управления движением. Для настройки рабочих параметров и контроля процесса используется 19-дюймовый ЖК-дисплей.
Система управления координирует:
- автоматическую подачу и выгрузку лотков;
- подачу компонентов из упаковочной ленты;
- верхнее и нижнее CCD-позиционирование;
- захват и перемещение компонентов;
- работу двенадцати позиций программирования;
- выбор выходного формата;
- укладку компонентов в ленту;
- работу модуля термозапайки.
Основная машина имеет размеры 1200 × 950 × 1365 мм. Общие габариты оборудования составляют 1690 × 1800 × 1600 мм. Масса системы — 600 кг.
Электропитание — AC 220 В, 50 Гц. Потребляемая мощность составляет 1,3 кВт. Для работы пневматических механизмов требуется сжатый воздух под давлением 0,4–0,6 МПа.
Для каких задач подходит HESS UPR-2500-12-TT-CV-HS
Система применяется для:
- автоматического программирования электронных компонентов;
- обработки компонентов в ленте и лотках;
- работы по маршруту лента → лента;
- переупаковки компонентов из ленты в лоток;
- программирования по маршруту лоток → лоток;
- переупаковки компонентов из лотков в ленту;
- параллельного программирования на двенадцати позициях;
- верхнего и нижнего CCD-позиционирования;
- автоматической подачи и выгрузки до 20 лотков;
- работы с лентой шириной 12–16 мм;
- расширения диапазона ленты до 8–32 мм;
- термозапайки покровной ленты;
- обработки компонентов в корпусах QFP, QFN, SOP и BGA;
- подготовки компонентов перед SMT-монтажом;
- изменения формата упаковки после программирования;
- опционального нанесения контрольной точки.
HESS UPR-2500-12-TT-CV-HS подойдёт предприятиям, которым требуется универсальная многопозиционная система программирования компонентов с автоматической работой с лентой и лотками, CCD-позиционированием и формированием закрытой ленточной упаковки.
Подбор конфигурации
Для проверки совместимости и подбора оборудования необходимо предоставить:
- производителя и полный Part Number компонента;
- datasheet;
- тип и размеры корпуса;
- исходный формат упаковки;
- требуемый формат на выходе;
- размеры и конструкцию лотков;
- количество компонентов в одном лотке;
- ширину ленты-носителя;
- шаг и размеры кармана;
- материал и ширину покровной ленты;
- требуемый способ и параметры запайки;
- размеры катушки;
- ориентацию компонентов;
- используемый программатор или требования к его подбору;
- объём и формат записываемых данных;
- продолжительность алгоритма программирования;
- требования к CCD-позиционированию;
- необходимость точечной маркировки;
- требуемую производительность;
- образцы компонентов, лотков и ленты.
После анализа исходных данных определяются совместимость компонента, модель программатора, конструкция контактной и захватной оснастки, параметры систем подачи, конфигурация CCD-позиционирования, параметры термозапайки и расчётная производительность оборудования.
|
Маршрут
|
Лента → лента; лента → лоток; лоток → лоток; лоток → лента |
|
Минимальный размер компонента
|
2*2 мм |
|
Входной формат компонентов
|
Лента; лоток |
|
Выходной формат компонентов
|
Лента; лоток |
|
Производительность, компонентов/ч
|
2000–2500 |
|
Поддержка программирования
|
Да |
|
Количество позиций программирования
|
12 |
|
Тип загрузки
|
Автоматическая |
|
Сортировка OK / NG
|
Опция |
|
Поддержка AOI
|
Опция |
|
Количество вакуумных сопел
|
2 |
|
Поддерживаемые корпуса компонентов
|
QFP; QFN; SOP; BGA |
|
Контролируемые параметры
|
Положение компонента |
|
Точность позиционирования, мм
|
±0,03 |
|
Поддерживаемая ширина ленты
|
12–16 мм; опционально 8–32 мм |
|
Способ запайки покровной ленты
|
Термозапайка |
|
Поддерживаемые программаторы
|
Автономные программаторы; конкретные модели по согласованию |
|
Подача компонентов
|
Автоматическая подача из ленты и лотков |
|
Подача воздуха
|
0,4–0,6 МПа |
|
Потребляемая мощность
|
1,3 кВт |
|
Питание
|
AC 220 В, 50 Гц |
|
Вес
|
600 кг |
|
Габариты
|
1690 × 1800 × 1600 мм |
|
Опции
|
AOI-инспекция; лазерная маркировка; точечная маркировка в ленте/лотке; датчик наложения/двойного захвата; расширенный ленточный фидер 8–32 мм; электрическое тестирование (по индивидуальному проекту) |
|
Страна производства
|
Китай |
|
Гарантия
|
1 год |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.
