
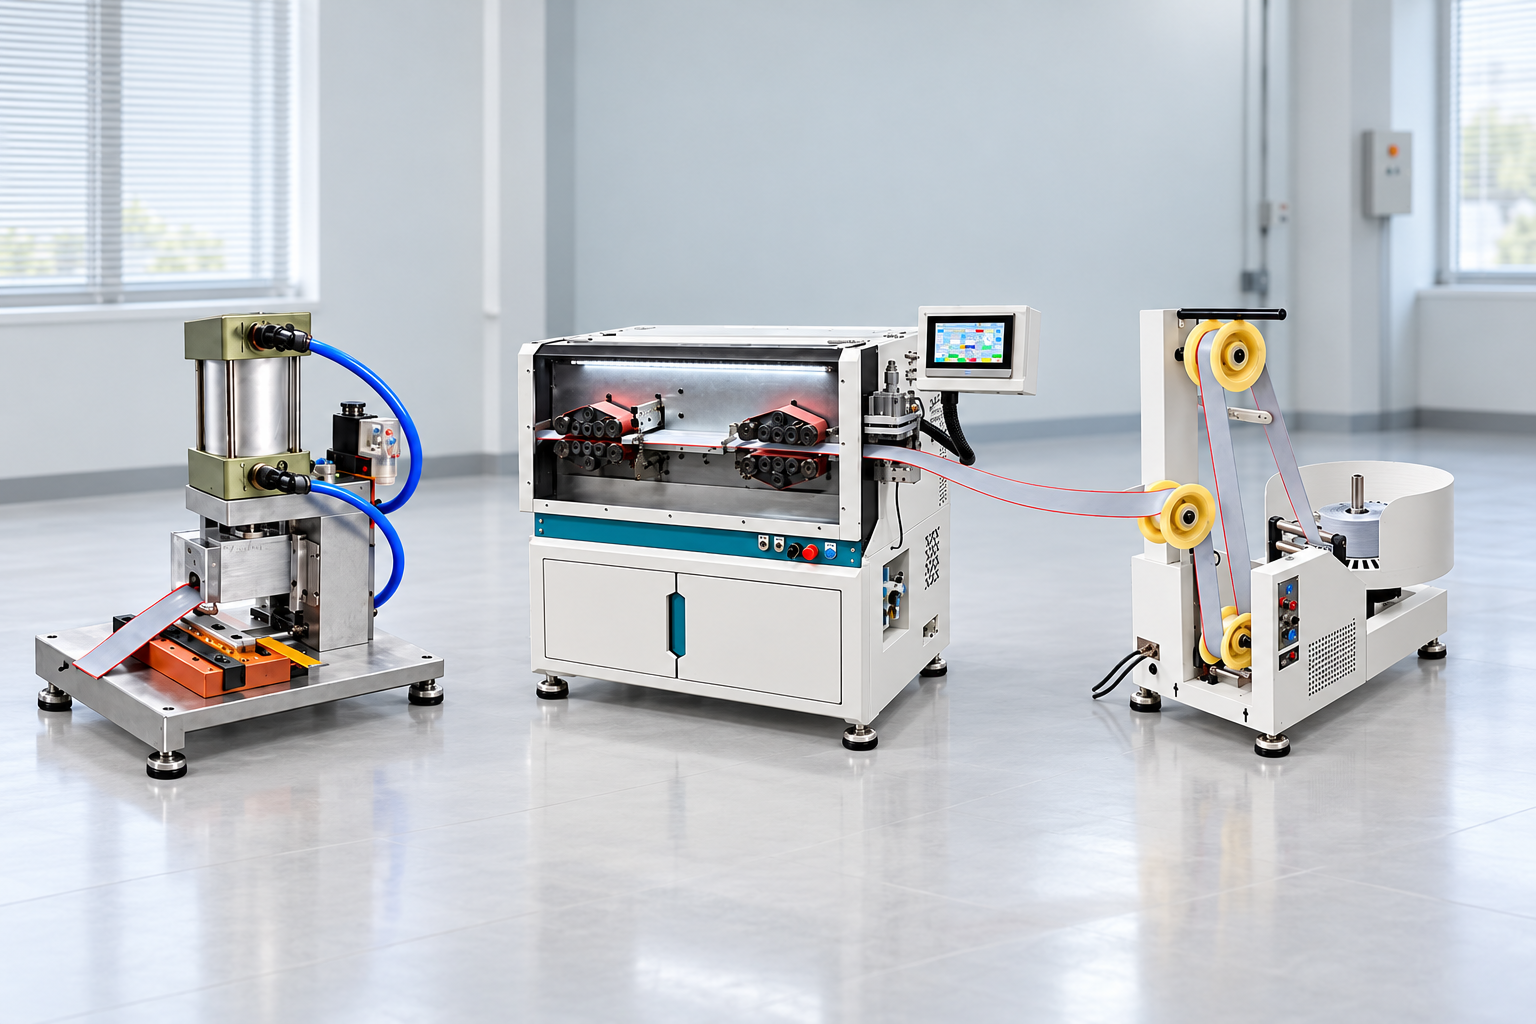
Подготовка кабеля к сборке может включать несколько последовательных операций: размотку и подачу материала, мерную резку, снятие изоляции, разделение проводников и установку разъёмов. В серийном производстве эти задачи выполняют отдельные станки для проводов и кабеля либо объединяют несколько машин в единый технологический участок.
Состав оборудования определяется параметрами конкретного изделия и требуемым результатом на выходе. Для одного проекта достаточно получить мерные отрезки, для другого требуется подготовить концы кабеля или разделить проводники, а при изготовлении готовой кабельной сборки в технологический маршрут может входить установка разъёмов.
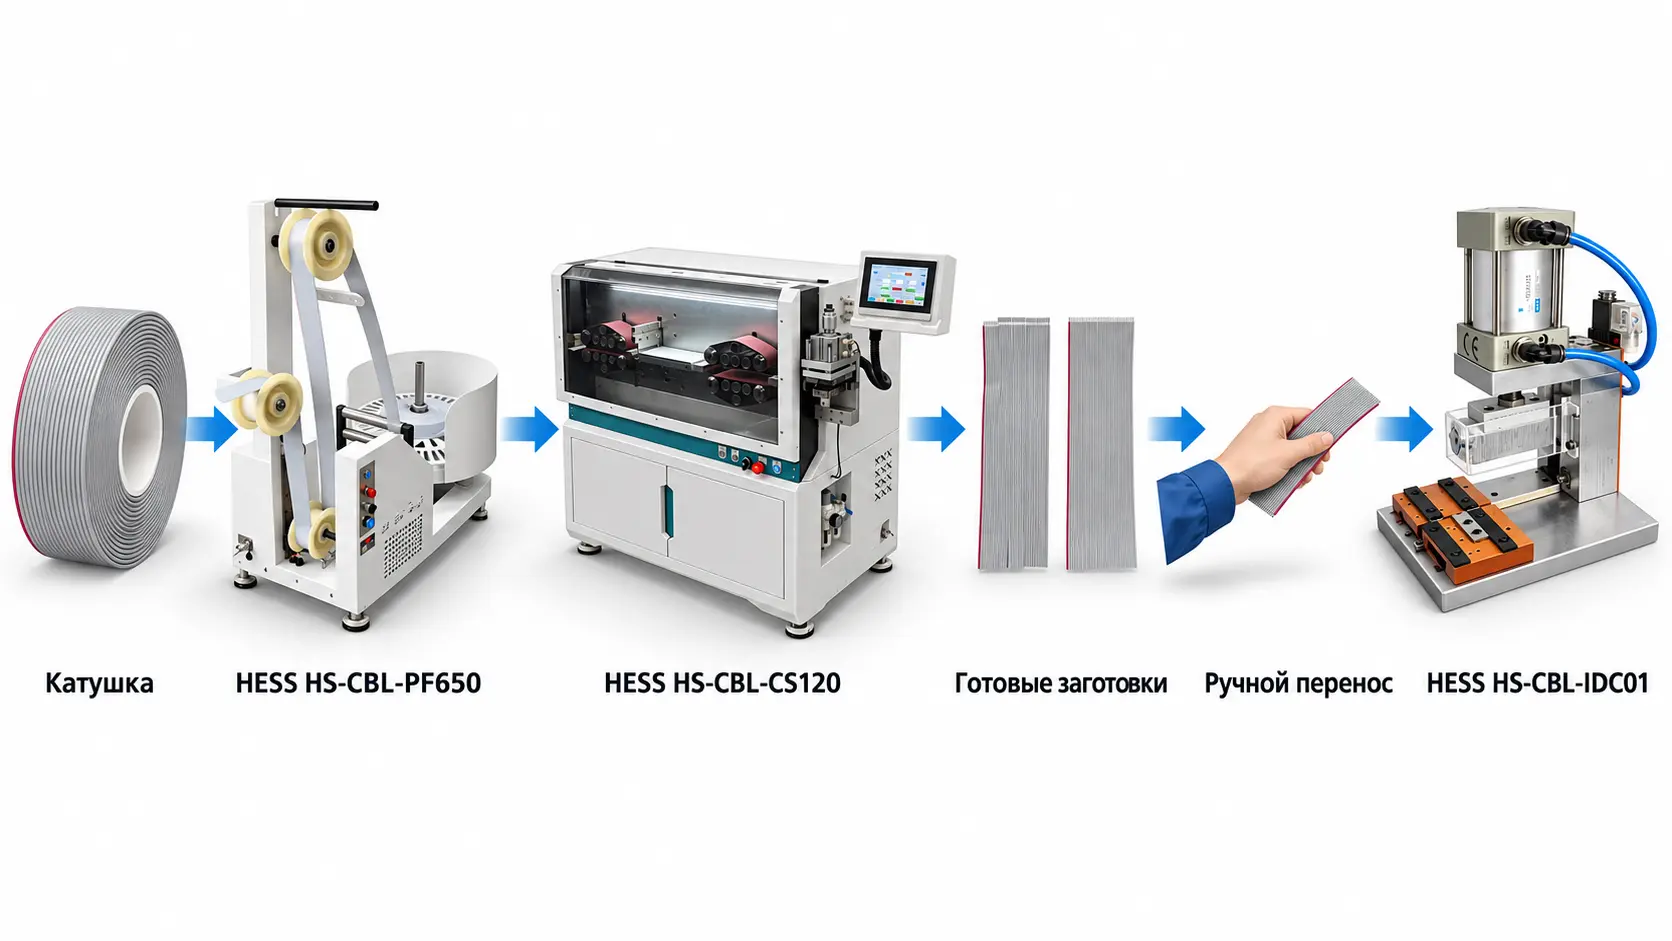
В линейке HESS такой маршрут может быть построен из отдельных модулей: податчика-размотчика HESS HS-CBL-PF650, станка мерной резки и зачистки HESS HS-CBL-CS120 и отдельного пневматического полуавтомата HESS HS-CBL-IDC01. Те же машины могут использоваться в составе модульного комплекса HESS HS-CBL-LINE01. Состав и последовательность операций подбираются под конкретную кабельную сборку.
Какие операции входят в обработку и подготовку кабеля
Производственный маршрут зависит от конструкции изделия. Плоский кабель может поступать с катушки на размотку и автоматическую подачу, затем проходить мерную резку, подготовку одного или обоих концов и при необходимости разделение отдельных проводников или их групп.
После этого заготовка может использоваться для дальнейшего оконцевания или поступать на отдельный пост установки разъёма. Не все перечисленные операции обязательны для каждого изделия: технологическая последовательность формируется исходя из конструкции готовой кабельной сборки.
В производственной практике совокупность операций резки, удаления изоляции и подготовки проводников также может обозначаться как разделка кабеля. При подборе оборудования важно уточнять конкретный состав операций, поскольку под одним этим термином могут подразумеваться разные задачи.
Какие ленточные кабели и шлейфы можно обрабатывать
Термины и обозначения ленточных кабелей
Помимо распространённого названия ленточный шлейф часто может встречаться такая формулировка, как межплатный шлейф — она чаще относится к назначению готовой сборки, тогда как остальные обозначения относятся прежде всего к плоской конструкции кабеля с параллельно расположенными проводниками.
В каталогах плоских ленточных кабелей часто можно встретить обозначения FRC (расшифровывается как Flat Ribbon Cable — плоский ленточный кабель) и RC (используется в основном как сокращение Ribbon Cable — ленточный кабель — или Round Conductor, то есть плоский кабель с круглыми многопроволочными проводниками). Ввиду возможности различных трактовок ориентируются не только на буквенный индекс, а на фактические параметры кабеля: число проводников, шаг, ширину, калибр проводника, материал изоляции и конструкцию.
Обозначения с цифровым индексом (например. FRC-10, FRC-20, FRC-40 и прочие подобного вида) обычно используются для указания числа проводников, однако точную расшифровку маркировки необходимо проверять по данным конкретного производителя.
Одним из распространённых вариантов исполнения являетсяUL Style 2651. Это не марка или конкретный типоразмер шлейфа, а обозначение конструкции плоского кабеля по системе UL AWM (Appliance Wiring Material). Для UL Style 2651 предусмотрена плоская конструкция с ПВХ-изоляцией, номинальным напряжением 300 В и температурным классом до 105 °C. При этом само обозначение UL 2651 не задаёт единственный шаг, число проводников или их калибр.
Одно из наиболее популярных исполнений для электронной аппаратуры — ленточный кабель с шагом проводников 1,27 мм (0,050 дюйма) и проводниками 28 AWG. Шагом называется расстояние между центрами соседних проводников. Этот параметр определяет геометрию шлейфа и имеет значение при подборе разделяющей оснастки и IDC-разъёмов.
Обозначение 28 AWG характеризует калибр проводника по американской системе American Wire Gauge и соответствует площади поперечного сечения порядка 0,08 мм². В ленточных кабелях для электронной аппаратуры часто применяются гибкие многопроволочные медные жилы такого калибра.
Типичные примеры этого класса — серые ленточные кабели серии 3M 3365 с шагом 1,27 мм и проводниками 28 AWG, а также CONNFLY DS1057, для которого предусмотрены исполнения UL2651 с шагом 1,27 мм, числом проводников от 6 до 64 и калибром 28–30 AWG.
Как определить совместимость кабеля с оборудованием
При подборе оборудования учитываются фактическая ширина кабеля, число и шаг проводников, материал и толщина изоляции, жёсткость, геометрия перемычек между жилами, требуемая схема резки и зачистки, а также необходимость разделения проводников. Поэтому применимость конкретной марки или серии определяется по её параметрам, чертежу или физическому образцу.
Какие параметры определяют выбор оборудования
При подборе оборудования необходимо начинать с параметров исходного изделия. Для плоского кабеля имеют значение фактические размеры, число проводников и их шаг, конструкция и материал изоляции, необходимая длина готовой заготовки и требования к обработке каждого конца.
Если требуется разделение плоского кабеля, дополнительно задаются количество разделяемых проводников или групп и длина участка разделения. Для установки разъёма нужны его точный тип, исполнение, ориентация и образец либо чертёж, по которому подбирается рабочая оснастка.
Для материала, поступающего на катушке, учитываются её размеры и масса. При расчёте всего производственного участка также задаётся требуемый выпуск: он влияет на состав оборудования, организацию ручных операций и количество переналадок.
Размотчик кабеля: подача материала с катушки
Если исходный кабель поступает в намотке, первым модулем производственного участка становится размотчик. Его задача — обеспечить подачу материала с катушки к следующему оборудованию и отделить работу с тяжёлой катушкой от механизма точной подачи станка обработки.
Автоматический податчик-размотчик HESS HS-CBL-PF650 используется для подачи плоского кабеля к следующему технологическому модулю. Оператор устанавливает катушку и выполняет первоначальную заправку материала, после чего рабочая подача осуществляется автоматически.
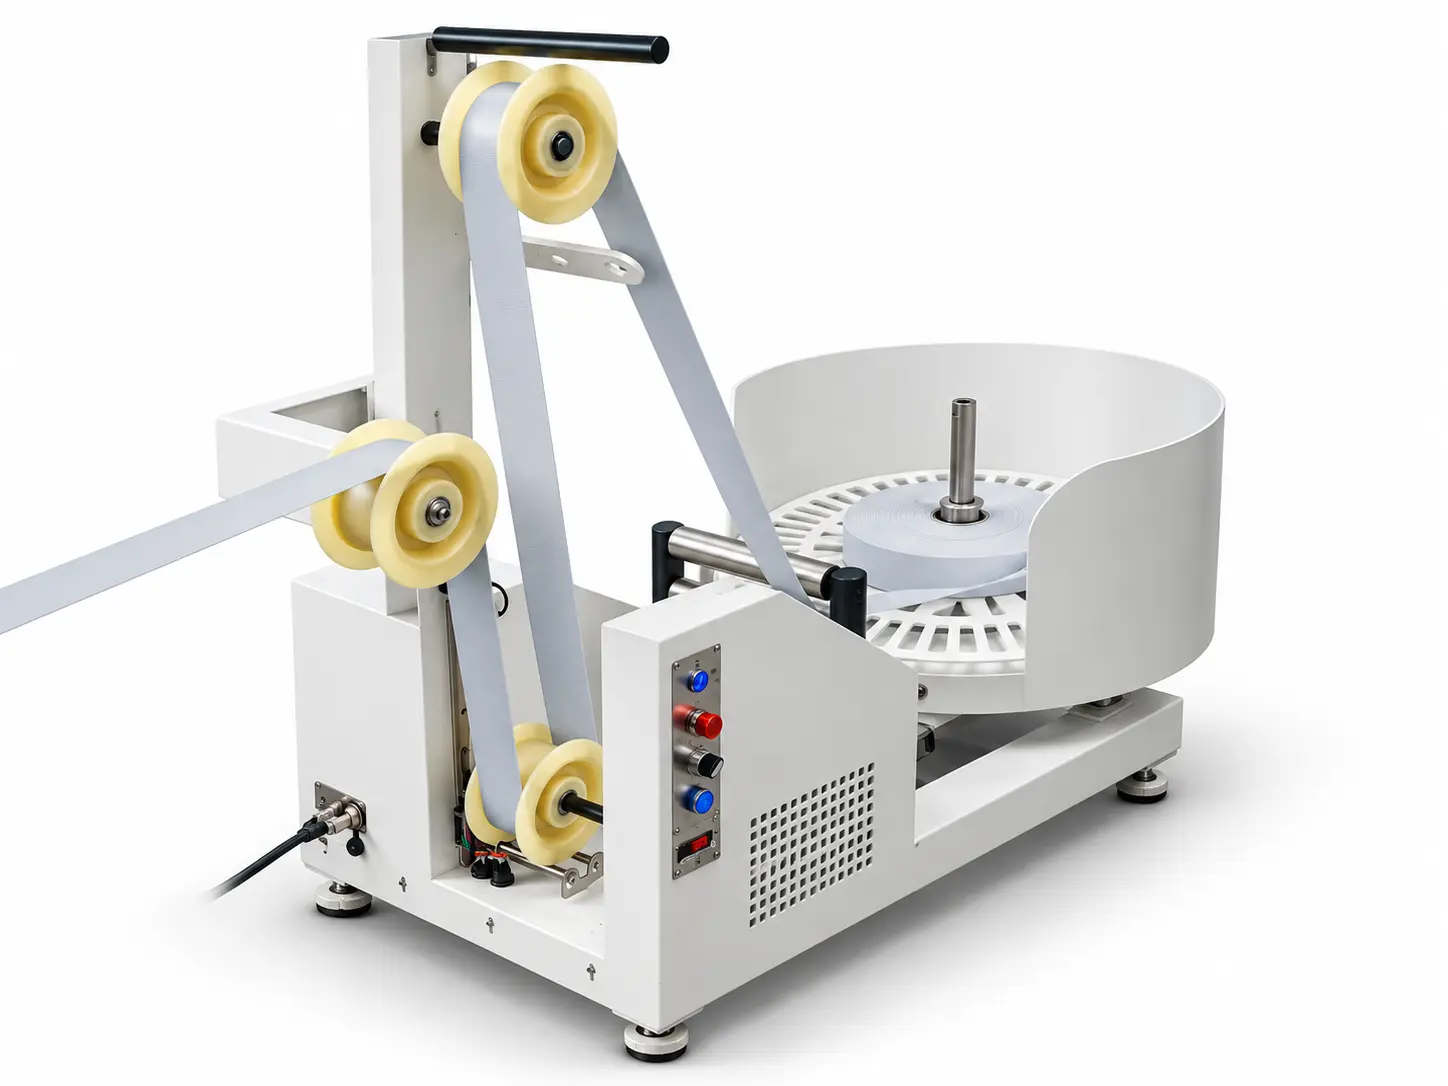
Для HESS HS-CBL-PF650 предусмотрена загрузка до 100 кг. Диаметр катушки или барабана составляет 100–650 мм, высота — до 650 мм. В системе применяется адаптивное бесступенчатое регулирование подачи.
Конкретное исполнение подбирается с учётом размеров и массы носителя, конструкции самого кабеля и режима работы последующего оборудования.
Мерная резка, зачистка и снятие изоляции
Мерная резка позволяет получать серии кабельных заготовок заданной длины без ручной разметки каждого отрезка. На HESS HS-CBL-CS120 резка и подготовка концов могут выполняться в одном автоматическом цикле.
Основные режимы обработки:
- мерная резка без зачистки;
- резка с зачисткой одного конца;
- резка с зачисткой двух концов.
Зачистка может быть полной или частичной. При полной зачистке отделённый участок изоляции снимается с проводников. При частичной изоляция надрезается и сдвигается на заданную длину, но остаётся на конце заготовки до следующей технологической операции.
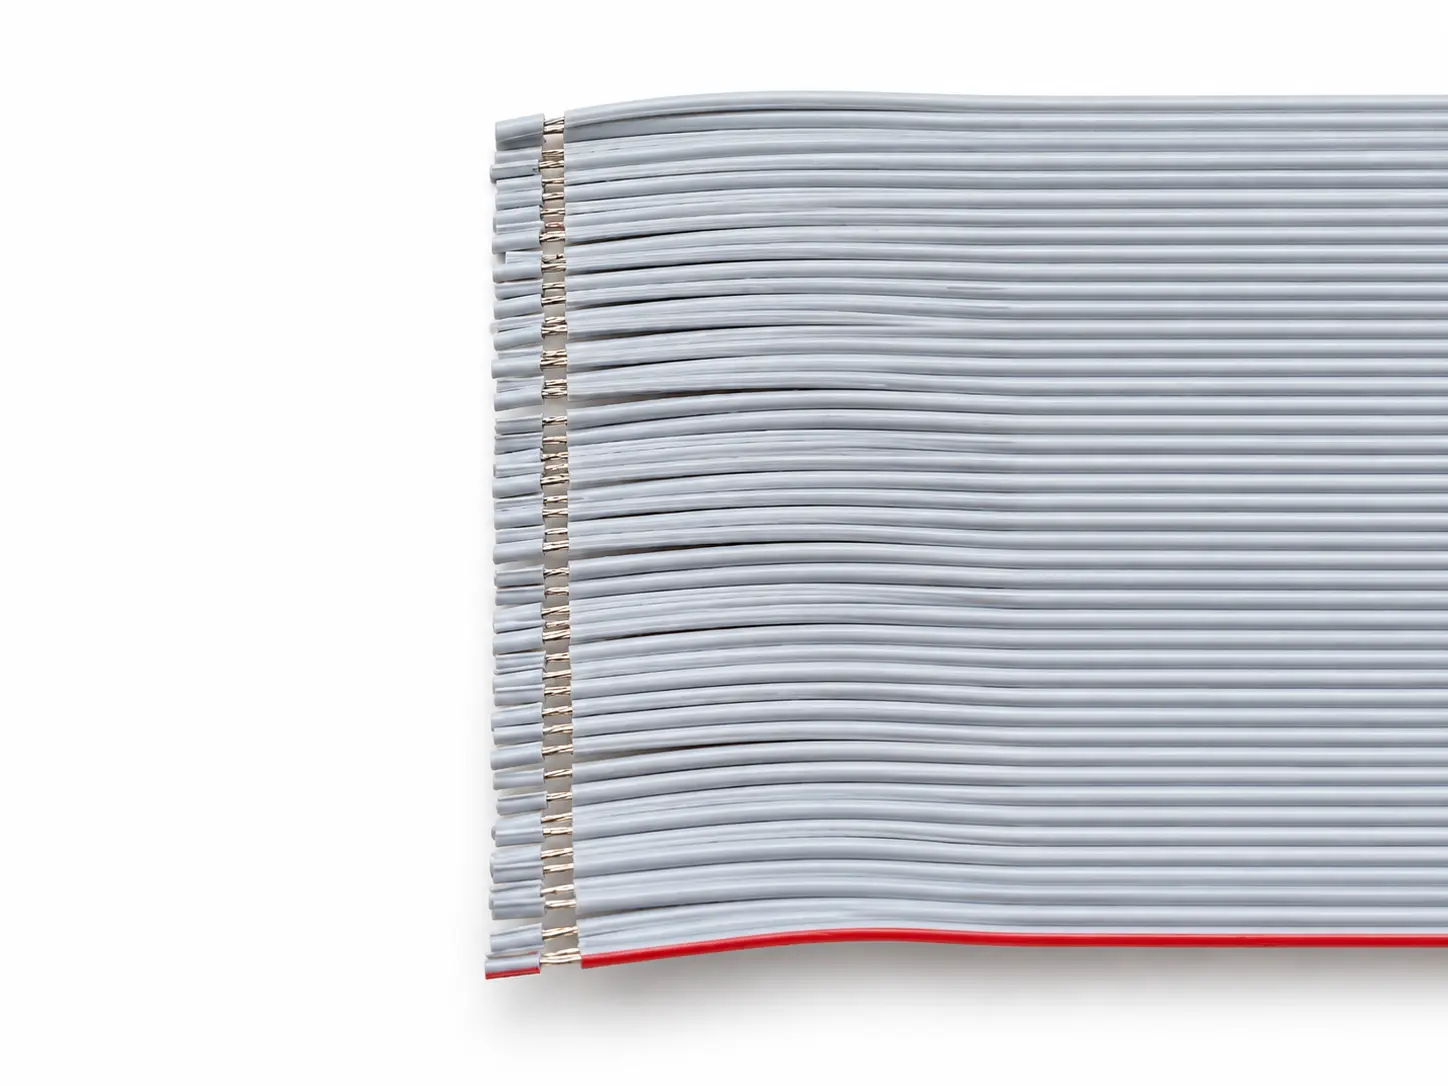
В общей спецификации HESS HS-CBL-CS120 предусмотрена полная зачистка первого конца в диапазоне 1–300 мм, второго — 1–150 мм. Для частичной зачистки диапазоны составляют соответственно 1–1000 мм и 1–500 мм.
Диапазон настройки длины резки составляет 1–999 999,99 мм, а допуск указан до ±0,002 × L, где L — заданная длина. Фактические параметры обработки конкретного изделия определяются конструкцией кабеля и выбранной конфигурацией инструмента.
Производительность станка составляет до 2000 заготовок/ч и зависит от длины изделия и параметров материала.
В реализованной конфигурации транспортный тракт HESS HS-CBL-CS120 адаптирован для плоского кабеля шириной 63,5 мм. Используются четыре ремня подачи и 24 синхронных колеса. Для кабелей другой ширины и конструкции конфигурация тракта и инструмента подбирается отдельно.
Разделение проводников плоского кабеля
После резки плоского кабеля в некоторых изделиях требуется разделить отдельные проводники или сформировать несколько групп проводников на заданную длину.
Для этой операции HESS HS-CBL-CS120 оснащается специализированной разделяющей оснасткой. Её конструкция определяется геометрией кабеля, количеством проводников и требуемой схемой готовой заготовки.
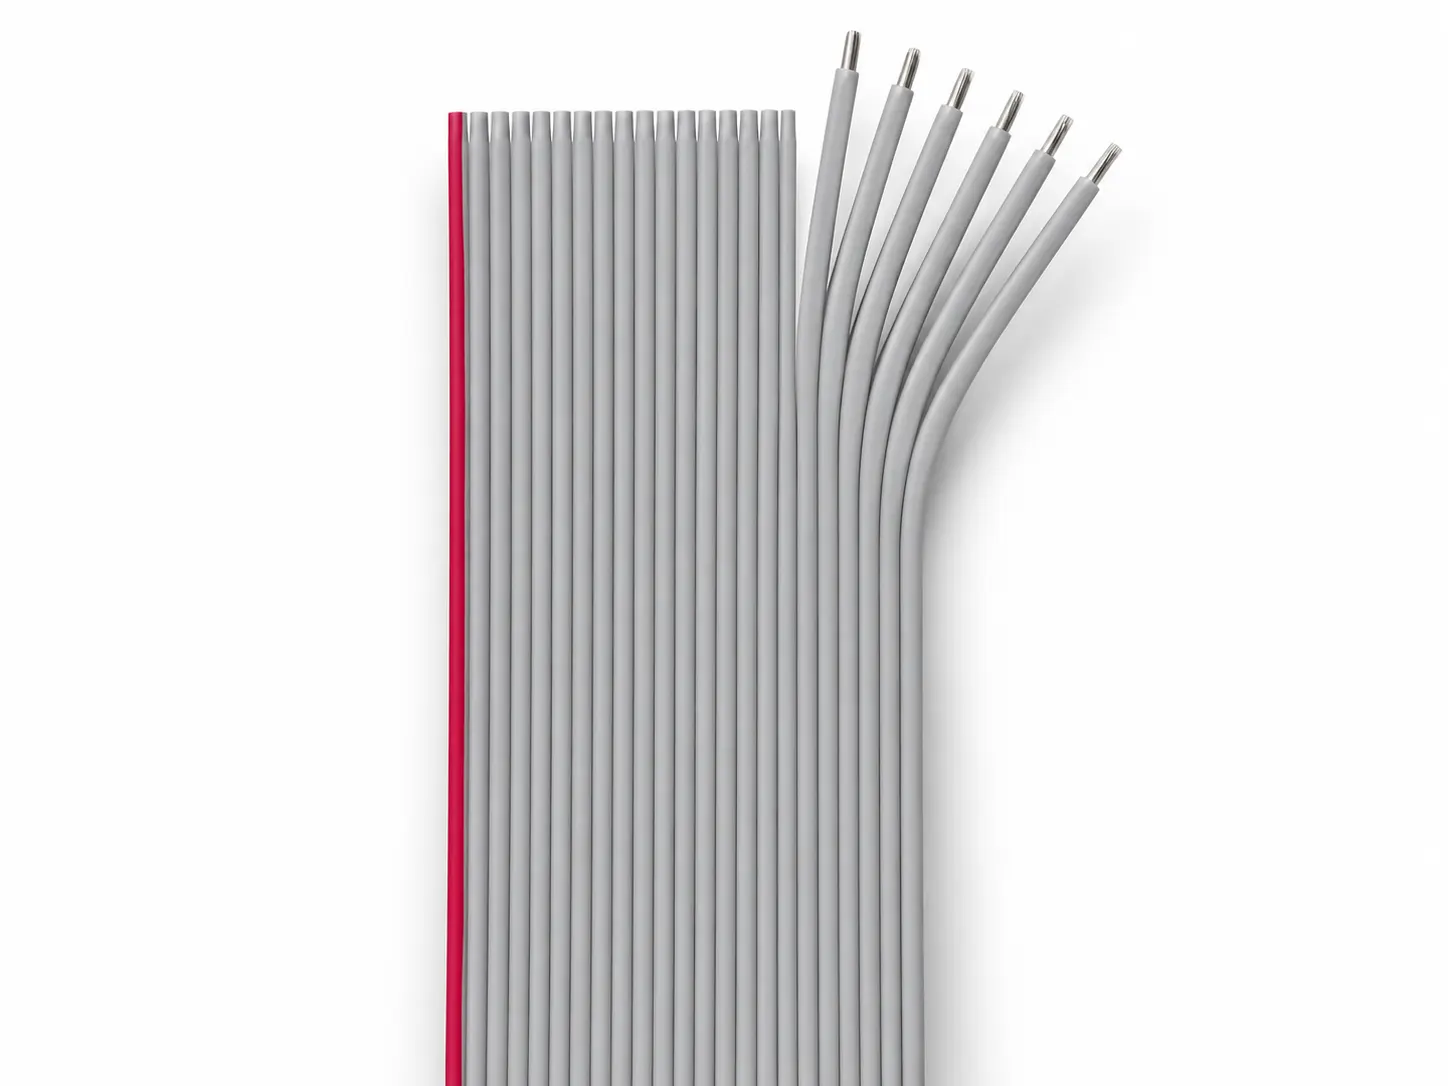
Для подбора или разработки такой оснастки желательно предоставить образец исходного кабеля и требуемую схему результата: какие проводники должны оставаться объединёнными, какие необходимо разделить и на какую длину.
Установка IDC-разъёмов на плоский кабель
Для кабельных сборок с IDC-разъёмами подготовленная заготовка поступает на отдельный пост установки соединителя. При стандартном IDC-соединении контакт прорезает изоляцию при запрессовке, поэтому предварительная зачистка каждой жилы перед этой операцией обычно не требуется.
HESS HS-CBL-IDC01 представляет собой пневматический полуавтомат установки IDC-разъёмов. Оператор размещает кабель и соединитель в рабочей оснастке и запускает цикл ножной педалью.
Рабочий цикл пресса занимает около 1,5 с. В это время не входят ручная установка компонентов, извлечение готового соединения и переустановка изделия при обработке второго конца.
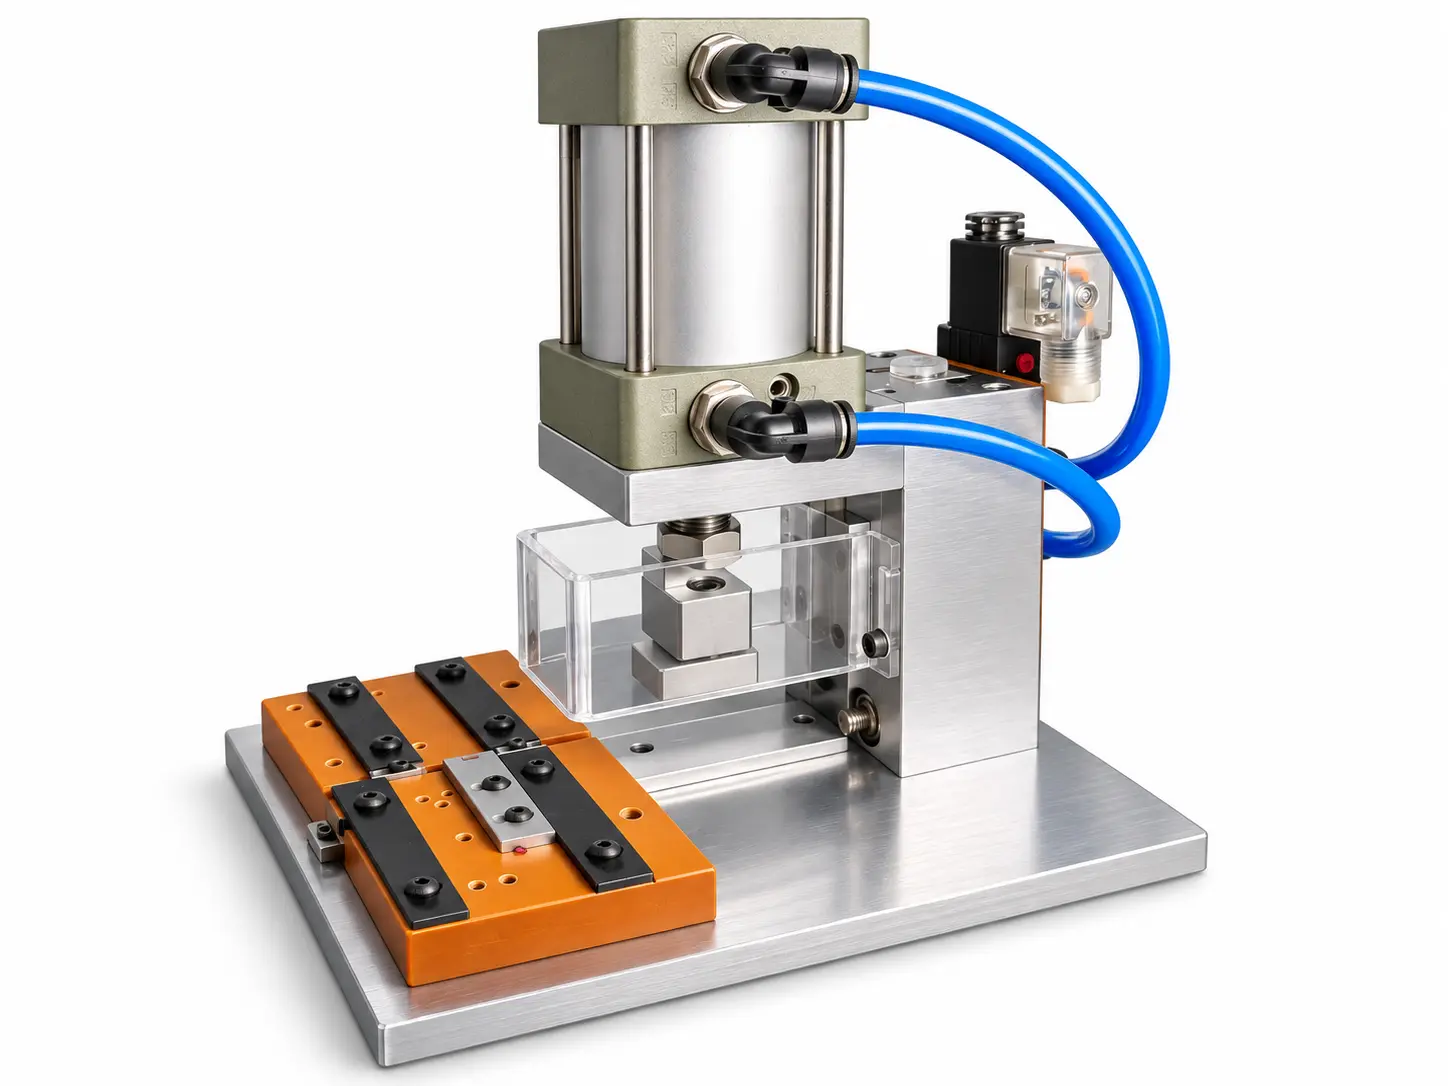
Возможна работа с плоским кабелем до 64 проводников при шаге 1,27 мм при использовании соответствующей оснастки. Рабочее приспособление подбирается под конкретную конструкцию разъёма и кабельной сборки.
В реализованной конфигурации оборудование испытано с IDC-разъёмами семейства CONNFLY DS1015 на 4, 6, 8, 10 и 16 контактов. Для других соединителей совместимость и конструкция оснастки определяются по геометрии разъёма, количеству контактов и параметрам кабеля.
Отдельные станки или линия обработки кабеля
Если необходимо автоматизировать только одну операцию, каждый модуль может использоваться как самостоятельное оборудование. Например, податчик-размотчик можно включить в уже существующий участок, HESS HS-CBL-CS120 использовать для выпуска подготовленных заготовок, а HESS HS-CBL-IDC01 — как отдельный пост установки разъёмов.
Когда несколько операций регулярно следуют друг за другом, оборудование можно организовать как модульную линию HESS HS-CBL-LINE01.
В реализованной конфигурации автоматизированы размотка, подача и обработка исходного кабеля. После получения заготовки оператор переносит её на отдельный пост IDC и вручную позиционирует кабель и разъём в оснастке.
Такая архитектура позволяет расширять участок поэтапно. Автоматическая подача компонентов, роботизированная межоперационная передача, электрическое тестирование и другие дополнительные функции могут прорабатываться как отдельные элементы будущей конфигурации.
Как оценивать производительность участка
Производительность готовой кабельной сборки определяется не скоростью одной машины, а полным технологическим маршрутом.
При расчёте учитываются длина заготовки, количество операций резки и подготовки концов, необходимость разделения проводников, число устанавливаемых разъёмов, ручные операции, переналадка и организация передачи изделия между рабочими местами.
Поэтому паспортные показатели отдельных модулей используются для расчёта соответствующих операций, а итоговая производительность участка определяется для конкретной сборки и выбранной последовательности работ.
Контроль готового изделия
Состав контроля определяется требованиями к конкретной кабельной сборке. После резки проверяются длина заготовки и состояние реза, после зачистки — длина и качество подготовки концов, при разделении — соответствие заданной схеме проводников, после установки соединителя — его положение относительно кабеля.
Если проект требует электрического тестирования, контроля усилия, дополнительной визуальной инспекции или других специализированных проверок, эти операции учитываются отдельно при проектировании производственного участка.
Пример реализованного комплекса HESS
Модульный участок HESS для обработки плоского кабеля реализован на промышленном предприятии в Республике Марий Эл. Проект развивался поэтапно: сначала был запущен участок подачи и автоматической подготовки кабельных заготовок, затем к нему добавили отдельный полуавтоматический пост установки IDC-разъёмов.
Подробнее о составе оборудования, этапах запуска и выполненной задаче — в материале «Запуск комплекса оборудования для обработки плоского кабеля в Республике Марий Эл».
Какие данные нужны для подбора оборудования
Чем точнее описано изделие на входе и требуемый результат на выходе, тем корректнее можно определить состав машин и оснастки. Для первичной технической проработки желательно подготовить:
- тип или серию кабеля и, по возможности, физический образец;
- ширину кабеля, число проводников и их шаг;
- сечение или AWG проводников;
- требуемую длину готовой заготовки;
- схему обработки первого и второго концов;
- длину полной или частичной зачистки;
- схему разделения проводников, если оно необходимо;
- тип, артикул и образец разъёма;
- размеры и массу исходной катушки;
- требуемую производительность участка;
- чертёж, фотографию или образец готовой кабельной сборки и требования к контролю.
Для начала подбора достаточно описать задачу и приложить имеющиеся фотографии, чертёж или техническое задание. Недостающие параметры уточняются в ходе технической проработки.
Часто задаваемые вопросы
Можно ли обрабатывать кабель другой ширины, кроме 63,5 мм?
Исполнение под кабель шириной 63,5 мм является реализованной конфигурацией HESS HS-CBL-CS120. Для другого кабеля подбираются параметры транспортного тракта, режущего инструмента и при необходимости специализированной оснастки.
Можно ли встроить отдельный модуль HESS в существующий участок?
Да. PF650, CS120 и IDC01 являются самостоятельными технологическими модулями. При интеграции учитываются способ подачи материала, организация приёма заготовок, производительность соседнего оборудования и требования к межоперационной передаче.
Подобрать оборудование под кабель
HESS позволяет построить участок от отдельной операции мерной резки или установки разъёмов до модульного комплекса обработки плоского кабеля. Для подбора конфигурации можно направить описание задачи, фотографию изделия, чертёж или техническое задание. По исходным данным определяется состав оборудования, необходимая оснастка и последовательность операций.


