
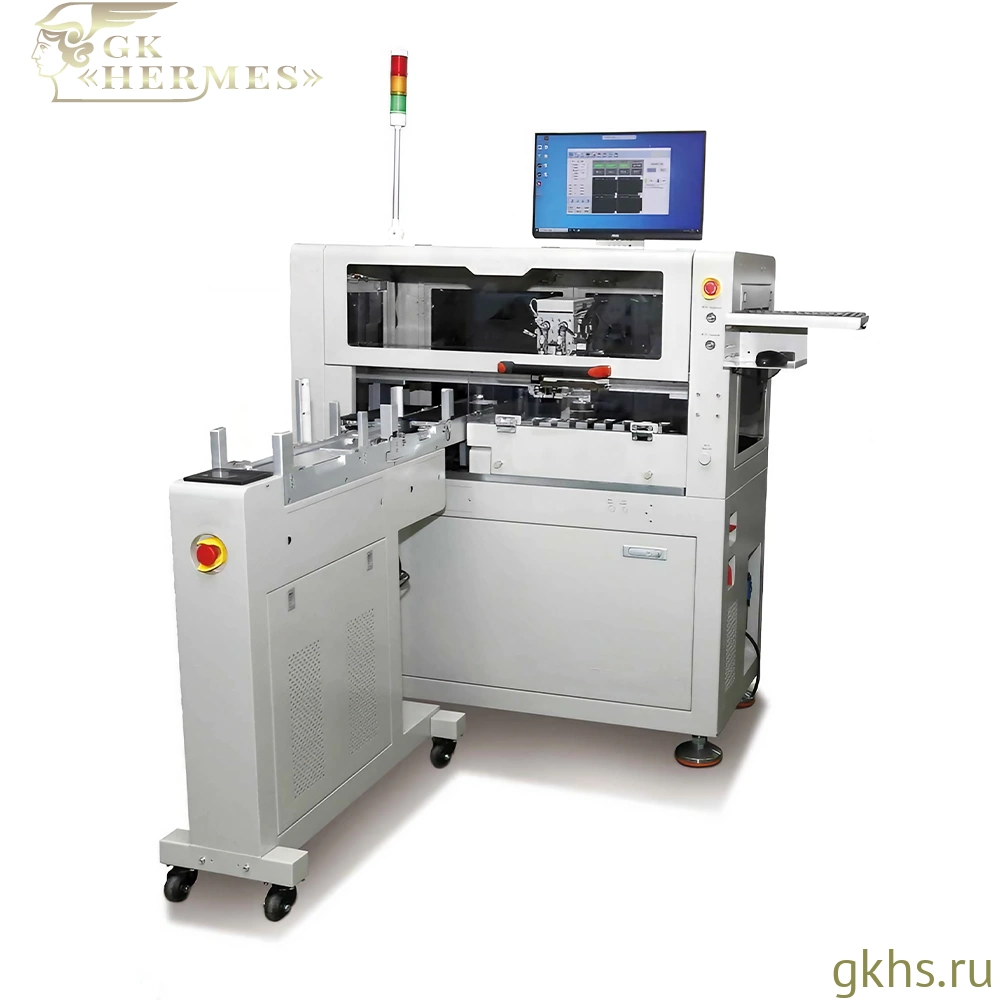
HESS TRP-2500-8AF-AOI — система программирования компонентов в лотках с машинным зрением

HESS TRP-2500-8AF-AOI — автоматическая система программирования электронных компонентов в лотках с машинным зрением и отдельным загрузчиком упаковки. Оборудование работает по маршруту лоток → лоток: автоматически подаёт очередной лоток в рабочую зону, извлекает микросхемы из ячеек, контролирует корректность захвата и положение корпуса, устанавливает компоненты в программирующие сокеты и после записи и проверки данных размещает их в выходной упаковке.
Система предназначена для серийного программирования микросхем перед SMT-монтажом, комплектацией производственных заказов или передачей компонентов на следующие технологические операции. Автоматическая подача упаковки и визуальный контроль уменьшают количество ручных действий и помогают поддерживать стабильное перемещение компонентов между лотками и контактной оснасткой.
HESS TRP-2500-8AF-AOI подойдёт производителям электроники, контрактным производствам, поставщикам компонентов и предприятиям с отдельным участком программирования. Модель особенно актуальна для регулярной обработки компонентов в лотках, когда требуется повысить автономность оборудования, контролировать корректность захвата и снизить риск переноса слипшихся или наложенных друг на друга компонентов.
Производительность достигает 2500 компонентов в час. Восемь рабочих позиций позволяют параллельно программировать несколько микросхем, а два вакуумных сопла обеспечивают их перемещение между лотками, зоной визуального контроля и контактной оснасткой. Продолжительность рабочего цикла зависит от объёма записываемых данных, типа корпуса, числа активных позиций и используемого программатора.
Работа с компонентами в лотках
Компоненты поступают в систему в матричных или технологических лотках. Отдельный автоматический загрузчик поддерживает запас до 20 упаковок и последовательно подаёт их в рабочую зону без ручной установки каждого следующего лотка.
После позиционирования упаковки вакуумные сопла извлекают микросхемы из ячеек и перемещают их на дальнейшую обработку. По завершении программирования компоненты размещаются в выходном лотке с сохранением упорядоченного расположения.
Маршрут лоток → лоток позволяет выполнять программирование без промежуточной переупаковки в ленту, пеналы или другую тару. Такой процесс подходит для компонентов в корпусах QFN, SOP, SSOP, TSSOP, SON и QFP, поставляемых в лотках и передаваемых в том же формате на монтажный участок.
Автоматическая смена упаковки увеличивает продолжительность работы без постоянного участия оператора. После загрузки подготовленного запаса система может последовательно обрабатывать несколько лотков, что удобно при серийной подготовке партий компонентов.
Конфигурация загрузчика и рабочей зоны подбирается по размерам лотка, количеству и расположению ячеек, ориентации компонентов и габаритам корпуса. При переходе на новый формат выполняется настройка координат и замена необходимой механической оснастки.
Программирование компонентов
HESS TRP-2500-8AF-AOI оснащена восемью позициями программирования с сокетами нижнего прижима. В зависимости от задачи можно задействовать от одной до восьми рабочих позиций, согласовав конфигурацию с количеством установленных программаторов и требуемой производительностью.
Компоненты автоматически устанавливаются в контактные сокеты, после чего выполняются запись и проверка данных. Система может использоваться для загрузки программного кода, конфигурационных параметров, идентификаторов, серийных номеров и другой информации, предусмотренной технологией производства электронного изделия.
Параллельная работа восьми позиций сокращает продолжительность обработки партии. Автоматический загрузчик лотков дополнительно уменьшает количество операций, выполняемых персоналом между последовательными циклами.
Оборудование поддерживает применение автономных программаторов. Конкретная модель, алгоритм, адаптеры и программирующие сокеты подбираются по полному Part Number компонента, типу корпуса и требованиям к процессу.
Машинное зрение и контроль захвата
CCD-система используется для визуального контроля компонента перед его установкой в программирующий сокет. Камера позволяет проверить положение корпуса и получить данные, необходимые для корректного дальнейшего перемещения.
Поворотный электропривод обеспечивает изменение ориентации компонента. Это позволяет совмещать положение корпуса с ориентацией программирующего сокета и снижает риск неправильной установки микросхемы в контактную оснастку.
Дополнительный датчик обнаруживает ситуации, когда вакуумное сопло захватило более одного компонента либо микросхемы наложились друг на друга. Такой контроль помогает предотвратить подачу слипшихся компонентов в программирующую позицию и снизить риск нарушения рабочего цикла.
Система машинного зрения в этой конфигурации предназначена для контроля положения, ориентации и корректности захвата. Оборудование не позиционируется как универсальная AOI-установка для проверки маркировки, выводов или дефектов поверхности корпуса.
Обработка результатов программирования
После завершения записи и проверки данных компонент автоматически извлекается из программирующего сокета и размещается в выходном лотке в соответствии с настроенным маршрутом.
Результаты операции используются для контроля стабильности процесса и выявления ошибок, связанных с микросхемой, программирующим алгоритмом, программатором или контактной оснасткой.
Для базовой конфигурации HESS TRP-2500-8AF-AOI не предусмотрено автоматическое физическое разделение компонентов OK и NG по отдельным лоткам или выходным каналам. Необходимая схема обработки компонентов с ошибкой определяется при подборе оборудования.
В качестве дополнительной функции машина может комплектоваться узлом нанесения точечной метки. Опция применяется, если после программирования требуется визуально обозначить обработанные компоненты. Способ нанесения, расположение и параметры отметки согласовываются отдельно.
Система перемещения и позиционирования
Перемещение компонентов выполняется двумя вакуумными соплами. Они извлекают микросхемы из ячеек входного лотка, направляют их на визуальный контроль, устанавливают в программирующие сокеты и после завершения операции возвращают в выходную упаковку.
Точность захвата и установки составляет ±0,03 мм. Такая точность обеспечивает повторяемое совмещение компонентов с контактной оснасткой и аккуратное размещение в ячейках лотка.
По оси X применяется линейный двигатель, обеспечивающий перемещение рабочего механизма между зонами автоматической загрузки, визуального контроля, программирования и выгрузки.
Сочетание автоматического загрузчика, CCD-контроля, датчика наложения, поворотного механизма и восьми рабочих позиций позволяет организовать последовательную обработку нескольких лотков с сокращённым участием оператора.
Управление оборудованием
Управление HESS TRP-2500-8AF-AOI осуществляется с помощью платы управления движением. Для настройки параметров и контроля технологического процесса используется 19-дюймовый ЖК-монитор.
Оператор задаёт количество активных позиций, координаты размещения компонентов, параметры подачи лотков, настройки визуального контроля и последовательность технологических операций. При смене компонента или упаковки выполняется переналадка контактной и механической оснастки.
Система подключается к сети AC 220 В, 50 Гц. Потребляемая мощность составляет 0,25 кВт. Для работы вакуумных и пневматических механизмов требуется сжатый воздух под давлением 0,4–0,6 МПа.
Габариты основной машины составляют 1200 × 580 × 1600 мм. В рабочей конфигурации с отдельным автоматическим загрузчиком оборудование занимает 1200 × 1520 × 1600 мм. Масса системы — 440 кг.
Для каких задач подходит HESS TRP-2500-8AF-AOI
- автоматическое программирование микросхем в лотках;
- обработка компонентов по маршруту лоток → лоток;
- последовательная подача до 20 лотков;
- программирование корпусов QFN, SOP, SSOP, TSSOP, SON и QFP;
- подготовка компонентов перед SMT-монтажом;
- серийная загрузка программного кода и конфигурационных данных;
- параллельное программирование на восьми рабочих позициях;
- визуальный контроль положения компонента;
- коррекция ориентации корпуса поворотным механизмом;
- обнаружение слипшихся или наложенных компонентов;
- контроль корректности вакуумного захвата;
- сокращение ручной загрузки и смены упаковки;
- сохранение исходного формата компонентов;
- опциональное нанесение точечной метки.
HESS TRP-2500-8AF-AOI подойдёт предприятиям, которым требуется автоматическая система программирования компонентов в лотках с машинным зрением, контролем захвата, отдельным загрузчиком и восемью рабочими позициями.
Подбор конфигурации
Для проверки совместимости и подбора системы необходимо предоставить:
- производителя и полный Part Number компонента;
- datasheet;
- тип и размеры корпуса;
- стандарт, размеры и конструкцию лотка;
- количество, шаг и расположение ячеек;
- ориентацию компонентов и расположение ориентационного признака;
- количество лотков в обрабатываемой партии;
- используемый программатор или требования к программированию;
- объём записываемых данных;
- требуемую производительность;
- количество необходимых рабочих позиций;
- требования к визуальному контролю;
- требования к обработке результатов OK/NG;
- необходимость нанесения точечной метки;
- образцы компонентов и лотков.
После анализа исходных данных определяются совместимость микросхемы, модель программатора, конструкция программирующих сокетов, параметры автоматического загрузчика, настройки машинного зрения, схема перемещения лотков и расчётная производительность оборудования.
|
Маршрут
|
Лоток → лоток |
|
Назначение
|
Программирование |
|
Минимальный размер компонента
|
2*2 мм |
|
Входной формат компонентов
|
Лоток |
|
Выходной формат компонентов
|
Лоток |
|
Производительность, компонентов/ч
|
До 2500 |
|
Тип загрузки
|
Автоматическая |
|
Сортировка OK / NG
|
Опция |
|
Количество рабочих позиций
|
8 |
|
Поддерживаемые корпуса
|
QFN, SOP, SSOP, TSSOP, SON, QFP |
|
Тип обрабатываемого устройства
|
Микросхемы и электронные компоненты |
|
Поддержка AOI
|
Да |
|
Количество вакуумных сопел
|
2 |
|
Контролируемые параметры
|
Положение и ориентация компонента; наложение компонентов; корректность захвата; результат программирования |
|
Точность позиционирования, мм
|
±0,03 |
|
Поддерживаемые программаторы
|
Автономные программаторы; конкретная модель по согласованию |
|
Подача воздуха
|
0,4–0,6 МПа |
|
Потребляемая мощность
|
0,25 кВт |
|
Питание
|
AC 220 В, 50 Гц |
|
Габариты
|
1200 × 1520 × 1600 мм |
|
Опции
|
Лазерная маркировка; точечная маркировка в лотке; электрическое тестирование (по индивидуальному проекту) |
|
Страна производства
|
Китай |
|
Гарантия
|
1 год |
|
Вес, кг
|
440 |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.


