
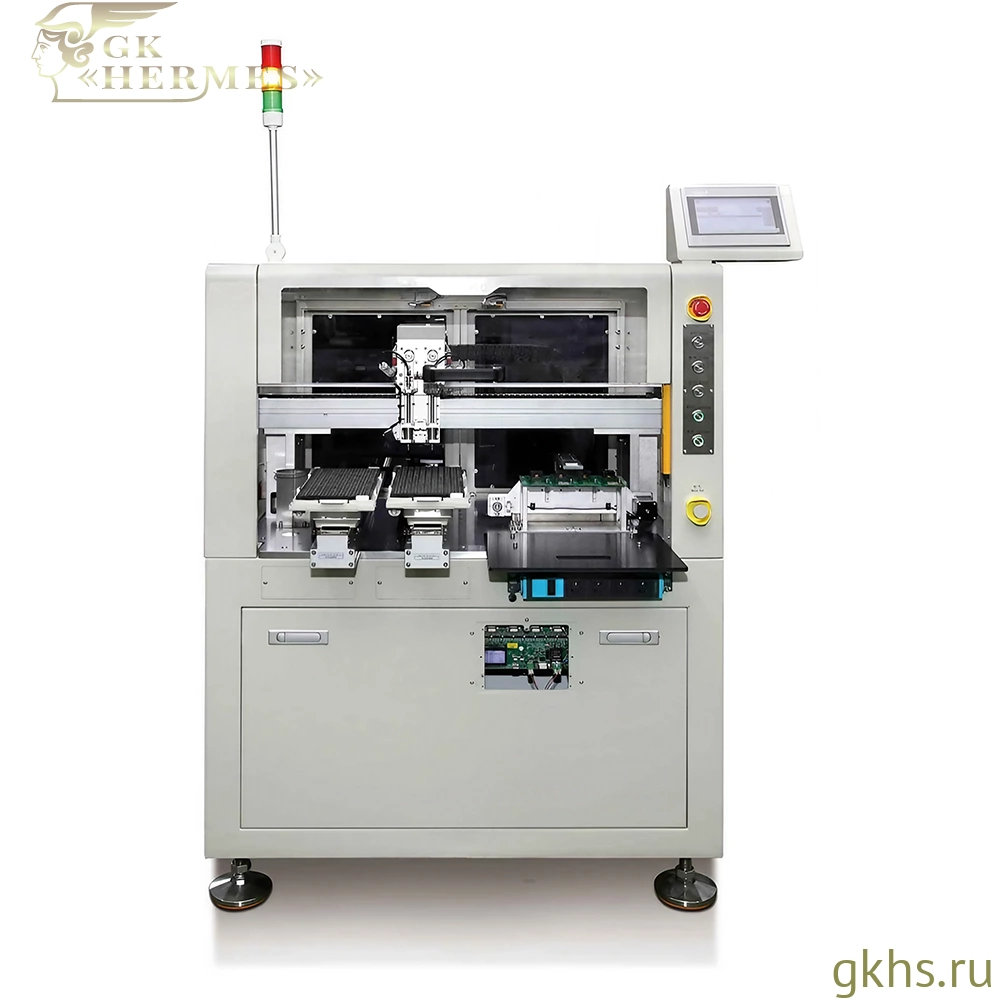
HESS TRP-2500-4 — автоматическая система программирования компонентов в лотках

HESS TRP-2500-4 — автоматическая система программирования электронных компонентов, поставляемых в лотках. Оборудование работает по маршруту лоток → лоток: оператор устанавливает исходный и приёмный лотки, после чего машина автоматически извлекает компоненты, переносит их в программирующие сокеты, выполняет запись и проверку данных и размещает обработанные микросхемы в выходном лотке.
Система предназначена для серийного программирования компонентов, которые поставляются в матричных или технологических лотках и должны сохранить этот формат после обработки. Такой маршрут востребован при работе с корпусами QFP, QFN, SOP и BGA, которые часто поступают на производство в JEDEC-лотках и передаются в них же на последующие операции.
HESS TRP-2500-4 подойдёт производителям электроники, контрактным производствам, поставщикам компонентов, сервисным центрам и предприятиям с отдельным участком подготовки микросхем. Модель может использоваться перед SMT-монтажом, комплектацией производственных заказов, входным контролем или передачей запрограммированных компонентов на хранение.
Производительность достигает 2500 компонентов в час. Четыре рабочие позиции позволяют параллельно программировать несколько микросхем, а два вакуумных сопла обеспечивают перемещение компонентов между лотками и контактной оснасткой. Фактическая скорость зависит от времени записи данных, корпуса, количества активных позиций и выбранного программатора.
Работа с компонентами в лотках
В рабочей зоне размещаются один подающий и один приёмный лоток. Их установка и замена выполняются вручную, после чего дальнейшее перемещение компонентов осуществляется автоматически.
Вакуумные сопла извлекают микросхемы из ячеек исходного лотка, устанавливают их в программирующие сокеты и после завершения операции перемещают в выходной лоток. Маршрут лоток → лоток позволяет сохранить исходный формат упаковки без переукладки компонентов в ленту, пеналы или другую тару.
Система особенно удобна для обработки компонентов в корпусах BGA, QFP и QFN, для которых лоток обеспечивает упорядоченное размещение, защиту выводов и фиксированную ориентацию во время хранения и транспортировки.
Конфигурация рабочего места подбирается по размерам лотка, количеству ячеек, шагу размещения и габаритам компонента. При переходе на другой корпус могут потребоваться замена контактной оснастки и настройка координат захвата и установки.
Программирование компонентов
HESS TRP-2500-4 оснащена четырьмя позициями программирования с сокетами нижнего прижима. В зависимости от производственной задачи можно задействовать от одной до четырёх рабочих позиций.
Компоненты автоматически устанавливаются в программирующие сокеты, после чего выполняются запись и проверка данных. Система может применяться для загрузки программного кода, конфигурационных параметров, серийных номеров, идентификаторов и другой информации, предусмотренной технологическим процессом.
Оборудование поддерживает применение автономных программаторов. Конкретная модель программатора, алгоритм и контактная оснастка подбираются по полному Part Number компонента и требованиям к программированию.
Параллельная работа четырёх позиций сокращает продолжительность обработки партии по сравнению с ручной установкой каждого компонента в отдельный программатор. Автоматизация перемещения также снижает количество повторяющихся операций оператора и риск повреждения выводов при ручном обращении с микросхемами.
Обработка результатов программирования
После завершения цикла система получает результат записи и проверки данных. Обработанный компонент извлекается из сокета и размещается в приёмном лотке в соответствии с настроенным рабочим маршрутом.
В базовом исполнении для модели не предусмотрены отдельные выходные лотки или контейнеры для физического разделения компонентов OK и NG. Требования к обработке компонентов с ошибкой программирования необходимо определить при подборе конфигурации.
Контроль результатов позволяет оценивать стабильность процесса и выявлять ошибки, связанные с микросхемой, программирующим алгоритмом, программатором или контактной оснасткой.
Система перемещения и позиционирования
Захват компонентов выполняется двумя вакуумными соплами. Они перемещают микросхемы между ячейками лотков и четырьмя программирующими позициями.
Точность захвата и установки составляет ±0,03 мм. Это обеспечивает повторяемое позиционирование компонентов в контактных сокетах и аккуратное размещение в ячейках приёмного лотка.
Перемещение по оси X выполняется линейным двигателем. Система рассчитана на повторяющиеся циклы захвата, установки, программирования и выгрузки компонентов при серийной обработке партий.
Пневматическая инфраструктура для работы машины не требуется. Это упрощает размещение оборудования на участке и позволяет установить систему без подключения к заводской линии сжатого воздуха.
Управление оборудованием
Управление HESS TRP-2500-4 построено на базе ПЛК. Для настройки рабочих параметров и контроля процесса используется встроенный 7-дюймовый ЖК-дисплей.
Оператор задаёт параметры обработки, количество используемых позиций программирования и координаты размещения компонентов. При смене корпуса или лотка выполняется переналадка механической и контактной оснастки.
Система подключается к сети AC 220 В, 50 Гц. Потребляемая мощность составляет 0,25 кВт. Отсутствие потребности в сжатом воздухе упрощает ввод оборудования в эксплуатацию и снижает требования к инфраструктуре рабочего участка.
Габариты машины составляют 1000 × 730 × 1450 мм, масса — 280 кг.
Для каких задач подходит HESS TRP-2500-4
- автоматическое программирование микросхем в лотках;
- обработка компонентов по маршруту лоток → лоток;
- программирование корпусов QFP, QFN, SOP и BGA;
- подготовка компонентов перед SMT-монтажом;
- серийная загрузка программного кода и конфигурационных данных;
- параллельное программирование на четырёх рабочих позициях;
- автоматическое перемещение компонентов между лотками и сокетами;
- сокращение ручной установки микросхем в программатор;
- сохранение исходного формата упаковки;
- обработка малых и средних серий;
- организация отдельного участка программирования без подключения пневматики.
HESS TRP-2500-4 подойдёт предприятиям, которым требуется компактная автоматическая система программирования компонентов в лотках с ручной загрузкой упаковки и автоматическим перемещением микросхем внутри рабочего цикла.
Подбор конфигурации
Для проверки совместимости и подбора системы необходимо предоставить:
- производителя и полный Part Number компонента;
- datasheet;
- тип и размеры корпуса;
- формат и размеры лотка;
- количество, шаг и расположение ячеек;
- ориентацию компонентов в лотке;
- используемый программатор или требования к программированию;
- объём записываемых данных;
- размер партии;
- требуемую производительность;
- требования к обработке результатов OK/NG;
- образцы компонентов и лотков.
После анализа исходных данных определяются совместимость микросхемы, модель программатора, конструкция программирующих сокетов, параметры захвата, схема размещения лотков и расчётная производительность оборудования.
|
Маршрут
|
Лоток → лоток |
|
Назначение
|
Программирование |
|
Минимальный размер компонента
|
2*2 мм |
|
Входной формат компонентов
|
Лоток |
|
Выходной формат компонентов
|
Лоток |
|
Производительность, компонентов/ч
|
До 2500 |
|
Тип загрузки
|
Ручная загрузка лотков |
|
Сортировка OK / NG
|
Опция |
|
Количество рабочих позиций
|
4 |
|
Поддерживаемые корпуса
|
QFP; QFN; SOP; BGA |
|
Тип обрабатываемого устройства
|
Микросхемы и электронные компоненты |
|
Поддержка AOI
|
Опция |
|
Количество вакуумных сопел
|
2 |
|
Контролируемые параметры
|
Результат программирования |
|
Точность позиционирования, мм
|
±0,03 |
|
Поддерживаемые программаторы
|
Автономные программаторы; конкретная модель по согласованию |
|
Подача воздуха
|
Не требуется |
|
Потребляемая мощность
|
0,25 кВт |
|
Питание
|
AC 220 В, 50 Гц |
|
Габариты
|
1000 × 730 × 1450 мм |
|
Опции
|
AOI-инспекция; CCD-визуальный контроль; лазерная маркировка; точечная маркировка в лотке; датчик наложения/двойного захвата; автоматическая подача лотков; электрическое тестирование (по индивидуальному проекту) |
|
Страна производства
|
Китай |
|
Гарантия
|
1 год |
|
Вес, кг
|
280 |
ООО «ГК Гермес» работает с юридическими лицами и индивидуальными предпринимателями. Оплата заказа осуществляется с помощью банковского перевода.
После подтверждения заказа будет выставлен счет на оплату, счет будет отправлен на указанную вами электронную почту. Менеджер свяжется с вами для уточнения всех деталей заказа.
Информация о юридическом лице:
Общество с ограниченной ответственностью «ГК Гермес»
Генеральный директор: Голов Евгений Павлович
Юридический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
Фактический адрес: 198328, город Санкт-Петербург, Брестский бульвар, д. 8, лит. А, оф. 518
ИНН 7804647986
КПП 780701001
ОГРН 1197847119282
АО «ТИНЬКОФФ БАНК»
Р/сч. 40702810310000536778
К/сч. 30101810145250000974
БИК 044525974
ООО «ГК Гермес» осуществляет доставку заказанного оборудования по всей территории России и СНГ.
Доступна доставка транспортными компаниями ТК «Деловые линии» и СДЭК.
Для отправки Вашего заказа другой транспортной компанией, потребуется доверительное письмо. Для согласования условий доставки свяжитесь с вашим менеджером.
Самовывоз со склада:
Вы можете самостоятельно забрать ваш заказ с одного из складов компании «ГК Гермес» в Москве или Санкт-Петербурге.
Склад в г. Санкт-Петербург:
Кубинская ул.75 к.1, Санкт-Петербург, 196240
Склад в г. Москва:
г. Троицк, ул. Промышленная, д. 21, Москва, 108840
Сроки и стоимость доставки зависят от региона поставки, габаритов груза и будут рассчитаны менеджером при оформлении заказа.


